Lēna atkopšanas taimeris var norādīt uz barošanas problēmu, mainītu procesu vai nolietotu aparatūru. Noderīgā diagnoze norāda, kura no tām un vai tā patiešām maksā cikla laiku.
Ja iesmidzināšanas formēšanas skrūves atgūšana aizņem pārāk ilgu laiku, vispirms pārbaudiet, vai tas aizkavē ciklu. Pēc tam pārbaudiet padeves nepārtrauktību, faktisko skrūves ātrumu, pretspiedienu un temperatūru, salīdzinot ar stabilu atsauces darbību. Pārbaudiet ģeometriju un nodilumu, ja šīs pārbaudes nepaskaidro zaudējumus. Nomainiet sastāvdaļas tikai pēc ierobežojošās funkcijas noteikšanas.

Pirmkārt, noskaidrojiet, vai atveseļošanās notiek cikla kritiskajā ceļā
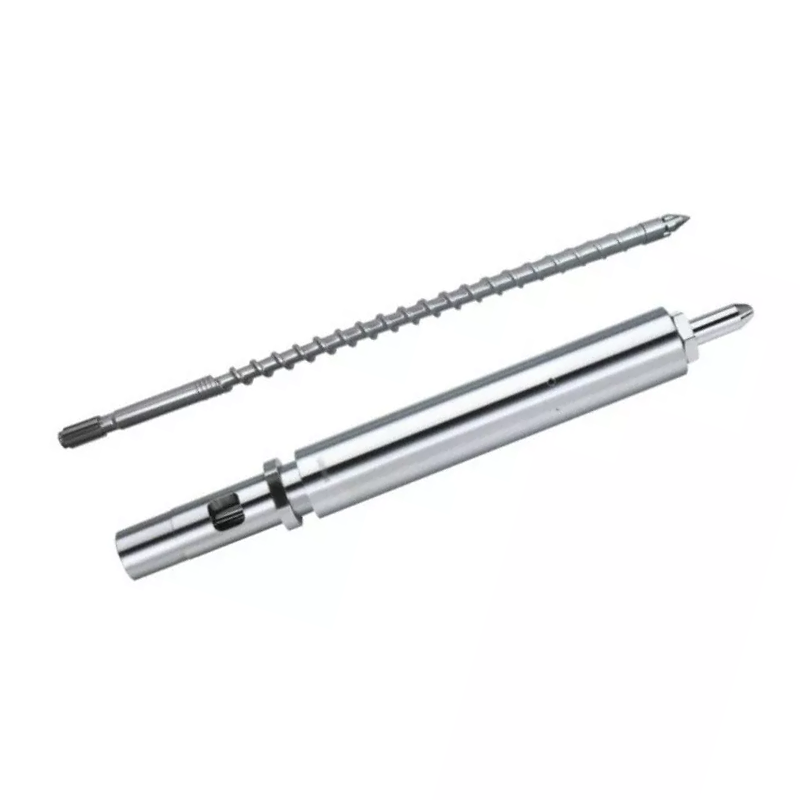
Skrūves atgūšana ir plastifikācijas un dozēšanas posms: skrūve griežas, sagatavo nākamo šāvienu un ievelkas, kad tās priekšā uzkrājas kausējums. Tas atšķiras no injekcijas, kad skrūve virzās uz priekšu, lai nogādātu šo šāvienu. Pārbaudiet kontrollera taimera definīciju, it īpaši, vai tajā ir iekļauta aizkave vai dekompresija.
Atgūšana bieži pārklājas ar daļu no dzesēšanas secības. Tāpēc tā ietekme uz kopējo cikla laiku ir atkarīga no tā, kad sākas atkopšana un kādai mašīnas darbībai jāgaida, līdz tā beigsies. Izlasiet secības izsekošanu, nevis pieņemot, ka katra sekunde, kas tiek noņemta no atkopšanas, no cikla noņem sekundi.
| Atveseļošanās ilgums | Pagaidi aiz loga | Ko nozīmē izmaiņas |
|---|---|---|
| 12 sekundes | 2 sekundes | Atgūšana aizkavē nākamo darbību. |
| 9 sekundes | 0 sekundes | 3 sekunžu atkopšanas uzlabojums novērš 2 sekunžu gaidīšanu. |
| 7 sekundes | 0 sekundes | Šajā piemērā vēl 2 sekundes no atkopšanas vairs nesamazinās ciklu. |
Mūsu pirmais jautājums ir, vai iekārta gaida izkusumu vai vienkārši ziņo par skaitli, kuru vēlaties samazināt. Ja atgūšana jau ērti iederas pieejamajā logā, mēs koncentrējamies uz konsistenci un kausējuma kvalitāti, pirms ieteiksim skrūvi ar lielāku jaudu.
Plašāku skaidrojumu par montāžu skatiet mūsuiesmidzināšanas formēšanas skrūves cilindra vadotne. Šeit mērķis ir šaurāks: noskaidrot, kāpēc atgūšana mainījās un kādu darbību apstiprina pierādījumi.
Pēkšņām pārmaiņām un pakāpeniska lejupslīdei ir vajadzīgi dažādi sākumpunkti
Pirms iekārtas regulēšanas saglabājiet atsauci. Salīdziniet to pašu sveķu šķiru, slīpēšanas attiecību, skrotis, veidnes un temperatūras stāvokli. Reģistrē atsevišķus ciklus, kā arī vidējo; dažkārt ļoti lēna atveseļošanās var traucēt ražošanu pat tad, ja vidējais rādītājs šķiet pieņemams.
| Novērots modelis | Vispirms pārbaudiet | Pierādījumi, ko vērts ierakstīt |
|---|---|---|
| Pēkšņs pieaugums pēc materiāla vai receptes maiņas | Padeves forma, atkārtota slīpēšana, žāvēšanas stāvoklis un pārsūtītie iestatījumi | Materiālu partija, maisījuma attiecība, daļiņu stāvoklis un ieraksti pirms/pēc procesa |
| Intermitējoši lēni cikli ar normāliem cikliem starp tiem | Padeves pārtraukums, pārslēgšana un faktiskā ātruma izmaiņas | Atkopšanas izsekošana, iekrāvēja darbība un faktiskais RPM tiem pašiem cikliem |
| Stabila pienākuma laikā atveseļošanās pakāpeniski pasliktinās | Pārbaudiet darbības apstākļus, pēc tam pārbaudiet nodilumu | Vēsturiskie atkopšanas dati un izmērītie skrūvju/stobra izmēri |
| Liela slodze un faktiskais apgriezienu skaits zem komandas | Mašīnas piedziņa, griezes momenta ierobežojums un termiskais stāvoklis | Faktiskais pret pavēlēto apgriezienu skaitu, slodzes tendence un mašīnas trauksmes signāli |
| Problēma sākas uzreiz pēc komponenta nomaiņas | Uzstādītās daļas identitāte, izmēri, ģeometrija un montāža | Apstiprināta rasējuma pārskatīšana, uzstādītās sastāvdaļas un nodošanas ekspluatācijā iestatījumi |
Šie modeļi nosaka izmeklēšanas secību; neviens pats par sevi nav pierādījums. Pēkšņa kļūme ar troksni, punktu skaitu vai neparastu slodzi prasa tūlītēju mašīnas servisa uzmanību, pat ja laiks sākotnēji atgādina procesa problēmu.
Pārliecinieties, ka granulas nepārtraukti sasniedz skrūvi
Pilna tvertne nenorāda, ka skrūve tiek padota. Pārbaudiet iekrāvēju, noslēdzošo aizbīdni, materiāla ceļu un padeves rīkles dzesēšanu. Pirms kompresijas daļas maiņas vai jaunas skrūves pasūtīšanas meklējiet pārtraukumu, kas sakrīt ar lēnajiem cikliem.
Asahi Kasei'sAsaclean norādījumi par barošanas rīkles savienošanupaskaidro, kā karstums aizmugurējās mucas zonas tuvumā var priekšlaicīgi mīkstināt granulas. Granulas var salipt un aizsprostot eju, atstājot skrūvei pietrūkst materiāla, lai gan virs tās paliek sveķi.
Pārbaudiet, kas mainījās pašā plūsmā. Atšķirīga slīpēšanas attiecība, vairāk smalku vai neregulāru daļiņu ir pelnījusi uzmanību. Celanese īpaši saista pārstrādātās daļiņas kvalitāti ar barošanas un reģenerācijas problēmāmVectra® LCP apstrādes rokasgrāmata. Tās ieteikumi ir specifiski materiālam, taču tie sniedz konkrētu iemeslu reģistrēt daļiņu stāvokli, nevis tikai sveķu nosaukumu.
Ja atkopšana pasliktinās pēc atkārtotas slīpēšanas maiņas, mēs to salīdzinām ar apstiprinātu atsauces plūsmu pirms aparatūras maiņas. Ja atgriežas vecā atkopšanas darbība, plūsmas izmeklēšana ir ieguvusi prioritāti. Šis rezultāts rūpnīcai dod daudz labāku virzienu nekā pieprasījums pēc “ātrākas skrūves”.
Žāvēšanai joprojām jāatbilst sveķu piegādātāja prasībām. Nedomājiet, ka mitrums ir izskaidrojums katrai laika problēmai vai ka pieņemama atveseļošanās pierāda, ka sveķi ir pietiekami sausi. Apstrādājamība un galīgās daļas kvalitāte ir jāpārbauda atsevišķi.
Pārbaudiet faktisko ātrumu, pretspiedienu un kausējuma temperatūru kopā
Lasiet faktiskos RPM, nevis tikai uzdoto vērtību
Ja komanda nemainās, bet skrūve griežas lēnāk, pārbaudiet mašīnas darbības ierobežojumus un piedziņas darbību. Ģeometrijas ieteikums nevar novērst neizskaidrojamu atšķirību starp pieprasīto un piegādāto ātrumu. Ierakstiet faktisko ātrumu atkopšanas gājienā, īpaši tur, kur sākas palēninājums.
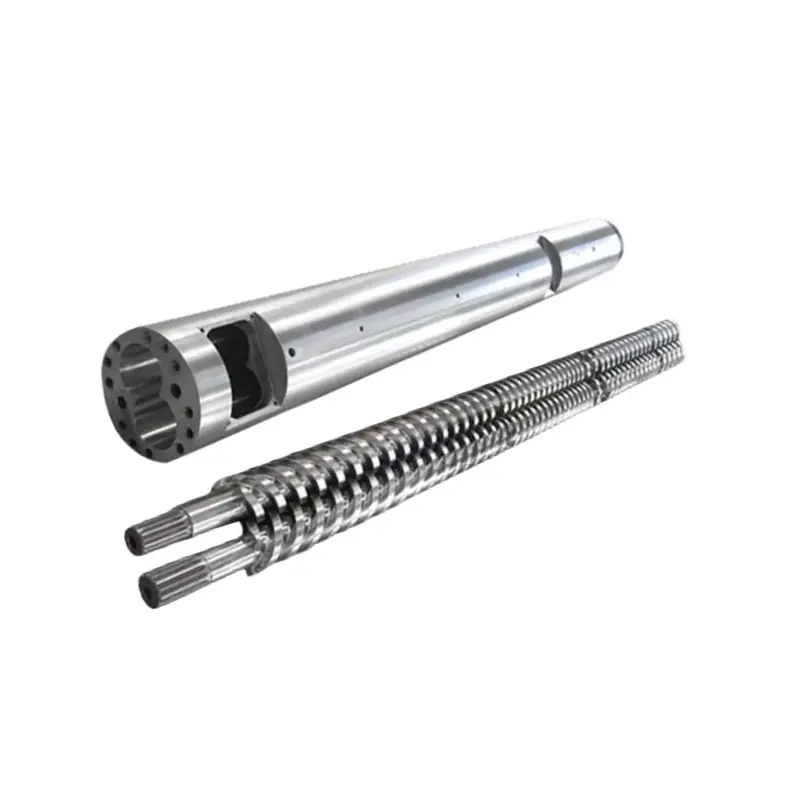
RPM arī ir nepieciešams, lai skrūves diametrs nozīmētu daudz. Mūsuiesmidzināšanas formēšanas skrūvju diapazonsietver diametrus no 30 līdz 170 mm. Rotācijas ātruma iestatījuma pārsūtīšana starp dažādiem diametriem maina perifēro ātrumu pie skrūves virsmas.
Perifērijas ātrums, m/s = π × diametrs, mm × RPM ÷ 60 000
Pie 100 RPM 40 mm skrūves perifēriskais ātrums ir aptuveni 0,209 m/s; 60 mm skrūve sasniedz aptuveni 0,314 m/s. Tie ir aprēķināti piemēri, neieteiktie iestatījumi vai tiešie kausējuma bīdes ātruma aprēķini.
Lai novērtētu ātrumu, izmantojiet faktiskās sveķu kvalitātes apstrādes norādījumus un iekārtas ierobežojumus. Apgriezienu skaita palielināšana ir noderīga tikai tad, ja iekārta var to piegādāt un iegūtais kausējums paliek pieņemams.
Uzziniet, kāpēc pretspiediens ir iestatīts tur, kur tas ir
Pretspiediens iztur skrūves atkāpšanos atgūšanas laikā un ietekmē to, kā materiāls tiek plastificēts. Ja tas tika palielināts, lai novērstu sajaukšanas vai mērīšanas problēmas, samazinot to vienkārši, lai uzlabotu taimeri, šī kvalitātes problēma var tikt atjaunota. Pirms mašīnu salīdzināšanas pārbaudiet, vai parādītais spiediens ir hidraulisks vai īpašs plastmasas spiediens.
Universāls pretspiediena ieteikums ir īpaši nederīgs. Vectra LCP,Celanese nosaka minimālo pretspiedienu, 5-15 bar specifisks, un brīdina par pārkaršanu un šķiedru bojājumiem ar pārmērīgu spiedienu. Tie ir Vectra norādījumi, nevis iestatījums kopēšanai PP, ABS vai PC procesā.
Pirms ātrākā iestatījuma pieņemšanas pārbaudiet kausējumu
Mucas iestatītās vērtības pilnībā neapraksta kausējuma termisko stāvokli. Izpildiet apstiprinātu kušanas temperatūras mērīšanas procedūru, pārbaudiet sildītāju un sensoru sistēmu un salīdziniet detaļu kvalitāti pēc kontrolētām izmaiņām. Īsāks atjaunošanās laiks ar krāsas maiņu, neizkusušu materiālu vai sliktāku konsistenci nav veiksmīga korekcija.
Mainiet vienu atbilstošo mainīgo vienlaikus un ļaujiet procesam stabilizēties. TheVectra problēmu novēršanas norādījumiizmanto šo pašu pakāpenisko pieeju. Saglabājiet izmēģinājuma versiju apstiprinātajā darbības logā materiālam, kuru faktiski izmantojat.
Atdaliet nolietotu transportēšanas sekciju no noplūdes pārbaudes gredzena
Ja barošanas un ekspluatācijas apstākļi ir salīdzināmi, bet atjaunošanās turpina pasliktināties, skrūves un mucas stāvoklis ir jāpārbauda. Izmēriet lidojuma ārējo diametru un mucas urbumu noteiktās pozīcijās, salīdzinot ar rasējumu vai noteiktajām pārbaudes robežām. Pārbaudiet virsmas bojājumus, kā arī izmērus.
Skrūves priekšpuses komplektam ir nepieciešama cita pārbaude. Atgūšanas laikā pretvārsts ļauj kausējumam virzīties uz priekšu; injekcijas laikā tai jābūt noslēgtai pret plūsmu atpakaļ. Noplūdes vārsts var ietekmēt šāviena konsistenci, taču tas nenorāda, ka skrūves plastificējošā daļa ir nolietojusies.


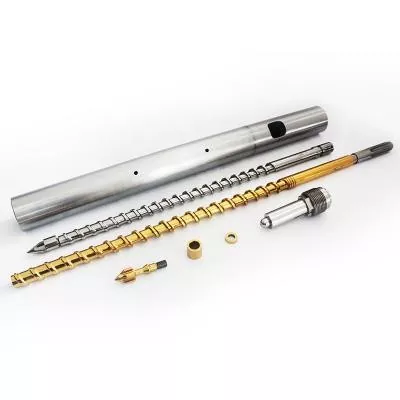
Ja atšķiras arī spilvena vai šāviena svars, izmeklēšanā iekļaujiet mašīnas ražotāja pretvārsta testu. Mūsuskrūvju uzgaļu izvēles rokasgrāmatasīkāk aptver gredzena, sēdekļa un pārošanās izmērus.
Mēs neatļautu veikt pilnīgu skrūvju un stobra nomaiņu tikai ar lēnu taimeri. Un otrādi, jaunai skrūvei nevajadzētu iekļūt nolietotā mucā, nepārbaudot iegūto atbilstību. Pieprasiet izmēru ziņojumu, kurā norādītas mērījumu pozīcijas un nodiluma robežas, kas izmantotas, lai sasniegtu ieteikumu.
Kad ir jēga citam skrūvju dizainam?
Projekta pārskatīšana kļūst noderīga, ja pašreizējā ģeometrija nevar izpildīt paredzēto pienākumu pieņemamos darbības apstākļos. Tas var notikt pēc sveķu maiņas, lielākas nepieciešamības pēc šāviena vai īsāka pieejamā atkopšanas perioda. Turiet to atsevišķi no iepriekš veiksmīga procesa atjaunošanas, kas vienkārši ir pasliktinājies.
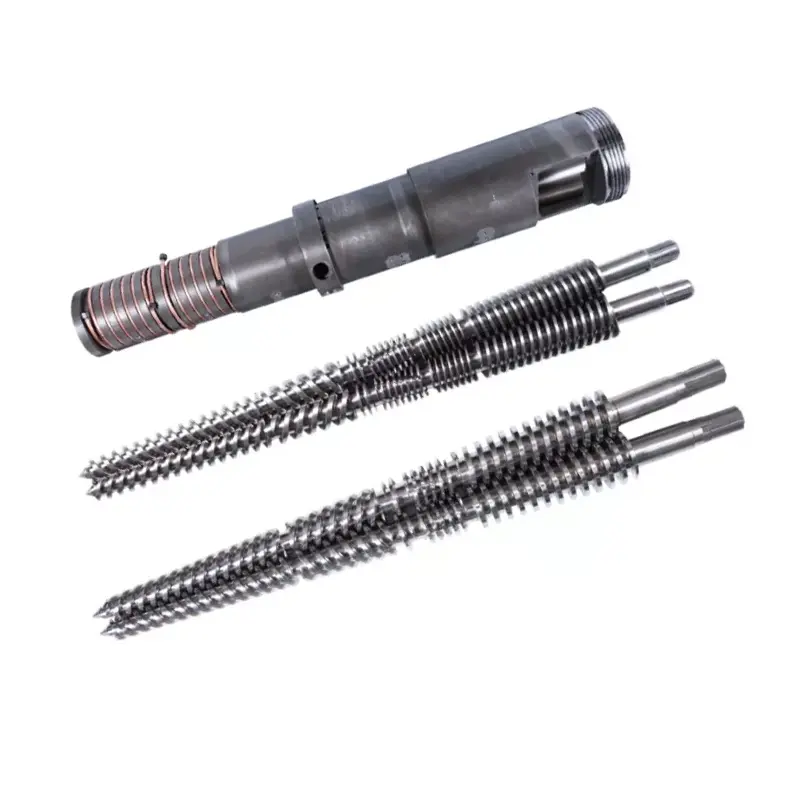
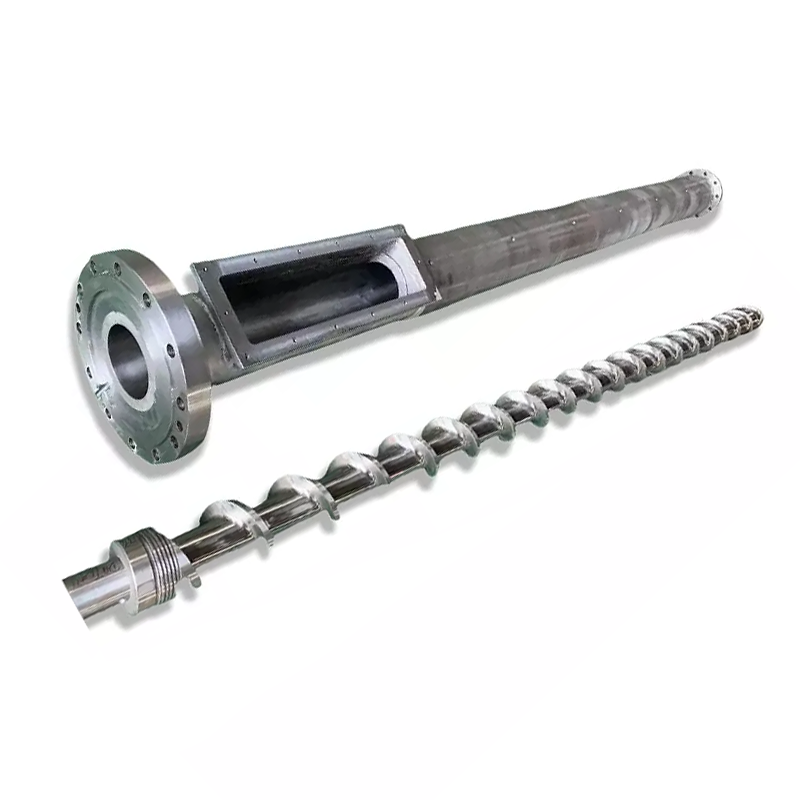
Mūsu divas iesmidzināšanas skrūvju produktu grupas ilustrē atbilstošu dizaina izvēli:
| Nanhaiya dizains | Kompresijas sadaļa | Kā mēs to izmantotu pārskatā |
|---|---|---|
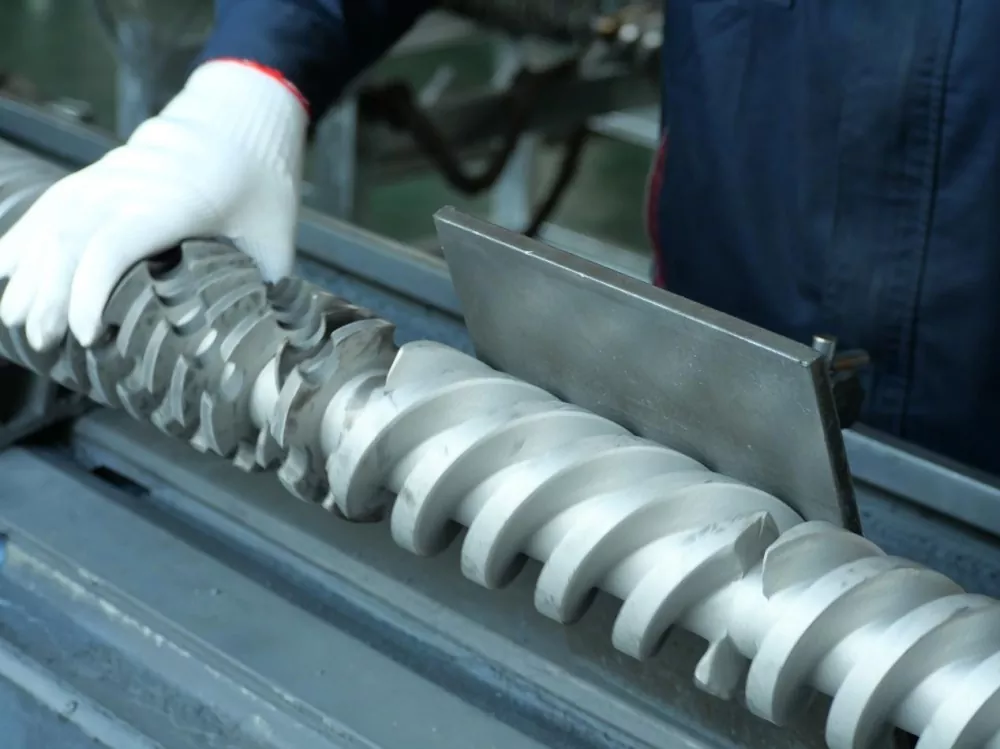
| Pakāpeniska iesmidzināšanas formēšanas skrūve | Parasti 40%-60% no kopējā skrūves garuma, aptuveni 50% produkta aprakstā | Ilgāka, pakāpeniska kanāla dziļuma samazināšana pienākumiem, kuriem nepieciešama kontrolēta plastifikācija. Novērtējiet precīzu sveķu, šāvienu un termisko uzvedību. |
| Mutantu iesmidzināšanas formēšanas skrūve(pēkšņas saspiešanas dizains) | Aptuveni 5–15% no kopējā skrūves garuma | Īsāka pāreja ar straujāku kanāla dziļuma samazinājumu. Pirms to atlasīšanas, lai novērstu jaudas ierobežojumu, novērtējiet kausēšanas ātrumu un termisko vienmērīgumu. |
Mūsu pakāpeniskais dizains aptver lietojumprogrammas, tostarp PS, PC un ABS; pēkšņas saspiešanas saimē ietilpst tādas lietojumprogrammas kā PE un PP. Šie produktu maršruti palīdz sākt diskusiju. Tie neaizstāj sveķu kvalitātes un mašīnu pārskatīšanu, jo īpaši ar pildvielām, slīpēšanu vai stingrām kvalitātes specifikācijām.

Virsmas apstrāde novērš nodilumu, nevis aizsprostotu padeves kaklu
Abās produktu grupās tiek izmantots tērauds 38CrMoAlA. Viņu izstrādājumu specifikācijās ir iekļautas šādas apstrādes iespējas, kas ir iekļautas diskusijā par nomaiņu, kad pārbaudē tiek konstatēts nodilums:
| Īpašums | Produkta detaļas vērtība | Ko tas nozīmē izmeklēšanai |
|---|---|---|
| Nitrēšanas cietība | HV900-1100 | Norādiet apstrādātās virsmas un pārbaudes prasības. |
| Nitrēšanas dziļums | 0,5-0,8 mm | Nosakiet izvēlēto ārstēšanu; neseciniet kalpošanas laiku tikai no dziļuma. |
| Niķeļa-volframa sakausējuma cietība | HRC55-62 | Pārskatiet sakausējumu ar faktiskajiem sveķiem, pildvielu un nodiluma modeli. |
| Sakausējuma slāņa dziļums | 0,8-2,0 mm | Nosakiet pastiprinātās zonas saskaņotajā komponentu specifikācijā. |
Mūsupakāpeniska skrūvju izstrādājuma informācijaaprakstiet jutīgo zonu pastiprināšanu ar niķeļa-volframa sakausējumu. No rūpnīcas viedokļa mēs vēlamies, lai piedāvātā aizsardzība atbilstu izmērītajam nodilumam. Dārgāka virsma nelabo nepietiekamu padevi un nenodrošina skrūves ģeometrijas atbilstību sveķiem.


Pārvērtiet diagnozi konkrētā darbībā
Saglabājiet ieteikumu tik šauru, cik to atļauj pierādījumi. Padeves pārtraukuma gadījumā ir nepieciešama padeves sistēmas korekcija. Ātruma komanda, ko iekārta nevar uzturēt, prasa mašīnas pārskatīšanu. Apstiprināta vārsta noplūde prasa vārsta un saskarnes novērtēšanu. Izmērītais skrūvju vai mucas nodilums atbalsta komponentu nomaiņu vai kvalificētu atjaunošanas novērtējumu.
Ja mezgls ir pieņemamā stāvoklī, bet jaunais ražošanas apjoms pārsniedz tā praktisko plastifikācijas spēju, nosūtiet projekta instrukciju. Nanhaiya nodrošina pielāgotu skrūvju dizainu, apstrādi un sakausējuma smidzināšanas metināšanu. Mūsuražošanas iekārtasietver CNC virpas līdz 6 metriem garām sagatavēm un piecu asu apstrādi sarežģītiem lidojumiem un atloku konstrukcijām.

Nosūtiet ierakstu, kurā ir izskaidrota problēma
- Mašīnas izgatavotājs un modelis, skrūves diametrs, montāžas rasējums un piestiprinātās skrūvju uzgaļa detaļas.
- Sveķu pakāpe, pildvielas slodze, slīpēšanas attiecība un daļiņu stāvoklis.
- Atkopšanas laiks pēc cikla, faktiskais un komandētais apgriezienu skaits, pretspiediens ar tā spiediena bāzi un slodzes vai trauksmes ieraksti.
- Metiena iestatījums, spilvens, daļas un skrējēja svars, temperatūras rekordi un pieejamais atjaunošanas logs.
- Jau pārbaudītās izmaiņas, to ietekme uz detaļu kvalitāti un jebkura izmēra nodiluma ziņojums.
Nodošanai ekspluatācijā vienojieties par sveķiem, skrotīm, darbības logu un pieņemamu detaļu kvalitāti. Pēc tam salīdziniet atkopšanas atkārtojamību un faktisko kopējo cikla laiku. Ar ātrāku izolētu plastifikācijas testu nepietiek, ja ražošanas veidne joprojām gaida vai detaļu pārbaude neizdodas.

Nepieciešams skrūves vai mucas priekšlikums apstiprinātam atkopšanas ierobežojumam?
Nosūtiet Nanhaiya zīmējumu un darbības ierakstu, tostarp to, kas ir mainījies un kas jūsu līnijai ir jāsasniedz. Pastāstiet mums, vai atjaunojat sākotnējo pienākumu vai gatavojaties citai materiāla vai cikla prasībām.
Nosūtiet savus zīmējumus un apstrādājiet datusSkatiet iesmidzināšanas formēšanas skrūvesApspriediet vietnē WhatsApp
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
E-pasts:info@nhyscrew.com
Tālrunis:+86-13505809643| Mobilais:+86-13587082002
C bloks, Nr. 2 West Section, Xingzhou Avenue, Dinghai rajons, Zhoushan City, Zhejiang province, Ķīna.
Sazinieties ar Nanhaiya
Bieži uzdotie jautājumi
Kāds ir normāls iesmidzināšanas formēšanas skrūves atjaunošanas laiks?
Nav universāla numura. Atgūšanas laiks ir atkarīgs no sveķiem, nepieciešamības pēc šāviena, skrūves ģeometrijas, iekārtas iespējām un darbības iestatījumiem. Salīdziniet to ar faktiskajā mašīnas secībā pieejamo laiku un ar stabilu atsauces skrējienu, izmantojot to pašu materiālu un šāvienu.
Vai ātrāka skrūvju atgūšana vienmēr saīsina cikla laiku?
Nē. Tas saīsina ciklu tikai tad, ja nepabeigtā atkopšana aizkavē nākamo atļauto iekārtas darbību. Ja atkopšana jau ir pabeigta pieejamā pārklāšanās logā, paātrinot to, kopējais cikla laiks var palikt nemainīgs.
Kāpēc skrūve griežas, bet ievelkas ļoti lēni?
Pārbaudiet, vai sveķi sasniedz skrūvi, vai nav mainījies pretspiediens un vai faktiskais skrūves ātrums atbilst komandai. Padeves tilti, nekonsekventa slīpēšana, procesa apstākļi un nolietotās sastāvdaļas ir iespējamās izmeklējamās nozares. Rotācija vien nepierāda, ka skrūve novada pietiekami daudz materiāla.
Vai man vajadzētu palielināt RPM, lai novērstu lēno atkopšanu?
Tikai pēc padeves, faktiskā ātruma, pretspiediena un sveķu apstrādes ierobežojumu pārbaudes. Izvērtējiet visas izmaiņas pēc kausējuma kvalitātes, faktiskās kušanas temperatūras un atkārtojamības, kā arī atjaunošanās laika. Neizmantojiet lielāku ātrumu, lai noslēptu neatrisinātu barošanas vai nodiluma problēmu.
Vai noplūdis pārbaudes gredzens pierāda, ka visa skrūve ir nodilusi?
Nē. Kontrolgredzena blīvējums un skrūvju mucas transportēšana ir dažādas funkcijas. Izpētiet spilvena vai slāņa svara izmaiņas, izmantojot mašīnas ražotāja vārstu pārbaudi, un izmantojiet izmēru pārbaudi, lai noteiktu skrūvju un mucas nodilumu.
Kas ir nepieciešams Nanhaijai, lai novērtētu aizstājēju?
Nosūtiet mašīnas modeli, skrūves diametru un rasējumu, sveķu šķiru un pildvielu, atkārtotas slīpēšanas detaļas, faktiskos reģenerācijas ierakstus, skrūves ātruma un pretspiediena iestatījumus, temperatūras ierakstus un visus nodiluma mērījumus. Iekļaujiet nepieciešamo ciklu un daļu kvalitātes kritērijus, lai nomaiņai būtu noteikts darbs.
Turpiniet ariesmidzināšanas formēšanas skrūvju mucas izvēles rokasgrāmata, vai pārbaudietskrūvju uzgaļa un kontrolgredzena nomaiņas kontrolsarakstsja pierādījumi norāda uz priekšgala komplektu.