Pareizo līniju neizšķir tikai skrūvju skaits. To nosaka, kam jānotiek starp nevienmērīgu izejvielu un pieņemamu granulu: pabarojiet, izkausējiet, samaisiet, noņemiet gāzi, filtrējiet piesārņojumu, izveidojiet spiedienu, sagrieziet un izžāvējiet.


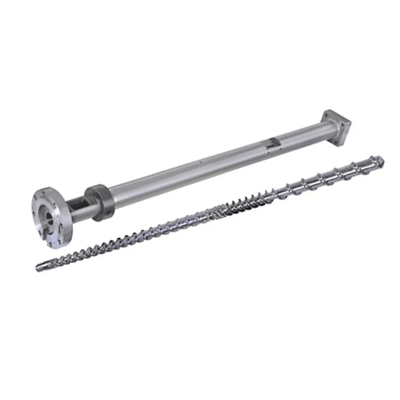
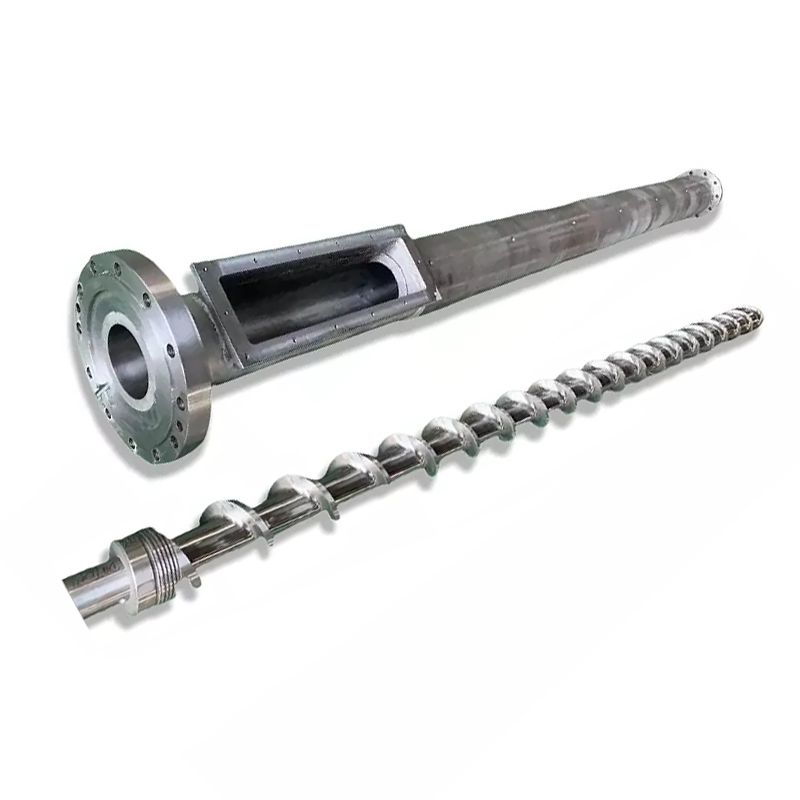
Izvēlieties avienas skrūves granulēšanas līnijakad izejviela jau ir tuvu gala sastāvam un galvenie darbi ir stabila transportēšana, kausēšana, kausējuma filtrēšana, spiediena radīšana un granulu griešana. Tas ir praktisks sākumpunkts konsekventai PE vai PP slīpēšanai, vienkāršai atkārtotai granulēšanai, laboratorijas darbiem un mazai un vidējai ražošanai.
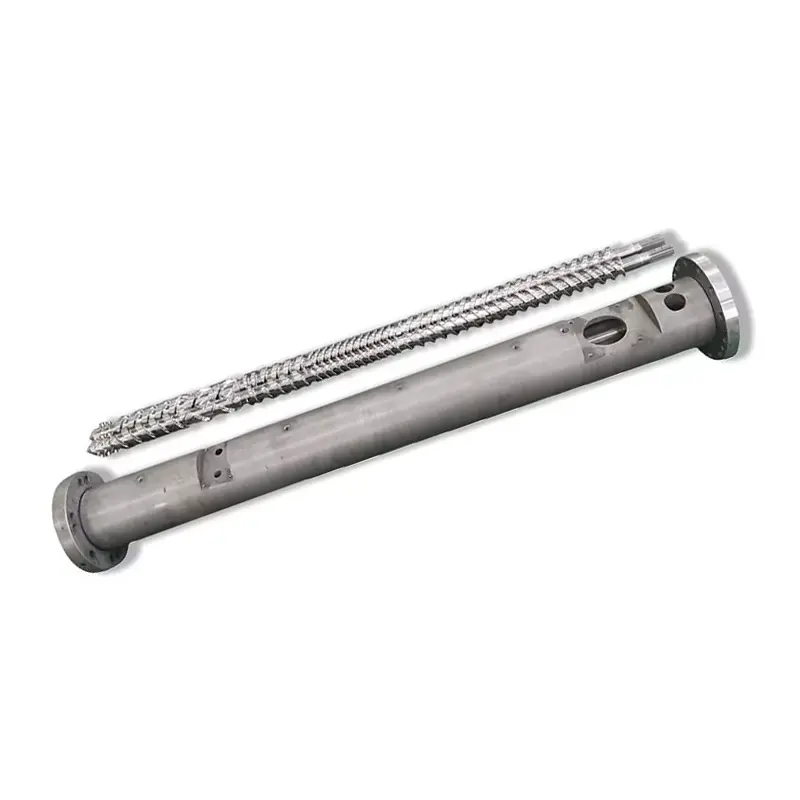
Izvēlieties aparalēla divskrūvju granulēšanas līnijakad iekārtai jāsamaisa, kā arī jāgranulē. Tas ir labāk piemērots pildvielām, pigmentiem, polimēru maisījumiem, galvenajam maisījumam, modificētai plastmasai, vairākām padeves plūsmām un spēcīgākai iztvaikošanai. Nepērciet divu skrūvju līniju tikai tāpēc, ka tās norādītā jauda ir lielāka. Iegādājieties to, kad tā procesa funkcijas atbilst formulējumam.
Sāciet ar materiāla pārveidošanu, nevis mašīnas nosaukumu
Pircējs bieži mums lūdz divu skrūvju līniju pēc tam, kad ir redzējis vārdus "augsta jauda" vai "labāka sajaukšana". Tādējādi tiek izlaists vissvarīgākais jautājums: kas nonāk tvertnē un cik atšķirīgai tam ir jākļūst, pirms tas nonāk maisā?
Ja tīras, viendabīgas granulas ir tikai jāizkausē un jāsagriež vēlreiz, sarežģīta maisīšanas iekārta pievieno vadības ierīces, tīrīšanas darbus un nodiluma punktus, ne vienmēr uzlabojot pārdodamo granulu. Ja vairākiem pulveriem, krāsvielām un polimēriem jākļūst par vienu konsekventu savienojumu, vienkārša transportēšanas skrūve var atstāt neskartu reālo kvalitātes problēmu.
| Ražošanas nodoklis | Labākais sākuma punkts | Kāpēc | Kas var mainīt atbildi |
|---|---|---|---|
| Stabilas, šķirotas PE vai PP plūsmas atkārtota granulēšana | Viena skrūve | Tieša kausēšana, spiediena radīšana un filtrēšana ar zemāku līnijas sarežģītību | Mitrums, smaka, apdruka, jaukta kausējuma plūsma, piedevas vai smags piesārņojums |
| Pārstrādātas plēves pārslas ar zemu tilpuma blīvumu | Viena skrūve ar konstruētu padevi | Pirmā vājā vieta var būt barības konsistence, nevis sajaukšana | Smagas gaistošas vielas, sajaukti polimēri vai receptes korekcija var dot priekšroku dubultskrūvei |
| Krāsu vai piedevu galvenais maisījums | Paralēlā dvīņu skrūve | Moduļu sajaukšanas elementi un kontrolēta sastāvdaļu pievienošana atbalsta dispersiju | Pārbaudīta iepriekš sajaukta recepte ar nelielu dispersijas pieprasījumu var darboties ar specializētu vienu skrūvi |
| Kalcija karbonāts vai cits pildīts savienojums | Paralēlā dvīņu skrūve | Atsevišķas barošanas un konfigurējamas sadales un izkliedes zonas | Pildvielas slodze, daļiņu forma, abrazivitāte un nepieciešamā īpašību viendabīgums |
| Polimēru sakausējums vai reaktīvā modifikācija | Paralēlā dvīņu skrūve | Dzīvošanu, sajaukšanu un ventilāciju var sakārtot pa procesa zonām | Reakcijas kinētika, siltuma jutība un pakārtotā spiediena prasība |
| Laboratorijas vai izmēģinājuma atkārtota granulēšana | Viena skrūve | Kompakts izkārtojums, vienkāršāka darbība un vienkāršāka apkope | Pašam eksperimentam var būt nepieciešama elastīga moduļu savienošana |
| PVC savienojums | Vispirms definējiet recepti | Abas Nanhaiya līniju ģimenes ir uzskaitītas PVC, taču tās pilda dažādus procesa pienākumus | Pulvera padeve, termiskā jutība, pildviela, plastifikators, sajaukšanas un granulu griešanas metode |
| Augstas caurlaidības modificēta plastmasa | Paralēlā dvīņu skrūve | Lielāka publicētā līnijas ietilpība, kā arī sajaukšanas, sānu padeves un izkliedēšanas iespējas | Neizmēra no kg/h vien; griezes moments, tilpuma blīvums un produkta specifikācija nosaka izmantojamo ātrumu |
Mūsu rūpnīcas skats:lētākā mašīna ir līnija, kas pabeidz nepieciešamo transformāciju, nepievienojot nevajadzīgus posmus. Dažreiz tā ir viena skrūve. Dažreiz dubultskrūve novērš atkārtotu sajaukšanu, dubultu ekstrūzijas vai neatbilstošas granulas. Mēs labprātāk redzētu pilnu recepti, nevis pircēja iepriekš izvēlēto skrūvju skaitu.
Granulēšanas līnija ir saistītu procesa posmu ķēde
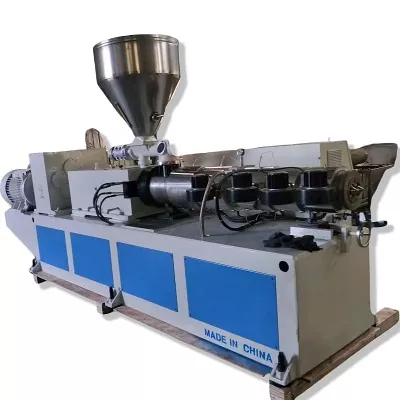
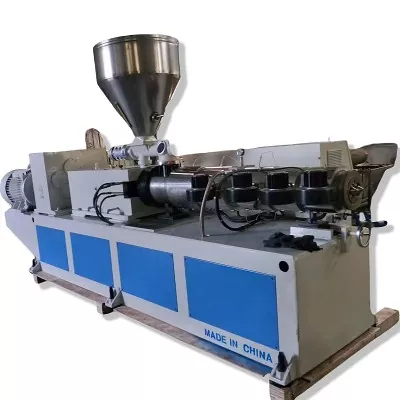
Abiem līniju veidiem ir nepieciešams vairāk nekā ekstrūderis. Nanhaiya'splastmasas ekstrūderu mašīnu klāstsapraksta piecas pamatsistēmas: barošana; plastifikācija ar skrūvi, mucu, sildīšana un dzesēšana; pārnešana; mirst galva; un formēšana, dzesēšana un vilkšana. Granulēšanas projektā ķēdi pabeidz filtrēšana, griešana, žāvēšana vai sijāšana un savākšana.
1. Sagatavot un pabarot
Definējiet, vai ievade ir granula, pulveris, pārslas, plēve, aglomerāts vai maisījums. Tilpuma blīvums, tilts un padeves ātruma stabilitāte nosaka, vai ir nepieciešama gravitācijas tvertne, piespiedu padevējs vai atsevišķas svara zuduma padeves.
2. Izkausēt un pārveidot
Skrūvei un cilindram ir jāizkausē, jāpārnes un jāsamaisa, nepārsniedzot materiāla temperatūras vai bīdes ierobežojumu. Maisījumam var būt nepieciešama arī sānu padeve, mīcīšanas sekcijas un atmosfēras vai vakuuma ventilācijas atveres.
3. Filtrējiet un izveidojiet spiedienu
Ekrāna mainītājs noņem neizkusušo fizisko piesārņojumu. Materiālam ir nepieciešams stabils spiediens un plūsma, tāpēc skrūvju izlādei, kausējuma sūkņa opcijai un filtrēšanas laukumam jābūt vienā sekcijā.
4. Izgrieziet kausējumu
Strand, ūdens gredzens un zemūdens sistēmas veido granulas dažādos veidos. Kušanas stiprums, lipīgums, ūdens jutība, izvade un maiņas rutīna ir svarīgāka par ieradumu.
5. Atdzesē, žāvē un klasificē
Ūdens temperatūra, uzturēšanās laiks, atūdeņošana un sijāšana ietekmē granulu temperatūru, mitrumu, smalkās daļiņas un formu pirms uzglabāšanas.
6. Kontrolējiet līniju
Temperatūras zonām, ātrumam, motora aizsardzībai, spiedienam, padeves ātrumam, vakuumam un trauksmes signāliem operatoram jāpaziņo, vai katrs posms ir stabils. Displejs pats par sevi nepadara procesu kontrolētu.

Kad pietiek ar vienas skrūves granulēšanas līniju
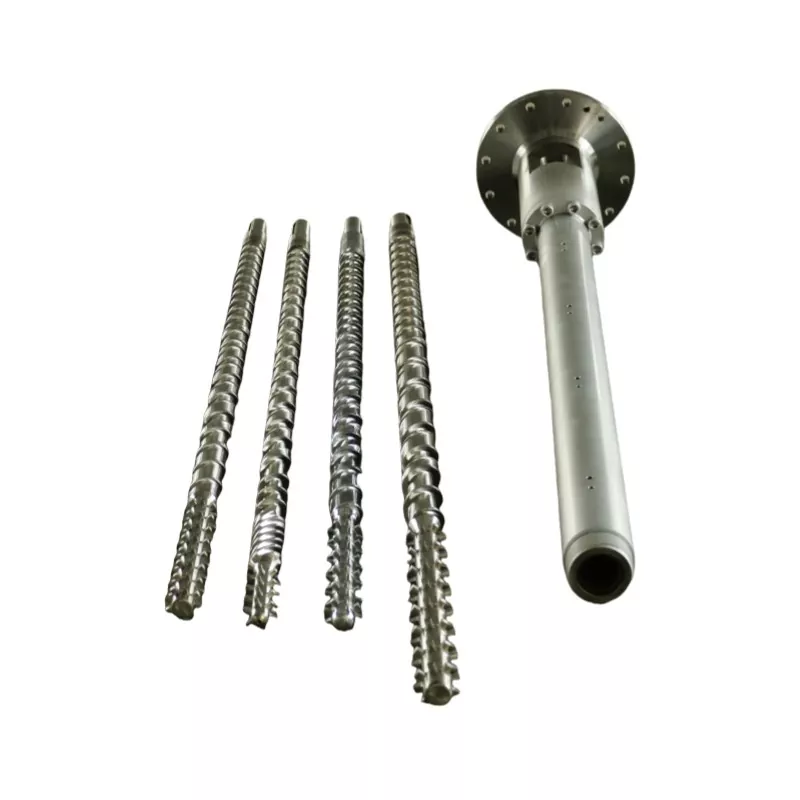
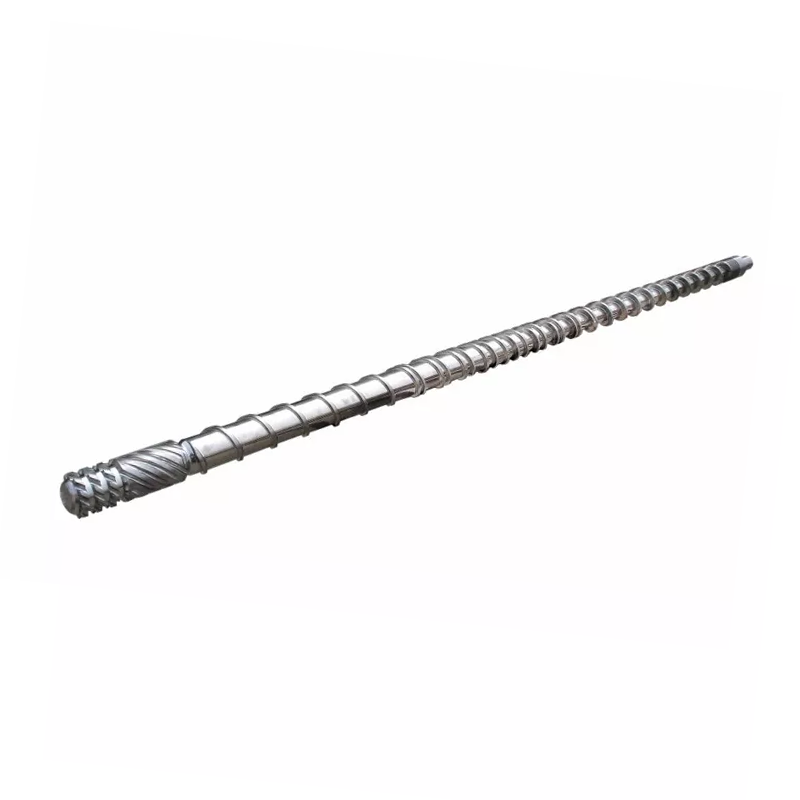
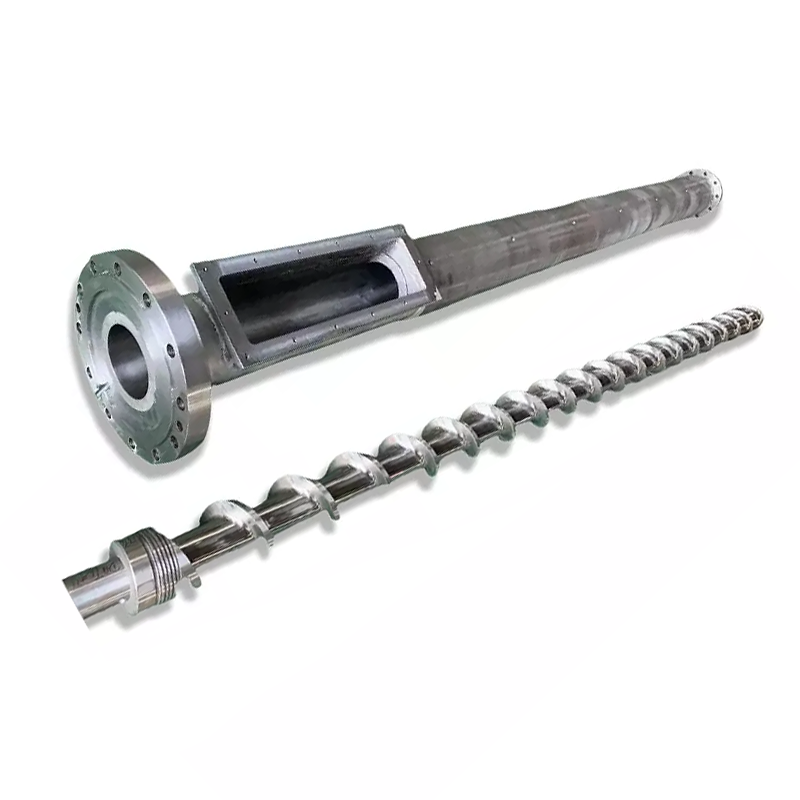
A vienas skrūves ekstrūderisir fundamentāli spēcīgs nepārtrauktā transportēšanā, kausēšanā un spiediena radīšanā. Tas var arī nodrošināt noderīgu sadales sajaukšanu, ja skrūves ģeometrija, maisītājs un darbības punkts atbilst materiālam. Tas padara to par saprātīgu pamatu, lai atkārtoti granulētu izejvielu, kas jau ir šķirota, sajaukta vai sagatavota.
Nanhaiya vienas skrūves granulēšanas līnija apvieno vienas skrūves ekstrūderi, kausējuma filtrēšanu, galviņu, ūdens dzesēšanu, granulēšanas ierīci un savākšanas vienību. Tās uzskaitītie lietojumi ietver neapstrādātu vai pārstrādātu plastmasu, laboratorijas, izmēģinājuma ražošanu un granulas iesmidzināšanai, plēves pūšanai vai ekstrūzijai. Izvēles automātiskā sieta maiņa, vakuuma degazēšana un papildu padeve ļauj pamata līnijai tikt galā ar sarežģītākiem padeves apstākļiem, nepārvēršot to par pilnu maisīšanas platformu.
Izmantojiet vienu skrūvi kā bāzes līniju, ja:barības recepte ir fiksēta pirms ekstrūzijas; polimēru saime un kausējuma uzvedība ir konsekventa; dispersija nav galvenā produkta norāde; piesārņojumu var apstrādāt ar norādīto filtru; gaistošā noņemšana ir mērena; un izvadi var noturēt, nepiespiežot nestabilu padevi vai pārmērīgu kušanas temperatūru.


Viena skrūve nenozīmē "nav inženierijas". Thegranulācijas skrūves dizainsjoprojām mainās atkarībā no pārslu padeves, kušanas garuma, ventilācijas stāvokļa, sieta pretestības un granulēšanas metodes. Līnijai var būt pietiekami daudz uzstādītās jaudas un joprojām var rasties pārspriegums, jo tvertne nevienmērīgi piegādā materiālu vai skrūve zaudē kausējuma blīvējumu ventilācijas atveres tuvumā.
Kad paralēla divu skrūvju līnija nopelna papildu izmaksas
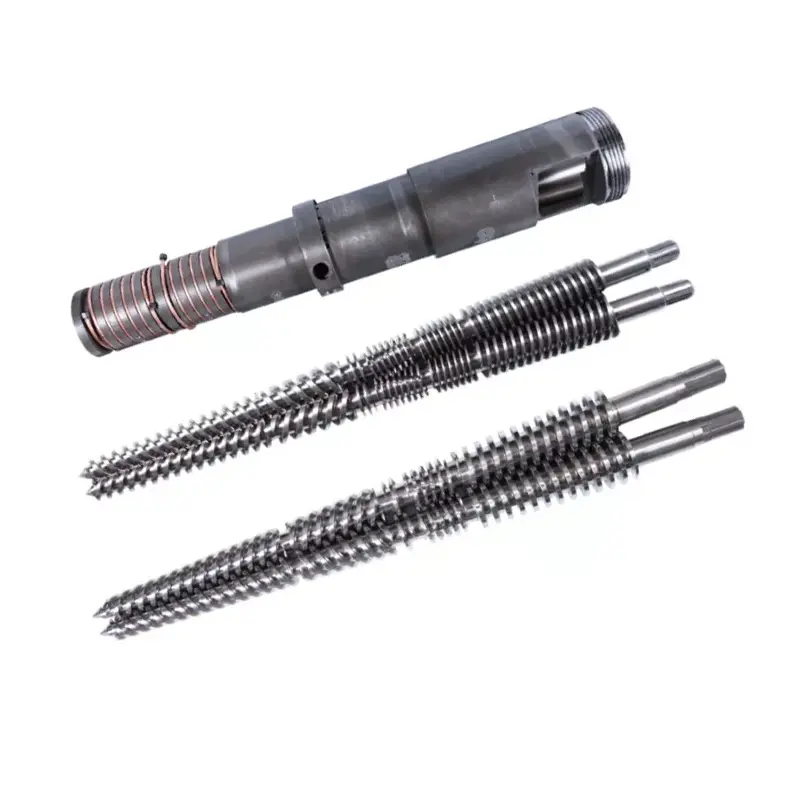
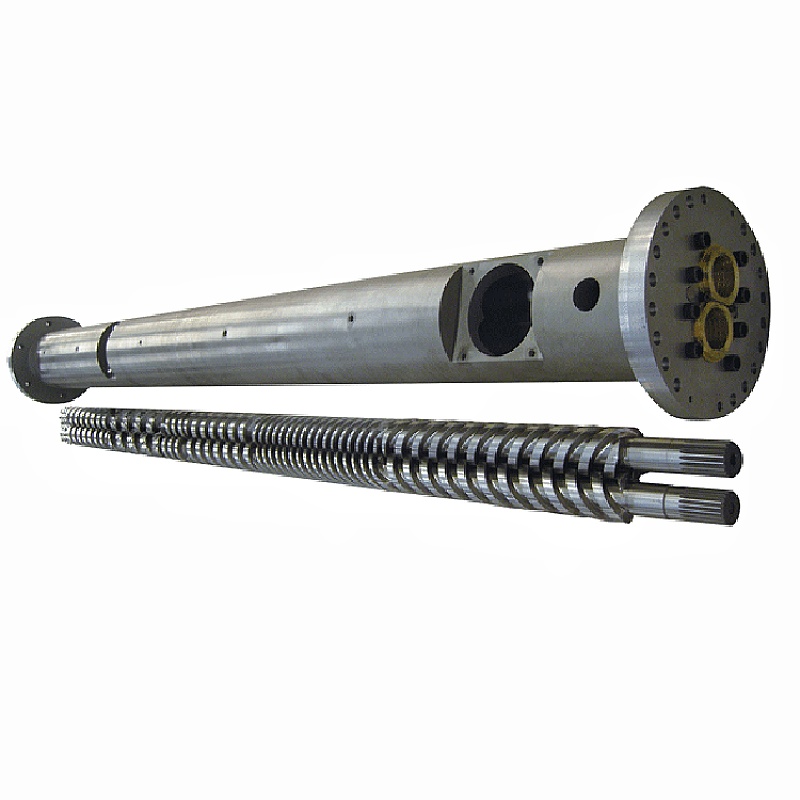
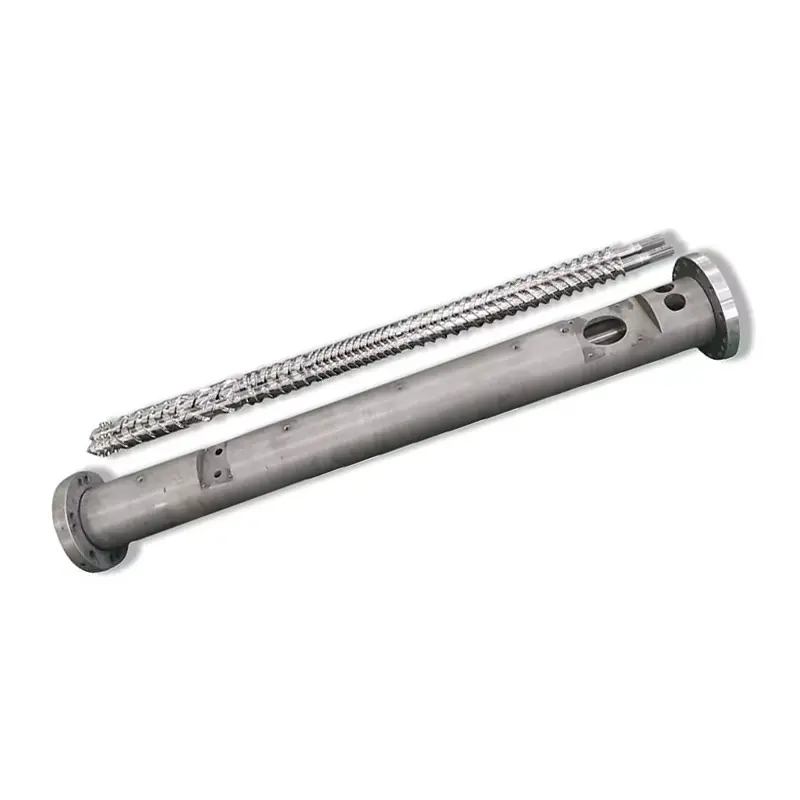
Paralēlā divu skrūvju līnija kļūst vērtīga, ja ekstrūzijai ir jāmaina sastāvs, nevis tikai jāpārveido tā. Nanhaiya līnijā tiek izmantots liela griezes momenta paralēlais divu skrūvju ekstrūderis ar modulāriem skrūvju elementiem. Tā procesā ietilpst piedevu, pildvielu un krāsvielu sajaukšana un izkliedēšana, kā arī izvēles dubultā padeve, vakuuma degazēšana un automātiska sieta maiņa.
Modulārais cilindrs un skrūvju vilciens ļauj konstrukcijai piešķirt dažādus darbus visā iekārtā: padot padevi, izkausēt polimēru, pievienot pildvielu lejup pa straumi, izmantot sadalošo vai izkliedējošu darbu, atvērt kausējuma virsmu iztvaikošanas nolūkā, izveidot kausējuma blīvējumu un stabilizēt izlādi. Divu skrūvju ekstrūzijas pētījumi arī saista ģeometriju ar ātrāku kausēšanu un uzlabotu sajaukšanu, savukārt rūpnieciskās sajaukšanas atsauces organizē transportēšanu, plastificēšanu, sajaukšanu, iztvaikošanu un spiediena palielināšanu kā atsevišķas procesa zonas.
Izmantojiet paralēlo dvīņu skrūvi kā bāzes līniju, ja:vairākas sastāvdaļas jāmēra atsevišķi; pigmenta vai pildvielas dispersija kontrolē vērtību; pulvera uzņemšana ir sarežģīta; preparātam nepieciešams viens vai vairāki ventilācijas posmi; produkta izmaiņām nepieciešama modulāra skrūvju recepte; vai līnijai jāsavieno un jāgranulizē vienā kontrolētā piegājienā.


Mūsu rūpnīcas skats:pirkums ar divām skrūvēm neizdodas agri, kad piegādātājs saņem tikai sveķu nosaukumu un mērķa kg/h. "PP plus pildviela" nav procesa specifikācija. Mums ir nepieciešams pildvielas procentuālais daudzums, daļiņu forma, tilpuma blīvums, mitrums, abrazivitāte, padeves plāns, dispersijas mērķis un pieļaujamā kušanas temperatūra. Šīs detaļas nosaka elementus un mucu daļas, par kurām pircējs faktiski maksā.
Attiecībā uz otrreizēji pārstrādātiem materiāliem nošķiriet četras problēmas
Pārstrādes pieprasījumi bieži vien apvieno barības nestabilitāti, mitrumu, piesārņojumu un sliktu sajaukšanos ar vienu etiķeti: "pārstrādāts materiāls". Katrai problēmai ir nepieciešama cita līnijas funkcija. Palielinot skrūvju ātrumu, tos visus nevar salabot.
| Novērota problēma | Iespējamais procesa jautājums | Līnijas iezīme, kas jānorāda | Pieņemšanas pierādījumi |
|---|---|---|---|
| Izlaide pieaug un samazinās | Vai zema blīvuma pārslas veido tiltus vai barojas nevienmērīgi? | Piespiedu padeve, aglomerācija vai blīvēšana, stabila tvertnes ģeometrija un padeves vadība | Izejas un motora slodzes tendence noteiktā nepārtrauktā darbībā |
| Burbuļi, smaka vai porainas granulas | Kāds mitrums un gaistošā slodze nonāk kausējumā? | Vajadzības gadījumā žāvēšana, ventilācijas vieta, kausēšanas blīves, vakuuma jauda un virsmas atjaunošana | Mitrums vai gaistošs rezultāts plus vizuālais granulu ierobežojums |
| Spiediens turpina pieaugt | Cik daudz neizkusušā piesārņojuma sasniedz filtru? | Filtra laukums, sietu secība, ekrāna mainītāja veids, spiediena sensori un maiņas intervāls | Spiediena paaugstināšanās un ekrāna maiņas frekvence mērķa izvadē |
| Krāsa vai īpašības atšķiras | Vai mainās barības sastāvs vai sajaukšana nav pietiekama? | Vispirms tiek veikta šķirošana un sajaukšana; savienošana ar divām skrūvēm, ja nepieciešama receptes korekcija vai izkliedēšana | Saskaņota krāsa, kušanas plūsma vai mehānisko īpašību variācijas |
Plastmasas pārstrādātāju asociācija definē kausējuma filtrēšanu kā izkausētas plastmasas izspiešanu caur smalku sietu, lai noņemtu metālus, koku, papīru, termoreaktīvo materiālu un citu neizkusušo fizisko piesārņojumu. Filtrēšana nevar noņemt visus izšķīdušos polimērus, smakas vai gaistošus materiālus. Tas arī palielina plūsmas pretestību, tāpēc ekrāna komplekts, filtrēšanas laukums, izplūdes spiediens un maiņas metode ir jānorāda kopā.


Izvēlieties granulēšanas metodi kā daļu no līnijas
Skrūvju izvēlei tiek pievērsta vislielākā uzmanība, taču nestabila griešana var padarīt labi plastificētu kausējumu nepārdodamu. Nanhaiya vienas skrūves līnija ietver ūdens dzesēšanu un granulēšanas ierīci. Tā paralēlajā divu skrūvju līnijā var izmantot ūdens gredzenu vai šķipsnu granulēšanas ierīci, un tajā ir iekļautas attiecīgās dzesēšanas, skrīninga un savākšanas sekcijas.
| Metode | Process | Labs sākuma punkts | Jautājumi pirms pasūtīšanas |
|---|---|---|---|
| Ūdens-vannas šķipsna | Izspiediet šķipsnas, atdzesējiet silē, noņemiet virszemes ūdeni, pavelciet un sagrieziet | Elastīgs maisīšanas un otrreizējās pārstrādes darbs, kurā operatori var pārvaldīt starta virzienus | Vai kausējumam ir pietiekama dzīslas izturība? Cik bieži mainās krāsa? Kā tiks apstrādātas šķeltās šķipsnas? |
| Sausā griezuma vai jostas dzesētā dzīsla | Pirms griešanas karstos pavedienus nēsājiet uz jostas ar gaisu, ūdeni vai kombinētu dzesēšanu | Preparāti, kas ir jutīgi pret ūdeni, trausli, elastīgi vai ļoti pildīti | Nepieciešamais jostas garums, dzesēšanas slodze, dzīslas ātrums, trauslums un grīdas platība |
| Ūdens gredzens die-face | Izgrieziet pie formas virsmas un pārnēsājiet granulas cirkulējošā ūdens gredzenā | Kompakta, nepārtraukta granulēšana, kad kausējums tīri griežas pie formas | Caurumu sasaldēšana, asmeņu nodilums, ūdens temperatūra, granulu forma un atūdeņošana |
| Zemūdens | Izgrieziet veidnes virsmu ar ūdeni piepildītā kamerā, pēc tam atūdeņojiet un nosusiniet | Automatizēta darbība un plaši rūpnieciskās granulēšanas pienākumi | Minimālais stabilais ātrums, palaišanas atkritumi, veidņu apkure, ūdens sistēma, žāvētājs un tīrīšana |
MAAG sausās griešanas lentes sistēmas ir paredzētas ūdens jutīgiem, ļoti piepildītiem vai trausliem produktiem, savukārt zemūdens sistēmas aptver savienojumus, galveno maisījumu, pārstrādi un neapstrādātus polimērus. Tas nepadara vienu metodi vispārēji pārāku. Tas parāda, kāpēc materiāla uzvedībai pēc presformas ir jābūt daļai no pirkuma lēmuma.

Nanhaiya vienas un paralēlas divu skrūvju līnijas dati
Tālāk norādītās vērtības nāk no Nanhaiya pašreizējām produktu lapām. Tie ir noderīgi, lai salīdzinātu publicētās konfigurācijas. Pirkuma līgumā ir jāatkārto apstiprinātā materiāla, palīgierīču un pārbaudes nosacījumu galīgās vērtības.
| Vienums | Nanhaiya vienas skrūves granulēšanas līnija | Nanhaiya paralēla divskrūvju granulēšanas līnija |
|---|---|---|
| Publicētā ietilpība | 100 kg/h | 300 līdz 600 kg/h |
| Galvenā jauda | 75 kW galvenais motors | 160 kW |
| Sildīšanas jauda | 120 kW | Nav atsevišķi uzskaitīts |
| Skrūves veids | Viena skrūve | Paralēlā dvīņu skrūve |
| Skrūves garums un diametrs | Pielāgots | Pielāgots |
| Publicēts skrūvju materiāls | 38CrMoAlA | 38CrMoAlA |
| Publicēto materiālu klāsts | PVC, CaCO3 pamatmaisījums, TR, PET, PS, EVA, ABS, PE, TPR, TPE, TPV un PP | PE, PP, PVC, ABS, HDPE, HDPE/PP, PA, PE/PP, LLDPE, ABS/PP un PPR |
| Galvenās līnijas aprīkojums | Ekstrūderis, kausējuma filtrēšana, galviņa, ūdens dzesēšana, granulēšana un savākšana | Ekstrūderis ar lielu griezes momentu, kausējuma filtrēšana, galviņa, ūdens gredzena granulēšanas iekārta, dzesēšana un automatizēta savākšana |
| Produkta informācija | Nitrēta skrūve un muca, granulēšanas iekārta, ūdens tvertne, vibrācijas ekrāns, tvertnes un PLC vadība | Augstas cietības sakausējuma skrūve un cilindrs, moduļu elementi, kausējuma sūknis, presforma, ūdens gredzens vai šķipsnu granulēšanas iekārta, sile, vibrācijas siets un tvertne |
| Iespējas | Automātisks ekrāna mainītājs, vakuuma degazēšana un papildu padeve | Vakuuma degazēšana, automātiskais ekrāna mainītājs, dubultā padeve pildvielām un attālināta uzraudzība |
| Publicētais pārnesumkārbas koeficients | Nav sarakstā | 2,5:1 vai 3:1 |
| Atbalsts | Attālināta uzstādīšana, nodošana ekspluatācijā un ekspluatācijas norādījumi | Uzstādīšanas norādījumi, atbalsts nodošanai ekspluatācijā un operatora apmācība |


Nanhaiya atrodas Zhoushan, Džedzjanas štatā, un tā ražo skrūves, mucas un plastmasas ekstrūzijas iekārtas. Pircēji var pārskatīt rūpnīcasražošanas iekārtas, sertifikātiunapkalpošanas processpirms tehniskās diskusijas.
Pārvērtiet salīdzinājumu pirkuma specifikācijā
Noderīgs piedāvājums padara konkurējošus kotācijas salīdzināmus. Tas arī neļauj līnijai veidot ap tīru paraugu, kamēr ražošana vēlāk saņem mitru, putekļainu vai zema blīvuma padevi.
- Katra polimēra pakāpe un svara procents
- Jaunava, postindustriāla vai pēcpatērētāja izcelsme
- Granulu, pulvera, pārslu, plēves vai aglomerāta veidā
- Minimālais un maksimālais tilpuma blīvums
- Mitrums, gaistošas vielas, smaka un mazgāšanas stāvoklis
- Piesārņojuma veids, lielums un paredzamā procentuālā daļa
- Pildvielas, pigmenta, šķiedras un piedevu detaļas
- Nepieciešamā barošanas metode katrai sastāvdaļai
- Pašreizējā produkcija un mērķa neto pārdošanas izlaide
- Atļautais kušanas temperatūras logs
- Filtrēšanas precizitāte un ekrāna maiņas plāns
- Priekšroka tiek dota šķiedrām, ūdens gredzenam vai zemūdens granulēšanai
- Granulu izmēra, formas, mitruma un smalkuma ierobežojumi
- Nepieciešamās krāsas, kušanas plūsmas vai mehāniskās pārbaudes
- Pieejamais spriegums, frekvence, ūdens un saspiestais gaiss
- Augu izkārtojums, augstums un materiāla plūsmas virziens
- Kontroles valoda, datu reģistrēšana un drošības standarts
- Rezerves daļas, nodošana ekspluatācijā un apmācības apjoms
Nerakstiet "izlaide: 500 kg/h" pats par sevi.Norādiet precīzu sastāvu, barības stāvokli, pieļaujamo atgrūšanas ātrumu un testa ilgumu. Ekstrūdera bruto izplūde nav tas pats, kas sausas, sijātas, pārdošanai paredzētas granulas, kas tiek piegādātas savākšanas sistēmā.
Šajā posmā ietilpst arī nodiluma aizsardzība. Abrazīvie pildvielas, stikla šķiedra un piesārņots reciklāts var mainīt skrūvju un mucas materiāla stratēģiju. Pārskatiet Nanhaiya'sparalēlas divu skrūvju sastāvdaļas, vienas skrūvesunrezerves daļasar paredzēto plūsmu, nevis beigās pievienojot vispārīgu cietās virsmas opciju.
Pieņemiet līniju ar materiāliem un izmērāmiem rezultātiem
Bezslodzes rotācijas tests pārbauda montāžu, bet tas nepierāda granulēšanas veiktspēju. Rūpnīcas pieņemšanas pārbaudē jāizmanto saskaņots materiāls vai skaidri dokumentēts ekvivalents, un tam ir jānotiek pietiekami ilgi, lai atklātu padeves, spiediena, ventilācijas un griešanas nestabilitāti.
- Apstipriniet testa materiālu.Ierakstīt partiju, formulu, barības formu, tilpuma blīvumu, mitrumu un sagatavošanu. Saglabājiet saglabāto paraugu.
- Pārbaudiet līnijas darbības jomu un drošību.Pirms polimēra padeves pārbaudiet motorus, sildītājus, aizsargus, bloķētājus, avārijas apturēšanas ierīces, inženierkomunikācijas, instrumentus un rotāciju.
- Sasniedziet vienmērīgu darbību.Reģistrējiet padeves ātrumu, skrūves ātrumu, zonas iestatījumus, izmērīto kausējuma temperatūru, spiedienu, griezes momentu vai motora slodzi, vakuuma un dzesēšanas ūdens apstākļus.
- Izmēriet pārdodamo produkciju.Nosveriet sausās granulas pēc skrīninga noteiktu laiku. Ierakstiet atsevišķi palaišanas atkritumus, šķipsnu pārrāvumus, aglomerātus un ekrāna izmaiņas.
- Pārbaudiet granulu kvalitāti.Izmantojiet saskaņoto granulu izmēru, smalko daļiņu, mitruma, tilpuma blīvuma, krāsas, kausējuma plūsmas, dispersijas vai pakārtotās formēšanas testus.
- Izaiciniet ierasto notikumu.Demonstrējiet ekrāna maiņu, parastu restartēšanu, padevēja atjaunošanu vai krāsas maiņu, ja tas ir svarīgi ikdienas ražošanai.
- Pārbaudiet mašīnu.Pēc darbības pārbaudiet ventilācijas atveres pārnešanu, nogulsnes, griezēja stāvokli, neparastu troksni, noplūdi un pieejamos tīrīšanas punktus.
Mūsu rūpnīcas skats:nepieņemiet rindiņu, jo tā īslaicīgi sasniedz virsraksta izvadi. Mēs meklējam stabilu logu: padevējs paliek pilna, spiediens nenovirzās, ventilācijas atvere paliek brīva, griezējs nerada pārmērīgu smalkumu un granulas atbilst pircēja pakārtotajam testam. Stabila pārdodamā produkcija ir skaitlis, kam ir nozīme.
Bieži uzdotie jautājumi
Vai dubultskrūves granulēšanas līnija vienmēr ir labāka par vienas skrūves līniju?
Nē. Paralēlā divu skrūvju līnija ir spēcīgāka, ja procesā jāsajauc polimēri, jāizkliedē pildvielas vai pigmenti, jāpievieno sastāvdaļas caur sānu padevējiem vai jānoņem ievērojamas gaistošās vielas. Vienas skrūves līnija bieži vien ir tiešāka izvēle, ja stabilai, sagatavotai izejvielai galvenokārt nepieciešama kausēšana, filtrēšana, spiediena radīšana un granulu griešana.
Kura granulēšanas līnija ir labāka pārstrādātajam PE vai PP?
Tas ir atkarīgs no pārgriešanas stāvokļa. Sašķirota, mazgāta un pietiekami konsekventa PE vai PP plūsma var ietilpt vienas skrūves līnijai ar pareizo padevi, degazēšanu un kausējuma filtrēšanu. Jauktas sastāvs, pildvielas pievienošana, smakas vai gaistošo vielu noņemšana un prasīga homogenizācija var attaisnot paralēlu divu skrūvju līniju.
Kuru līniju izvēlēties galvenajam maisījumam vai ļoti piepildītiem savienojumiem?
Sāciet novērtēšanu ar paralēlu divu skrūvju līniju, jo modulārie skrūvju elementi un atsevišķas padeves zonas nodrošina lielāku kontroli pār sadales un izkliedes sajaukšanu. Pildvielas veids, iekraušana, tilpuma blīvums, abrazivitāte un nepieciešamā dispersija joprojām nosaka padevēju, skrūvju konfigurāciju un nodiluma paketi.
Vai vienas skrūves granulēšanas līnijā var izmantot vakuuma degazēšanu?
Jā. Nanhaiya piedāvā vakuuma degazēšanu kā opciju savā vienas skrūves granulēšanas līnijā. Ventilācijas pozīcijai, skrūvju piepildījuma līmenim, padeves mitrumam, kausējuma blīvējumam un vakuuma jaudai ir jādarbojas kopā, lai materiāls neapplūdinātu ventilācijas atveri.
Kāda ir atšķirība starp šķiedru un ūdens gredzena granulēšanu?
Šķiedru sistēma izspiež nepārtrauktas dzīslas, tās atdzesē un pēc tam sagriež cilindriskās granulās. Ūdens gredzenu sistēma sagriež kausējumu pie formas virsmas un nogādā granulas ūdenī. Metode ir jānosaka materiāla uzvedībai, caurlaidspējai, maiņas vajadzībām, granulu formai un operatora iesaistei.
Cik daudz produkcijas var ražot Nanhaiya granulēšanas līnijas?
Nanhaiya uzskaita 100 kg/h tās vienas skrūves granulēšanas līnijai un 300 līdz 600 kg/h tās paralēlajai divskrūvju granulēšanas līnijai. Tās ir publicētas produktu konfigurācijas, tāpēc galīgajā piedāvājumā ir jānorāda precīzs sastāvs, padeves stāvoklis un akceptēšanas pamats izvēlētajai mašīnai.
Kāda informācija jānosūta, izmantojot granulēšanas līnijas piedāvājumu?
Nosūtiet polimēru kategorijas un procentus, barības formu, tilpuma blīvumu, mitrumu, piesārņojumu un gaistošu daudzumu, piedevas un pildvielas, esošo un mērķa izlaidi, granulu izmēru, filtrēšanas prasības, lietderības nosacījumus, iekārtas izkārtojumu, kontroles standartu un izmērāmu pieņemšanas testu.
Komerciāla informācija: Nanhaiya ražo granulēšanas līnijas, skrūves, mucas un ekstrūzijas komponentus, kas ir saistīti ar šo rokasgrāmatu. Galīgā izvēle ir atkarīga no pircēja materiāla, apstiprinātā līnijas apjoma, tehniskā līguma un pieņemšanas pārbaudes.