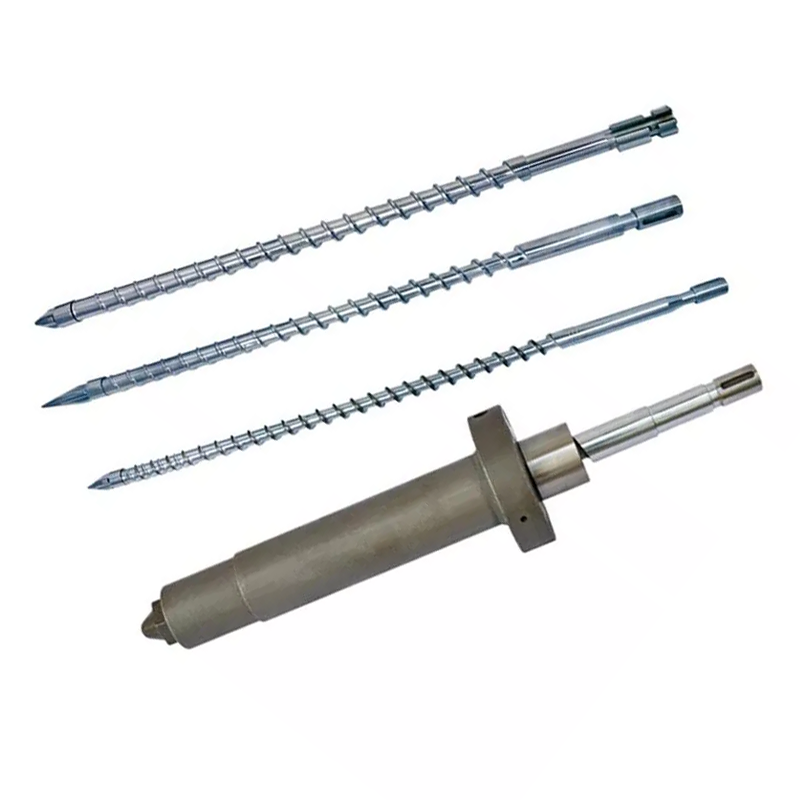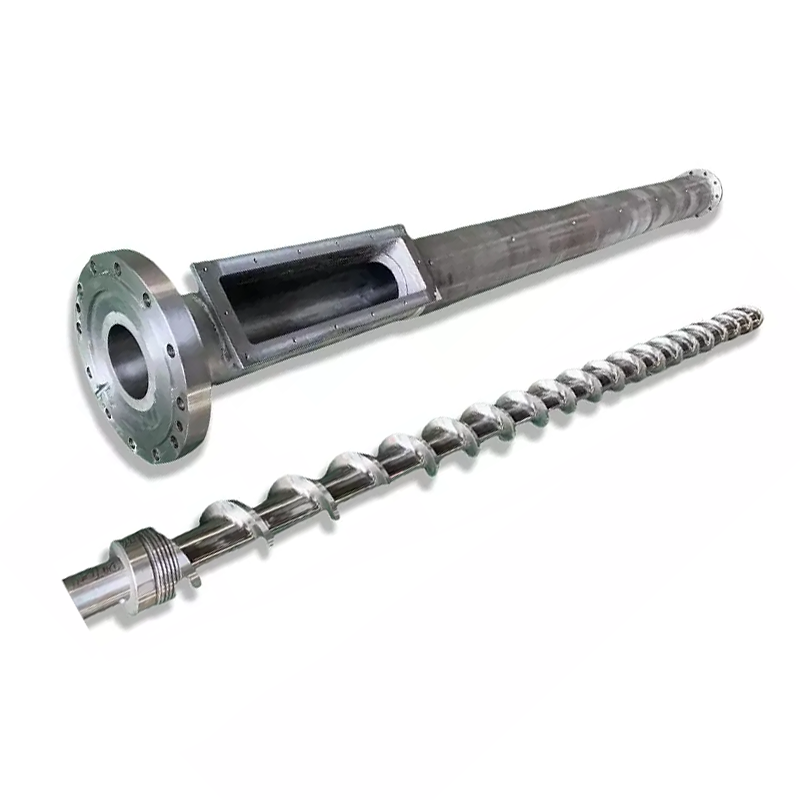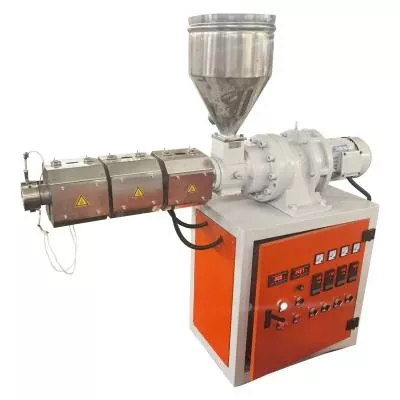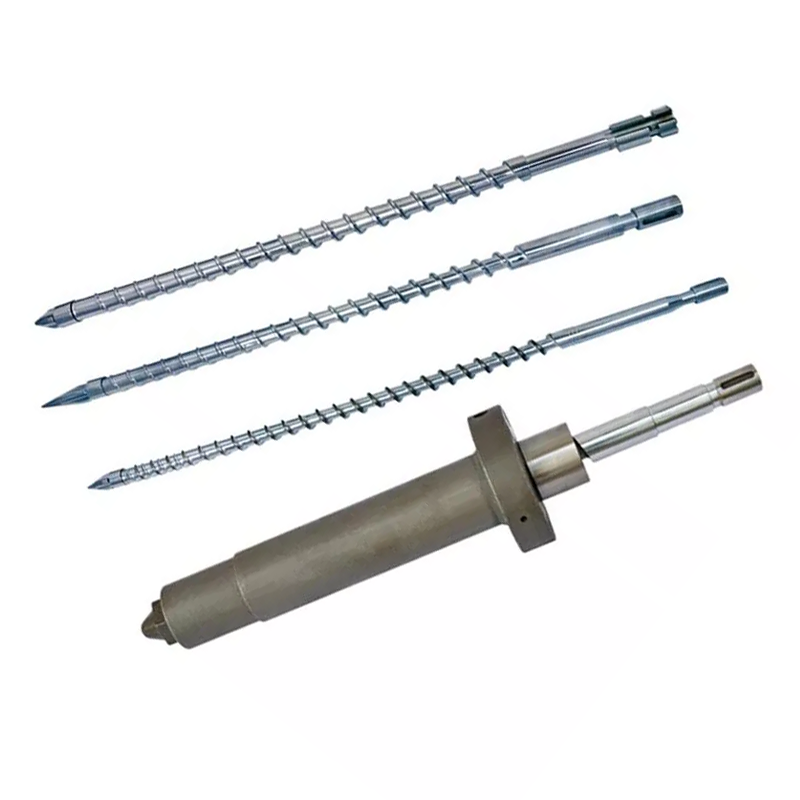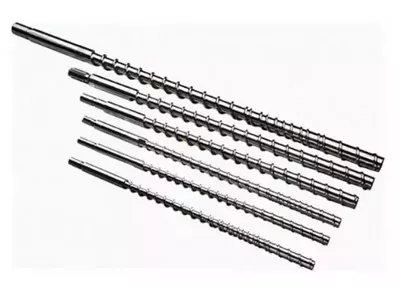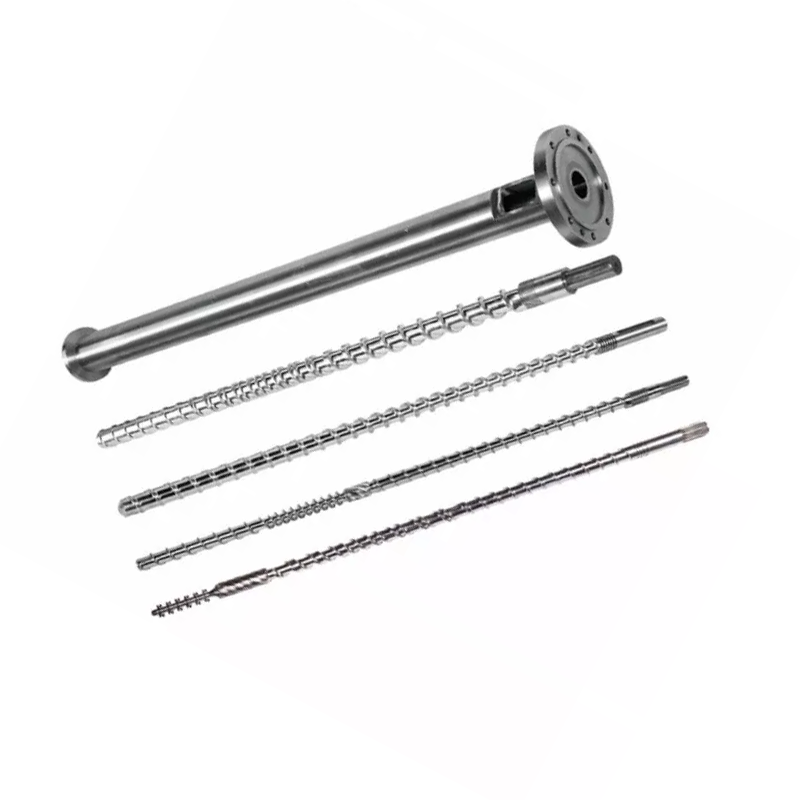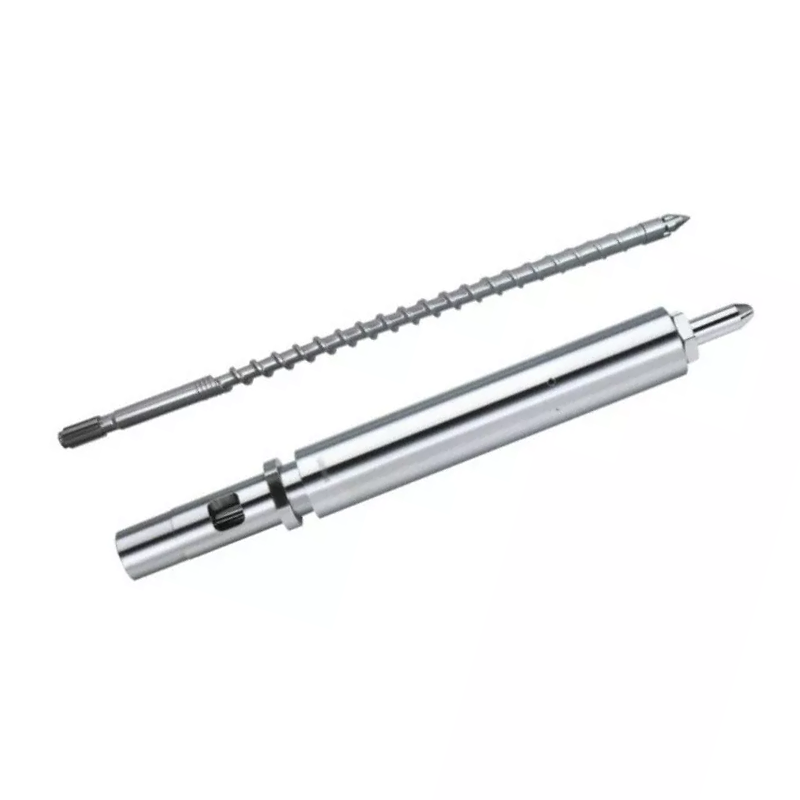
Jūsuiesmidzināšanas formēšanas skrūves mucanosaka kausējuma kvalitāti, šāviena konsistenci un cikla laiku. Tālāk: kā izvēlēties sveķu ģeometriju un virsmas apstrādi, kā uzturēt komplektu un kā izsekot defektam līdz skrūvei, cilindram vai kontrolgredzenam, nevis meklēt to caur mašīnas iestatījumiem. Mūsu nitrīdētās 38CrMoAlA iesmidzināšanas skrūves satur 0,5–0,8 mm nitrētu slāni pie 950–1050 HV, ir piemērotas PE, PP, PS un ABS, un tām ir līdz 30% stikla šķiedras. Pēc tam vai kodīgajiem sveķiem urbums ir jāizsmidzina ar cieto sakausējumu līdz 62 HRC. Ja izvade samazinās un cikli ir izstiepti, pirms pieskaršanās citai uzdotajai vērtībai izlasiet problēmu novēršanas tabulu.

Kas ir iesmidzināšanas formēšanas skrūvju muca?
Skrūve un muca veido iesmidzināšanas formēšanas iekārtas plastificēšanas vienību. Kopā viņi no tvertnes ņem cietās granulas, izkausē tās, sajauc tās viendabīgā kausējumā, mēra precīzu šāvienu un ievada veidnē. Katra jūsu mašīnas ražotā daļa iet caur šo pāri.
Formētāji nomaina sprauslas, noregulē veidnes un pielāgo temperatūru nedēļām ilgi, pirms tās aplūko plastifikācijas vienību. Šī kārtība ir atpakaļgaita. Kad skrūve vai cilindrs nodilst, neviens kontrollera uzdotais punkts neatjauno procesu.
Skrūves loma plastifikācijā
Skrūve veic lielāko daļu kausēšanas, nevis ar sildītāja joslām. Mucas siltums veicina, bet dominējošais kausēšanas mehānisms irbīdes siltums: skrūve velk polimēru pret karsto mucas sienu, un berze rada siltumu pašā materiālā. Tāpēc skrūvju ģeometrija maina kušanas temperatūru pat tad, ja jūsu iestatītās vērtības nekustas.
Skrūve arī mēra šāvienu. Tas griežas, lai plastificētos, ievelkas, kad kausējums sakrājas gala priekšā, un tad apstājas. Attālums, kurā tas tiek ievilkts, ir jūsu šāviena lielums. Jebkurš kausējums, kas izplūst atpakaļ lidojuma laikā vai garām pārbaudes gredzenam, sabojā šo mērījumu.
Visbeidzot, skrūve injicē. Tas pārstāj griezties un virzās uz priekšu kā virzulis, izspiežot kausējumu caur sprauslu. Šī divējāda loma, rotējoša un virzoša, atdala iesmidzināšanas skrūvi no ekstrūzijas skrūves.
Mucas loma siltuma pārnesē un ierobežošanā
Muca ir precīza spiediena tvertne ar apsildāmu urbumu. Tas satur injekcijas spiedienu, pārnes siltumu no lentēm polimērā un nodrošina cieto sienu, pret kuru skrūve griež materiālu.
Tā urbumam jāpaliek apaļam, taisnam un pēc izmēra ciešam. Kad urbums nolietojas, palielinās atstarpe starp skrūves virzienu un mucas sienu. Pēc tam kausējums izplūst atpakaļ lidojumos, nevis virzās uz priekšu, un plastifikācijas ātrums samazinās.
Mucas apkure ir zonēta, parasti padeve, kompresija un mērīšana, katrai no tām ir savs kontrolieris un termopāris. Driftējošs termopāris vienā zonā var gatavot materiālu mēnešiem ilgi, kamēr displejs rāda normālu.
Kā skrūve un muca darbojas kopā kā sistēma
Abas daļas darbojas kā saskaņots pāris, un skaitlis, kas raksturo pāri, irradiālais klīrenss: puse no starpības starp mucas urbuma diametru un skrūves lidojuma diametru.
Klīrenss pēc konstrukcijas ir mazs. Nozares īkšķa noteikums jaunam komplektam ir aptuveni 0,001 colla atstarpe katrā pusē katrai skrūves diametra collai. Uz 60 mm (apmēram 2,36 collas) skrūves, kas piezemējas gandrīz 0,06 mm katrā pusē. Jūsu konstrukcijas zīmējums ir autoritāte, un tam vienmēr ir jābūt skaitlim, pret kuru pārbaudāt.
Šī mazā plaisa patiešām darbojas. Tas liek polimēram bīdīt pret mucas sienu, nevis paslīdēt garām. Divkāršojiet klīrensu, un bīde vājinās, kušana palēninās, jauda samazinās, un iekārta mēģina kompensēt ar siltumu, kas tai nav vajadzīgs.
Vienas daļas nomaiņa vien reti izlabo nolietotu pāri. Jauna skrūve nolietotā mucas iekšpusē atjauno tikai pusi no zaudētā klīrensa, un neatbilstības dēļ jaunā daļa tiek nolietota ātrāk, nekā vajadzētu.
Inžekcijas formēšanas skrūves anatomija
Standarta iesmidzināšanas skrūve ir sadalīta trīs zonās un uzgaļa komplektā. Katrai zonai ir savs uzdevums, un katra no tām neizdodas atpazīstamā veidā.
| Zona | Kanāla dziļums | Darbs | Kā izskatās neveiksme |
|---|---|---|---|
| Barība | Dziļi | Ņemiet granulas, virziet tās uz priekšu | Pāreja, bads, nepastāvīga barība, nekonsekventa atveseļošanās |
| Saspiešana (pāreja) | Sekla | Sablīvējiet un izkausējiet polimēru pret mucas sienu | Nekūst, slikti sajaucas, šī zona vispirms nodilst |
| Mērīšana | Sekla | Homogenizējiet un sūknējiet konsekventu kausējumu | Metienu svārstības, temperatūras lēcieni |
| Padoms un pārbaudes gredzens | — | Noblīvējiet pret pretplūsmu injekcijas laikā | Šāviena izmēra dreifs, īsi šāvieni, spilvena zudums |
Barības zona
Dziļie kanāli satver granulas no tvertnes rīkles un virza tās uz priekšu kā cietas vielas. Šī zona daudz nekust. Tas nodod.
Barības problēmas tiek maskētas kā kušanas problēmas. Ja granulas iekļūst rīklē vai padeves daļa ir pārāk karsta un granulas agri kļūst mīkstas un pielīp, skrūve izsalk. Atveseļošanās laiks mainās, un seko šāviena lielums. Pirms vainojat ģeometriju, pārbaudiet padeves rīkles dzesēšanu.
Kompresijas (pārejas) zona
Šajā posmā kanāls kļūst seklāks. Šī sekla saspiež polimēru pret karsto mucas sienu un rada bīdes siltumu, kas veic kušanu.
Kompresijas zona ir vieta, kur koncentrējas nodilums. Šeit spiediens ir visaugstākais, un abrazīvās pildvielas šeit sasmalcina vissmagāk. Mērot nolietotu skrūvi, šeit vispirms atrodat skaitļus.
Mērīšanas zona
Sekli, nemainīga dziļuma kanāli homogenizē kausējumu un sūknē to uz priekšu ar vienmērīgu spiedienu. Šī zona nosaka kadru konsekvenci.
Mērīšanas zonas nodilums parādās kā kadru svārstības un kausējuma temperatūras paaugstināšanās pie tiem pašiem iestatītajiem punktiem. Skrūve strādā intensīvāk, lai pārvietotu to pašu materiālu.
Skrūves uzgalis, kontrolgredzens un pretvārsts
Kontrolgredzena komplekts, ko dažreiz sauc par pretvārstu, ir pelnījis lielāku uzmanību, nekā tas saņem. Tas atrodas pie skrūves gala un veic vienu uzdevumu: injekcijas laikā tas noblīvē, tāpēc kausējums nonāk veidnē, nevis aizmugurē virs skrūves.
Kad tas pārstāj noslēgties, jūs saņemat kadra izmēra izmaiņas, īsus kadrus un pazūdošu spilvenu. Formētāji pavada nedēļas, lai pielāgotu iesmidzināšanas spiedienu, turēšanas laiku un temperatūru, to dzenoties. Nekas no tā nedarbojas, jo kausējums izplūst atpakaļ garām nolietotam gredzenam.
Trīs signāli norāda uz pārbaudes gredzenu. Spilvens atšķiras no šāviena, nevis paliek nemainīgs. Šāviena svars mainās, kamēr iekārta ziņo par normālu atveseļošanos. Un atkārtojams process pēkšņi kļūst neregulārs, nemainot sveķus vai iestatījumus.
Atslēgu skrūvju ģeometrijas parametri
Četri cipari raksturo injekcijas skrūvi. Izprotiet tos, un piegādātāja piedāvājums pārstās būt melnā kaste.
L/D attiecība: definīcija, formula un ieteicamās vērtības pēc sveķiem
L/D attiecībair skrūves darba garums, dalīts ar tās ārējo diametru. Skrūvei, kas ir 22 reizes garāka par platumu, L/D ir 22:1. Formula ir vienkārši L dalīta ar D, un attiecība ir skala ar izmēru: 50 mm skrūvei ar attiecību 22:1 ir 1100 mm darba garums.
L/D kontrolē, cik daudz vietas skrūvei ir jāizkausē, jāsajauc un homogenizējas. Ilgāks nodrošina lielāku kausēšanas spēju un labāku sajaukšanos. Īsāks nodrošina mazāku uzturēšanās laiku, kas aizsargā siltumjutīgos sveķus.
Iesmidzināšanas skrūves ir īsākas nekā ekstrūzijas skrūves. Skrūve sagatavo vienu šāvienu vienlaikus, nevis nepārtraukti sūknē, un materiāls atrodas stobrā starp šāvieniem. InL/D attiecības iesmidzināšanaPraksē lielākā daļa mašīnu ir no 18:1 līdz 25:1, bet 20:1 līdz 22:1 parasti ir universālām mašīnām.
Karstumjutīgie sveķi, piemēram, PVC, dod priekšroku īsākam galam, tāpēc materiāls pavada mazāk laika karsts. Inženierplastmasas, kurām nepieciešama rūpīga kausēšana, dod priekšroku garākam galam. Mūsu L/D attiecību ceļvedis padziļināti aptver kompromisus.
Kompresijas pakāpe: kā tas ietekmē bīdes siltumu un kausējuma kvalitāti
Kompresijas pakāpesalīdzina kanāla dziļumu padeves zonā ar kanāla dziļumu mērīšanas zonā. Skrūvei ar padeves kanālu, kas ir trīs reizes dziļāks par dozēšanas kanālu, kompresijas pakāpe ir 3:1.
Saspiešanas pakāpe nosaka, cik smagi skrūve nostrādā materiālu. Lielāka saspiešana nozīmē lielāku bīdi, lielāku mehānisko karstumu un agresīvāku kušanu. Zemāka kompresija maigi apstrādā polimēru.
Pieskaņojiet to sveķiem, nevis priekšroka lielākam skaitam. Zemas viskozitātes poliolefīniem ir nepieciešama pozitīva bīde, lai tie tīri izkausētu. Karstumjutīgie sveķi, piemēram, PVC, PC un POM, noārdās, iedarbojoties uz bīdēm, ko PE varētu paraustīt plecus. Mūsu kompresijas pakāpes rokasgrāmata darbojas dažādos diapazonos.
Lidojuma dziļums, kanāla platums un to ietekme uz izvadi
Kompresijas pakāpe ir attiecība, un divas skrūves ar vienādu attiecību var darboties atšķirīgi. Absolūtajam dziļumam ir nozīme.
Dziļais dozēšanas kanāls vienā apgriezienā pārvieto vairāk materiāla, palielinot plastifikācijas ātrumu, taču tas sajaucas mazāk rūpīgi un nodrošina mazāk vienmērīgu kausējumu. Sekla dozēšanas kanāls sajaucas labāk un nodrošina vienmērīgāku temperatūru ar mazāku jaudu vienā apgriezienā.
Lidojuma platums un spirāles leņķis ietekmē transportēšanas efektivitāti un bīdes, ko materiāls redz lidojuma laikā. Šīs ir dizaina detaļas, kuras norādāt, aprakstot savu procesu skrūvju projektētājam, nevis skaitļi, kas jums jāizvēlas no tabulas.
Skrūves diametra un šāviena izmēra saistība
Skrūves diametrs nosaka iekārtas ietilpību. Lielāka skrūve izspiež vairāk tilpuma uz vienu gājiena uz priekšu milimetru, tāpēc tā nodrošina lielāku kadru.
Praktiskais noteikums ir komforta josla, nevis stingrs ierobežojums. Izpildiet šāvienu, kurā tiek izmantota neliela daļa no mucas ietilpības, un materiāls atrodas stobrā pārāk ilgi, cirkulējot karstumā un degradējoties. Darbiniet ar gandrīz pilnu jaudu, un jūs zaudējat spilvenu, kas nepieciešams konsekventai iesaiņošanai.
Lielākā daļa lējēju mērķē šāvienu kaut kur stobra izmantojamā diapazona vidū. Ja jūsu daļa atrodas ārpus šīs joslas, pareizais labojums ir atšķirīgs skrūves diametrs, nevis grūtāks iekārtas iestatījums.
Šeit ir mūsu publicētā dimensiju tabula, kurā parādīts, kā šāviena jauda nosaka skrūves un stobra izmērus visā mūsu izveidotajā diapazonā. Izmantojiet to, lai atrastu mašīnu vai saprātīgi pārbaudītu piegādātāja norādīto diametru.
| Šāviens (g) | Skrūves Ø × garums (mm) | Mucas Ø × garums (mm) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200–300 | Φ90 × 2700 | Φ210 × 2000 |
| 250–500 | Φ100 × 2600 | Φ230 × 2405 |
| 300–600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
No tā jāizlasa divas lietas. Šāviena kapacitāte pieaug ar diametru, kā to prasa fizika. Un mucas ārējais diametrs aug līdz ar to, tāpēc lielāka skrūve nekad nav bezmaksas jauninājums: tā ir cita mašīnas izmēra klase.
Iesmidzināšanas veidņu skrūvju veidi: kura jums ir nepieciešama?
Piecas skrūvju saimes aptver gandrīz katru injekcijas pielietojumu. Pareizais ir atkarīgs no jūsu sveķiem un no jūsu daļas prasībām.
| Skrūves veids | Ko tas dara | Vislabākais priekš | Vājums |
|---|---|---|---|
| Vispārējs mērķis (GP) | Viens lidojums, trīs standarta zonas | PE, PP, PS, ABS, lielākā daļa preču sveķu | Kompromitēt ģeometriju; cīnās ar prasīgiem sveķiem |
| Barjera | Otrais lidojums atdala cieto gultu no kausējuma baseina | Labāk kušanas, lielāka jauda, nekausēšanai jutīgas daļas | Izmaksā vairāk; overkill uz viegliem sveķiem |
| Sajaukšana / sajaukšana | Pievieno Maddock vai pin miksēšanas sadaļas | Krāsu maisījums, pildīti savienojumi, pret svītrām jutīgas daļas | Papildu bīde; nepareizs siltumjutīgiem sveķiem |
| Ventilēts (divpakāpju) | Dekompresijas zona un ventilācijas atvere noņem gaistošos materiālus | Higroskopiski sveķi, kur žāvēšana nav praktiska | Komplekss; ventilācijas atvere var izplūst, ja tā nav saskaņota |
| Specifiski PVC | Zema kompresija, pulētas virsmas, bez atmirušām vietām | Stingrs un elastīgs PVC | Mērķtiecīgi būvēts; nav universāla skrūve |
Vispārēja pielietojuma (GP) skrūve: visizplatītākā, vislabāk piemērota?
GP skrūve ir kompromiss, un tas ir labs. Tas ir pieņemami darbināms ar PE, PP, PS un ABS, kas aptver lielāko daļu preču liešanas. Mašīnbūvētāji to piegādā kā standartu, jo tas ir drošākais noklusējuma veids, ja viņi nezina, ko jūs darbināsit.
Kompromiss jums maksā, kad sveķi kļūst prasīgi. GP skrūve uz ar stiklu pildīta neilona ātri nolietojas. GP skrūve uz cieta PVC degradē materiālu. GP skrūve, kas uzspiesta uz plānsienu daļas maksimālai jaudai, nodrošina neizkausēšanu. Ja kāds no tiem apraksta jūsu procesu, speciāli izveidota skrūve atmaksājas vien ar lūžņiem.
Barjeras skrūve: labāka kausējuma atdalīšana un viendabīgums
Barjeras skrūve pievieno otru lidojumu cauri kušanas zonai. Šis lidojums fiziski atdala atlikušās cietās granulas no jau izveidotās kausējuma un notur cietās vielas nospiestas pret karsto mucas sienu, kur tās turpina kušanu.
Bez barjeras cietās daļiņas slēpjas kausējuma baseina iekšpusē, izolētas no sienas, un var izdzīvot līdz sprauslai kā neizkausētas. Izmantojot vienu, kausēšana tiek pabeigta pilnīgāk un konsekventāk.
Izmaksa ir labāka kausējuma viendabīgums pie tādas pašas vai lielākas jaudas, kas izpaužas kā mazāk neizkausētu vielu, stingrāka metienu kontrole un plašāks procesa logs. Formētājiem, kuros darbojas plānsienu iepakojums, optiskās daļas vai jebkas, kas nav jutīgs pret kušanu, tas jālūdz pēc nosaukuma.
Sajaukšanas/sajaukšanas skrūve: pildītiem un krāsainiem pamatmaisījumiem
Sajaukšanas skrūves pievieno īpašu sajaukšanas sekciju, parasti pie gala. Maddock (rievotās) sekcijas ar spēku izkausē cauri šaurām spraugām, ar bīdes palīdzību sadalot neizkusušās daļiņas. Tapu maisītāji sadala un pārkombinē plūsmu, sadalot krāsu un pildvielu.
Izmantojiet vienu, ja krāsu svītras ir kvalitātes problēma, ja svarīga ir galvenā maisījuma dispersija vai pildvielu sadalījums veicina daļas veiktspēju. Kompromiss ir pievienota bīde, kas padara maisīšanas sekcijas par nepareizu izvēli siltumjutīgiem sveķiem, kas jau ir tuvu to noārdīšanās robežai.
Ventilācijas / degazēšanas skrūve: higroskopiskiem sveķiem
Ventilācijas skrūve darbojas divos posmos. Pirmais posms kūst, pēc tam kanāls strauji padziļinās, samazinot kausējuma spiedienu līdz nullei pie ventilācijas atveres, kas izgriezta mucā. Tur izplūst mitrums un gaistošās vielas, bieži vien vakuumā. Otrajā posmā kausējums tiek atkārtoti saspiests injekcijai.
Tas darbojas higroskopiskiem sveķiem, kur žāvēšana ir nepraktiska vai neuzticama. Tas rada arī risku: ja abi posmi nesakrīt, no ventilācijas atveres gāzes vietā izspiež kausējums. Ventilācijas skrūvei un ventilējamai stobrai jābūt konstruētiem kopā, tāpēc tie ir norādīti kā komplekts, nevis gadījuma pēc uzstādīšanas.
PVC īpašais skrūvju dizains: kāpēc standarta skrūves nedarbojas ar PVC
Stingrs PVC soda standarta skrūvi uzreiz divos veidos. Tas sadalās zem bīdes, izdalot ūdeņraža hlorīdu, kas pēc tam korodē tēraudu, pret kuru tas atrodas. Bojājumi sākas, pirms operators redz defektu.
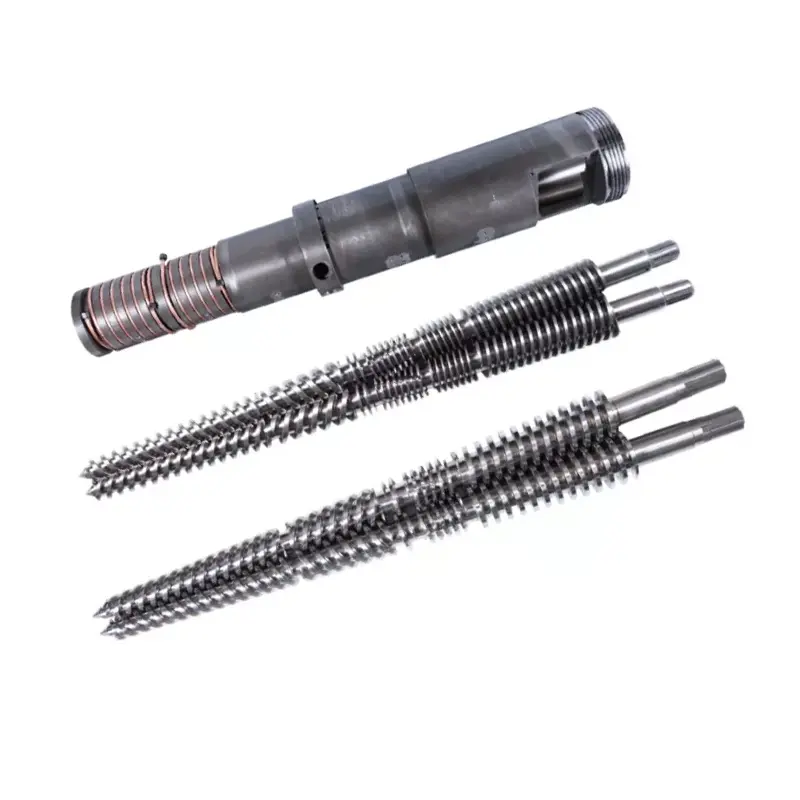
PVC skrūve atbild uz abiem draudiem. Zema kompresija nodrošina maigu bīdi. Pulētas virsmas un ģeometrija bez atmirušajām vietām novērš materiāla stagnāciju un vārīšanu. Komplektam gandrīz vienmēr ir nepieciešama korozijas izturība virsmas apstrādē, ne tikai nodilumizturība. MūsuPVC skrūvju mucas vadotneaptver ķīmiju un mūsukoniskas dubultskrūves mucaspasniedz PVC ekstrūzijas pusē.
Kā izvēlēties pareizo skrūvju mucu jūsu sveķiem
Sveķu izvēle nosaka visus citus lēmumus lapā: ģeometriju, tēraudu un virsmu. Izlasiet tabulu, pēc tam izlasiet zem tās esošās piezīmes, jo piezīmēs ir brīdinājumi.
| Sveķi | Tipisks L/D | Tipiska kompresijas pakāpe | Skrūves veids | Īpašas piezīmes |
|---|---|---|---|---|
| PP / PE | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP vai barjera | Piedodošs. Lai tīri izkausētu, nepieciešama pozitīva bīde |
| PS / HIPS | 20:1 – 22:1 | 1,8:1 – 2,5:1 | GP | Zema viskozitāte, viegli kūst. Maiga sajaukšana uz HIPS |
| ABS | 20:1 – 24:1 | 2,0:1 – 2,5:1 | GP vai barjera | Amorfs. Skatieties bīdes karstumu, svītras parādās viegli |
| Datori un inženierplastmasa | 22:1 – 25:1 | 2,0:1 – 2,5:1 | Barjera vai GP, zema bīde | Augsta kušanas temperatūra, šaurs logs. Garāks L/D, maiga kompresija |
| PVC ciets | 18:1 – 20:1 | 1,6:1 – 2,5:1 | Specifiski PVC | Izturība pret koroziju nav obligāta. Īss uzturēšanās laiks |
| PVC elastīgs | 18:1 – 20:1 | 2,0:1 – 2,8:1 | Specifiski PVC | Vairāk piedodošs nekā stingrs, joprojām kodīgs |
| PET (sagatave) | 20:1 – 24:1 | Zema, precīza mērīšana | Mērķtiecīgi būvēts PET | Izžāvējiet vai pasliktiniet to. Zema bīde, minimāla uzturēšanās vieta, pulētas virsmas |
| POM (acetāls) | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP, zema bīde | Pārkaršanas gadījumā strauji noārdās. Precīza temperatūras kontrole |
| Ar stiklu pildīts / abrazīvs | Uz bāzes sveķiem | Uz bāzes sveķiem | Pamatnes tips + cieta virsma | Ģeometrija seko bāzes sveķiem. Thevirsmasir tas, kas mainās: iet bimetāla |
Kā lietot šo tabulu:tie ir tipiski publicēti diapazoni un sākuma punkti, nevis specifikācijas. Jūsu mašīna, jūsu pakāpe, jūsu daļa un jūsu produkcija maina skaitļus. Skrūvju dizainers apstiprina galīgo ģeometriju, salīdzinot ar jūsu reālo procesu. Nekad nepasūtiet no vispārīgas tabulas bez šīs sarunas.
PP un PE: daļēji kristālisks, mērens bīdes līmenis
Poliolefīni ir vienkāršs gadījums. Viņi pacieš bīdi, kūst virs plaša loga un piedod ģimenes ārsta skrūvi. Vidēja vai augstāka kompresija darbojas labi, jo šiem zemas viskozitātes sveķiem ir nepieciešama pozitīva bīde, lai tie tīri izkausētu, nevis izslīdētu cauri puskausētiem.
Stingri piespiediet izvadi uz plānām sienām, un barjerskrūve nopelna izmaksas, nodrošinot pilnīgāku kausējumu ar tādu pašu ātrumu.
ABS un PS: Amorfs, skatieties bīdes siltumu
Amorfie sveķi mīkstina noteiktā diapazonā, nevis kūst asā punktā. PS darbojas ar zemu kompresiju, jo tas tik viegli kūst. ABS ir jārūpējas vairāk: noārdoties, tas parāda svītras un izplešanos, un iemesls parasti ir bīdes karstums.
Ja ABS daļām ir svītra un jūsu iestatītās vērtības izskatās pareizi, pirms žāvēšanas domājiet par bīdi. Agresīva saspiešanas pakāpe uz karstumjutīgiem amorfiem sveķiem rada savus defektus.
Datori un inženiertehniskā plastmasa: augsta temperatūra, garāka L/D
PC, neilons, PBT un to radinieki kūst un degradējas tuvu virs tā. Viņiem ir nepieciešama rūpīga kausēšana, kas liecina par ilgāku L/D, bet tie arī soda uzturēšanās laiku, kas iebilst pret kausējuma turēšanu lielā mucā.
Izšķirtspēja ir garāka L/D ar maigu saspiešanu un pareiza izmēra kadru. Iestatiet nepareizu kadru izmēru datorā, un materiāls cirkulē karstumā, līdz tas kļūst dzeltens, neatkarīgi no tā, cik laba ir skrūve.
PVC stingrs un elastīgs: Izturība pret koroziju ir kritiska
Viss iepriekš par PVC attiecas uz atlasi. Cietais PVC atrodas gan L/D, gan kompresijas zemākajā galā, jo gan laiks, gan bīde ir ienaidnieki. Virsmas apstrādei ir jābūt izturīgai pret koroziju, nevis tikai noberšanos, un tas maina sakausējuma izvēli bimetāla mucas iekšpusē.
PET un POM: zema bīde, precīza temperatūras kontrole
PET ir higroskopisks. Ūdens kausējumā hidrolizē polimēru ķēdes, samazina raksturīgo viskozitāti un atstāj sagataves trauslas un miglainas, kamēr iekārta izskatās labi. Pareizi nosusiniet sveķus, palaidiet zemu bīdes spēku, saglabājiet īsu atrašanās vietu un norādiet pulētas virsmas, lai neveidotos nosēdumi.
POM pieļauj parastu saspiešanu, bet pārkarsējot strauji sadalās, un tā sadalīšanās produkti ir bīstami. Temperatūras kontrolei un uzturēšanās laika disciplīnai ir lielāka nozīme nekā gudrai ģeometrijai.
Ar stiklu pildīti un abrazīvie materiāli: 30% līnija
Šeit ir skaidrākais noteikums lapā, un tas ir skaitlis, nevis sajūta.Stikla šķiedra līdz 30%: ar to tiek galā nitrēts 38CrMoAlA komplekts.Mēs izgatavojam un novērtējam mūsu nitrētās iesmidzināšanas skrūves tieši tam, rūdītas un rūdītas, pēc tam ar gāzi nitrētas līdz 0,5–0,8 mm korpusam pie 950–1050 HV.
Virsmai virs 30% stikla vai ar minerālu pildvielu un antipirēnu virspusē ir jāmaina virsma.Nitrētais korpuss ir difūzijas slānis, un abrazīvā pildviela to izgriež daudz ātrāk, nekā pienākas tērauds zem tā.
Tas ir tad, kad abimetāla skrūvju mucapārstāj būt jauninājums un kļūst par pareizo specifikāciju: cietais sakausējums izsmidzināja visu apli ap urbuma nodiluma zonu, palielinot iekšējo cietību līdz 62 HRC. Ģeometrija joprojām seko bāzes sveķiem. Mainās tikai virsma. Mūsubimetāla un nitrīda vadotnedarbojas, izmantojot izmaksu loģiku.
Mucu veidi, materiāli un virsmas apstrāde
Muca dramatiski neizdodas. Tas atveras klusi un paņem līdzi jūsu izvadi. Materiāls un virsma nosaka, cik ilgi tas aizņems.
Standarta nitrēta tērauda muca: pielietojumi un ierobežojumi
Nitrēšana izkliedē slāpekli tērauda virsmā, veidojot cietu apvalku. Mēs nitrīdējam mūsu 38CrMoAlA iesmidzināšanas skrūves 500–560 °C temperatūrā, veidojot 0,5–0,8 mm biezu nitrētu slāni pie 950–1050 HV. Tas palielina nodilumizturību par 30–40%, salīdzinot ar neapstrādātu tēraudu.
Pamattērauds vispirms tiek rūdīts un rūdīts, kas pats par sevi paaugstina bīdes nodilumizturību par 50%. Kopā šie divi posmi nodrošina aptuveni 10 000–20 000 stundu kalpošanas laiku uz nekodīgiem sveķiem, piemēram, PE un PP.
Tās ierobežojums ir lietas dziļums. Kad noberzums izgriežas cauri nitrīdētajam slānim, mīkstākā serdeņa apakšā ātri nodilst. Mēs novērtējam mūsu nitrētās iesmidzināšanas skrūves ar stikla šķiedru pastiprinātiem savienojumiem līdz 30% (piemēram, PA plus stikla šķiedra). Virs tā vai uz korozīviem sveķiem nitrētais korpuss ir labāks, un virsma ir jāmaina.
Bimetāla muca: uzbūve, izmaksas un kad tas atmaksājas
Bimetāla muca notur leģētā tērauda korpusu un urbumā iekausē atsevišķu nodiluma sakausējumu. Uz mūsu mucām mēs izsmidzinām cieto sakausējumu visā urbuma nodiluma zonas aplī, paaugstinot iekšējo cietību līdz 62 HRC.
Tā ir cita veida aizsardzība pret nitrīdēšanu. Nitrēts korpuss ir difūzijas slānis, ko mēra milimetra daļās. Izsmidzināta vai kausēta sakausējuma urbums ir dažāda metāla slānis, un tam visam ir jāizkļūst abrazīvai pildvielai.
Sakausējums ir izvēlēts draudiem. Ar karbīdu bagātas un volframa karbīda virsmas ir izturīgas pret stikla un minerālu pildvielu nodilumu. Niķeli saturoši sakausējumi ir izturīgi pret koroziju no PVC un liesmu slāpējošiem savienojumiem. Izvēlieties nepareizu sakausējumu, un jūs esat samaksājis par bimetāla mucu, kas atrisina nepareizo problēmu.
Tas atmaksājas ikreiz, kad jūsu barība ir abrazīva vai kodīga. Aritmētika ir vienkārša: ja bimetāla komplekts kalpo vairākas reizes ilgāk nekā nitrīdētais uz jūsu materiāla, augstāka pirkuma cena tiek sadalīta zemākā gadā, pirms jūs uzskaitāt lūžņus un dīkstāves, no kurām izvairāties.
Segmentēts pret monolītu mucu: elastība pret precizitāti
Monolīta (viengabala) muca ir apstrādāta no viena korpusa. Tas vislabāk saglabā taisnumu un koncentriskumu, un tā ir norma iesmidzināšanas formēšanai, kur precizitāte nodrošina šāvienu konsistenci.
Segmentētas mucas saskrūvē kopā no sekcijām, kas ļauj nomainīt nolietoto daļu, nenododot metāllūžņos visu mucu, un ļauj elastīgi novietot ventilācijas atveres. Tirdzniecība ir izlīdzināšana: katrs savienojums ir nepareizas izlīdzināšanas iespēja, un iesmidzināšanas iekārtas ir mazāk piedodošas nekā maisīšanas ekstrūderi.
Pamata tērauds un uz tā esošās virsmas iespējas
38CrMoAlAir pamattērauds, no kura mēs izgatavojam iesmidzināšanas skrūves, un kāda iemesla dēļ tas ir nozares noklusējuma tērauds. Tā hroma-molibdēna-alumīnija ķīmija ir paredzēta nitridēšanai: alumīnijs korpusā veido cietus, stabilus nitrīdus, bet kodols paliek izturīgs.
Pamata tērauds nes mehānisko slodzi. Virsma, kas atrodas virs tā, nolietojas, un tieši tur ir īstā izvēle. Kā askrūvju mucas ražotājsmēs piedāvājam visu virsmu diapazonu, un katrs reaģē uz dažādiem draudiem:
- Nitrēšana— 0,5–0,8 mm slānis pie 950–1050 HV. Tīri sveķi, stikla šķiedra līdz 30%.
- Bimetāla segums— ciets sakausējums, kas kausēts ap urbuma nodiluma zonu, urbums līdz 62 HRC. Abrazīvs un kodīgs darbs.
- Volframa karbīda izsmidzināšana— vissmagākajiem nobrāzuma gadījumiem.
- Hromēts pārklājums— gluda, nolaišanai draudzīga virsma. Palīdz pret krāsas maiņu un pielipšanu, nevis ar smagu noberšanos.
- Nerūsējošais tērauds— ja prasības pamatā ir izturība pret koroziju vai materiāla tīrība, nevis nodilums.
Mūsu skrūvju mucu materiālu rokasgrāmatā ir pilnībā salīdzināti pamata tēraudi.
Virsmas apstrādes salīdzinājums
| Materiāls/apstrāde | Cietība | Nodilumizturība | Izturība pret koroziju | Vislabākais priekš |
|---|---|---|---|---|
| 38CrMoAlA, nitrēts | 950–1050 HV, 0,5–0,8 mm slānis | Labi | Mērens | PE, PP, PS, ABS; stikla šķiedra līdz 30%. Ekonomiskais noklusējums |
| Bimetāla segums | Urbums līdz 62 HRC | Lieliski | Labi | Stikla pildījums virs 30%, minerālu pildījums, slīpēšana, abrazīvs nodilums |
| Volframa karbīda izsmidzināšana | Ļoti augsts | Lieliski | Labi | Smagākie nobrāzumu gadījumi |
| Niķeļa bāzes sakausējuma virsma | Atlasīts katram formulējumam | Labi | Lieliski | PVC, fluorpolimēri, liesmas slāpētāji |
| Ciets hromēts pārklājums | Ciets, ļoti plāns | Mērens | Labi | Gluda atbrīvošanās, vieglāka krāsas maiņa, pretpielīp |
| Nerūsējošais tērauds | Pēc pakāpes | Mērens | Lieliski | Korozijas vai tīrības izraisīti lietojumi |
Norādiet virsmu netīrākajai padevei, kurā līnija faktiski darbosies, nevis tīrāko. Tīra korpusa norādīšana ir visizplatītākais veids, kā jauna komplekta agri nomirst.
Apkope: kā iegūt katru stundu, ko var dot komplekts
Apkope neatceļ nodilumu. Tas neļauj jums pievienot nenovēršamu nodilumu papildus neizbēgamajam veidam, un tas sniedz datus, lai plānotu nomaiņu, nevis reaģētu uz to.
Regulāras pārbaudes kontrolsaraksts
| Biežums | Ko pārbaudīt | Kāpēc |
|---|---|---|
| Katra maiņa | Kušanas temperatūra pret normālu, atjaunošanās laiks, spilvena konsistence, motora slodze | Šīs novirzes pirms defektu parādīšanās |
| Katrs materiāls vai krāsa mainās | pilnībā iztīrīt; pārbaudiet, vai iztīrīšanā nav melnu plankumu vai bojāta materiāla | Plankumi nozīmē mirušus plankumus vai degradāciju kaut kur |
| Ikmēneša | Pārbaudiet termopārus un sildītāju lentes; pārbaudiet padeves rīkles dzesēšanu | Novirzīts sensors vairākus mēnešus nemanot gatavo materiālu |
| Ikreiz, kad skrūve ir ārā | Izmērīt lidojuma OD un stobra urbuma ID atzīmētajās vietās; pārbaudiet pārbaudes gredzenu | Skrūve jau ir ārā. Desmit minūtes mērīšanas ir bezmaksas dati |
| Vismaz reizi gadā (abrazīvs vai kodīgs darbs) | Plānotā vilkšana: pilna nodiluma mērīšana, izlīdzināšanas pārbaude, rādījumu reģistrēšana | Pildīti, PVC un slīpēšanas darbi nolietojas daudz ātrāk nekā tīri sveķi |
Pareiza attīrīšanas procedūra, mainot sveķus vai krāsas
Iztīriet pirms katras pieturas un katras pārsēšanās reizes, bez izņēmumiem aizņemtām dienām. Materiāls, kas atstāts atdzist mucas iekšpusē, sadalās, izcepas uz virsmām un vēlāk atgriežas kā melni plankumi klienta daļā.
Izmantojiet komerciālu attīrīšanas maisījumu krāsas maiņai, izslēgšanai un pirms pārslēgšanas uz siltumjutīgu polimēru. Virgin PE vai PP apstrādā parastās pārejas starp saderīgiem materiāliem. Augstas temperatūras sveķi, piemēram, PC un PMMA, turas grūtāk, un tiem ir nepieciešama agresīvāka attīrīšana.
Iztīriet pirms izslēgšanas, ne tikai pirms iedarbināšanas. Tas, ko atstājat dzesēšanas mucā, kļūst par problēmu, ar kuru cīnāties nākamajā palaišanas reizē.
Kā izmērīt klīrensu no skrūves līdz mucai
Šis ir mērījums, kas pārvērš viedokli par faktu, un lielākā daļa veikalu to izlaiž.
- Pavelciet un notīriet skrūvi.Karsti, ar misiņa vai vara instrumentiem. Nekad nelietojiet tērauda skrāpjus, kas sagriež apstrādāto virsmu, no kuras atkarīga skrūve.
- Atzīmējiet mērījumu pozīcijasvisā darba garumā: padeve, pāreja un mērīšana vismaz.
- Izmēriet lidojumu ODar ārējo mikrometru katrā pozīcijā, veicot rādījumus vairākos punktos ap apkārtmēru, lai fiksētu nevienmērīgu nodilumu.
- Izmēriet mucas urbuma IDar urbuma mērītāju atbilstošās vietās un dziļumos.
- Aprēķiniet radiālo klīrensu:atņem lidojuma OD no urbuma ID un dala ar divi.
- Salīdziniet ar konstrukcijas zīmējumuun reģistrējiet katru rādījumu ar datumu un darbības stundām.
Interpretējiet rezultātu attiecībā pret sākotnējo klīrensu, nevis pret universālu skaitli. Noderīgs veikala noteikums: kad klīrenss ir pieaudzis līdz aptuveni divas reizes lielākai par uzbūves vērtību vai ja jauda ir ievērojami samazinājusies pie tāda paša skrūves ātruma, sāciet plānot nomaiņu. Mūsu soli pa solim mērīšanas rokasgrāmata aptver metodi pilnībā.
Tīrīšanas grafiks un attīrīšanas savienojumu veidi
Saskaņojiet savienojumu ar darbu. Mehāniski (bez abrazīviem) tīrīšanas skrubis ar augstu viskozitāti. Ķīmiskā attīrīšana uzbrūk degradētajam materiālam un ogleklim. Putojošās attīrīšanas izplešas, sasniedzot mirušās vietas, kuras laminārā plūsma nepalaiž garām.
Dziļās tīrīšanas intervāli ir atkarīgi no sveķiem. Augstas temperatūras polimēri ātrāk veido oglekli, un tiem nepieciešama biežāka dziļa attīrīšana. Neatkarīgi no tā, ko skrienat, ievērojiet intervālu pēc grafika, nevis gaidiet, kamēr melni plankumi to ieplānos.
Kad remontēt vai kad nomainīt
Salīdziniet izmaksas par ekspluatācijas gadu, nevis divas cenu zīmes. Pārbūve, kas maksā uz pusi lētāk, bet atdod trešdaļu gadu, ir dārgs risinājums.
Remonts noliecas pa labija nodilums ir mērens un mērens, parastais metāls ir stabils, šī ir pirmā pārbūve, un ģeometrija joprojām ir piemērota jūsu sveķiem.
Nomaiņa noliecas pa labikad korozija ir dziļa, kad skrūve jau ir pārbūvēta, kad jūsu materiāls ir mainījies un vecā ģeometrija vairs neder, vai ja komplekts ir parasta izmēra, kura nomaiņas cena ir tuvu remonta cenai.
Mūsu remonta un nomaiņas rokasgrāmatā ir sniegta pilna lēmumu tabula.
Pareiza rezerves skrūvju mucu uzglabāšana un apstrāde
Rezerves komplekts ir noderīgs tikai tad, ja tas ir taisns un tīrs, kad tas ir nepieciešams. Uzglabājiet skrūves horizontāli ar atbalstu visā garumā, nekad neatbalstoties uz galu. Pārklājiet tos pret rūsu, nosedziet un saglabājiet specifikācijas lapu un izmērītos cietības rādītājus kopā ar detaļu.
Rezerves komplekta rotācijas stratēģijair vairāk vērta nekā jebkura paātrināta maksa, un gandrīz neviens piegādātājs jums to nepateiks. Pērciet nomaiņu, pirms pašreizējais komplekts neizdodas. Palaidiet jauno komplektu, nosūtiet veco atjaunošanai, kamēr turpinās ražošana, un saglabājiet pārbūvēto komplektu plauktā kā rezerves daļu.
Tagad jums pieder rotācija bez neplānotas dīkstāves, un katra turpmākā nomaiņa notiek jūsu grafikā, nevis sestdienās pulksten 2:00. Stratēģija maksā vienu apgrozāmā kapitāla komplektu un atmaksā to pirmajā reizē, kad nenotiek sabrukums.
Vai tas ir process vai mašīna? Lēmumu vārti
Šeit ir sadaļa, ko neviens konkurents neraksta, un tā ietaupīs vairāk laika nekā pārējā rokasgrāmatā kopā.
Kad parādās veidņu defekts, lielākā daļa komandu sniedzas pēc mašīnas iestatījumiem. Temperatūra, pretspiediens, injekcijas ātrums, turēšanas laiks. Dažreiz tas ir pareizi. Bet, kad plastifikācijas vienība ir nolietota, neviens iestatījums neatjauno procesu, un nedēļas pazūd meklējumos, kas nekad nevarētu būt veiksmīgi.
Palaidiet šos vārtus, pirms pieskaraties citam uzdotajam punktam.
1. Vai kaut kas mainījās?Jauna sveķu partija, jauna krāsviela, jauna slīpēšanas attiecība, jauna veidne, iestatījums, ko kāds ir pielāgojis? Ja jā, dzenieties pēc izmaiņām. Tā ir procesa problēma, kamēr nav pierādīts pretējais.
2. Vai defekts parādījās pēkšņi vai iezagās vairāku nedēļu laikā?Pēkšņi norāda uz izmaiņām vai bojātu sastāvdaļu. Nodiluma pakāpeniski punkti. Nodilums nenonāk vienas nakts laikā.
3. Vai spilvens ir konsekvents no šāviena uz šāvienu?Neatbilstošs spilvens ir čekas gredzena runāšana. Pārbaudiet to pirms jebko citu.
4. Vai izlaide ir samazinājusies ar tādu pašu skrūves ātrumu vai ir pagarināts atkopšanas laiks?Abi ir vērsti uz klīrensu, kas nozīmē skrūvju vai mucas nodilumu. Iestatījumi nevar atjaunot zaudēto klīrensu.
5. Vai kausējuma temperatūra paaugstinās pie nemainīgām uzdotajām vērtībām?Skrūve rada papildu bīdes siltumu, parasti tāpēc, ka tā vairāk darbojas pret nodilušu klīrensu.
6. Vai pēc katras tīrīšanas atgriežas melni plankumi?Materiāls atrodas mirušā vietā. Vecākā komplektā šī mirušā vieta bieži ir nolietota, un tajā ir degradēts kausējums.
Trīs vai vairākas “jā” atbildes uz 3.–6. jautājumu nozīmē, ka iekārta norāda, ka plastifikācijas bloks ir nolietots. Pārtrauciet skaņošanu. Pavelciet skrūvi un izmēriet to.
Mērīšana ilgst stundu. Mehāniska defekta meklēšana, izmantojot iestatījumus, aizņem nedēļas, un tas nekad nesaplūst, jo atbilde nekad nebija kontrolierī.
Traucējummeklēšanas rokasgrāmata ar pamatcēloņu tabulu
Katrs tālāk norādītais defekts var rasties procesa vai mehāniska nodiluma rezultātā. Tabulā ir nosaukumiskrūve un mucagalvenais iemesls, jo tā ir puse, ko visi pārējie atstāj.
| Problēma | Simptoms | Skrūves / mucas pamatcēlonis | Korektīva darbība |
|---|---|---|---|
| Melnas svītras/apdeguma pēdas | Tumši plankumi vai svītras daļā; sliktāk pēc apstāšanās | Degradēts materiāls, kas atrodas nolietotā klīrensā vai mirušā vietā; rievotais urbums; bojāta skrūves virsma | Dziļa attīrīšana. Ja plankumi atgriežas, velciet un pārbaudiet. Pārbaudiet, vai nav punktu un nodiluma klīrenss. Nomainiet, ja komplektā ir materiāls |
| Nekonsekvents kadra lielums / īsi kadri | Šāvienu svara dreifs; spilvens mainās no viena kadra | Pārbaudiet, vai gredzens nav blīvēts(visbiežāk); nolietoti lidojumi, kas ļauj kausējumam izplūst atpakaļ; mucas urbuma lielizmērs | Vispirms pārbaudiet pārbaudes gredzenu. Pēc tam izmēriet klīrensu. Iestatījumi nenovērsīs noplūdušo pretvārstu |
| Kušanas temperatūras paaugstināšanās | Faktiskā kušanas temperatūra virs iestatītajām vērtībām; materiāla krāsas maiņa | Pārmērīga bīde nepareizas saspiešanas pakāpes dēļ; nodilis klīrenss, kas apgrūtina skrūves darbību; dreifēts termopāris | Pārbaudiet termopārus. Pārbaudiet skrūves ātrumu un pretspiedienu. Ja sveķiem ir nepareiza ģeometrija, skrūve ir salabot |
| Lēna atjaunošanās / ilgstoša plastifikācija | Atveseļošanās laiks stiepjas; cikla laiks palielinās | Nolietots klīrenss samazina sūknēšanas efektivitāti; barības sadaļas jautājums; nepareiza sveķu ģeometrija | Vispirms pārbaudiet padeves rīkles dzesēšanu un granulu padevi. Pēc tam izmēriet atstarpi pret zīmējumu |
| Pieaugoša motora slodze / pretspiediens | Motora pastiprinātāji pieaug ar nemainīgu jaudu; griezes momenta trauksmes | Skrūves vilkšana urbumā (neatbilstība, saliekta skrūve); pārmērīga bīde; degradēta materiāla celtniecības pretestība | Pārbaudiet izlīdzinājumu un skrūvju taisnumu. Izliekta skrūve nodilst vienu urbuma pusi un iznīcinās arī jaunu mucu |
| Materiāla degradācija / krāsas maiņa | Dzeltenība, izšļakstīšanās, trauslums, smarža | Pārāk ilgs uzturēšanās laiks (pārāk mazs šāviens stobrai); pārāk agresīva bīde; mirušie punkti, kas satur materiālu | Pārbaudiet šāviena izmēra un stobra ietilpības attiecību. Samazināt bīdes. Siltumjutīgajiem sveķiem vienīgais īstais risinājums var būt skrūve ar zemāku spiedienu |
| Nekūst / daļēji cietas daļiņas | Cieti plankumi; lēcām līdzīgi defekti; vājās vietas | Nepietiekama kausēšanas jauda: L/D pārāk īss, saspiešana ir nepareiza, izvade ir nobīdīta pāri tam, ko skrūve var izkausēt, vai nodilis klīrenss | Samaziniet jaudu vai jauniniet uz barjeras skrūvi. Ja komplekts ir nolietots, neviens iestatījums neatjauno kušanu |
| Krāsu svītras / slikta izkliede | Nevienmērīga krāsa; galvenais maisījums neizkliedējas | Nav maisīšanas sadaļas; nolietota skrūve slikti sajaucas; nepareiza skrūve piepildītam vai krāsainam savienojumam | Norādiet sajaukšanas sadaļu (Maddock vai pin). Pārliecinieties, ka skrūve vispirms nav vienkārši nolietojusies |
Melnas svītras vai apdeguma pēdas
Degradēts polimērs kaut kur atrodas un sadalās gabalos. Klasiskās slēptuves ir nolietota klīrenss, iegriezts urbums, bojāts pārbaudes gredzens un jebkura nedzīva vieta, kur plūsma stagnē.
Vispirms dziļa tīrīšana. Ja plankumi atgriežas pēc rūpīgas iztīrīšanas, materiāls nav vienkārši atlikums. To nepārtraukti ražo jūsu mašīnas vieta, un jums ir jāpavelk skrūve un tā jāatrod.
Nekonsekvents kadra lielums vai īsi kadri
Pirms pieskaraties iestatījumam, pārbaudiet gredzenu. Kad pretvārsts pārstāj noslēgties, kausējums injekcijas laikā izplūst atpakaļ, un šāviens, ko iekārta domāja, ka tā izmērīja, nav tas, ko saņem veidne.
Dāvana ir spilvens. Konsekvents process nodrošina vienmērīgu spilvenu. Kad spilvens klīst no šāviena uz šāvienu, kausējums notiek kaut kur, kam nevajadzētu.
Kušanas temperatūra ir pārāk augsta vai pārāk augsta
Izmēriet faktisko kausējumu ar zondi, nevis uzticieties iestatītajām vērtībām. Ja faktiskais kausējums ir krietni virs zonām, papildu siltums rodas no bīdes, nevis no joslām.
Bīdes siltums palielinās, ja saspiešana ir pārāk agresīva pret sveķiem, ja skrūves ātrums ir pārāk liels, ja pretspiediens ir pārmērīgs un ja nolietotai skrūvei ir jāstrādā vairāk, lai pārvietotu to pašu materiālu.
Lēna skrūvju atgūšana / ilgs plastifikācijas laiks
Sāciet no tvertnes. Savienojuma granulas, pārkarsēta padeves rīkle un nepietiekama barības dzesēšana – tas viss samazina skrūvi un stiepjas atjaunošanos, un neviens no tiem nav skrūves defekts.
Ja barība ir veselīga un atveseļošanās joprojām ir lēna, izmēra klīrensu. Skrūvei, kas ir zaudējusi sūknēšanas efektivitāti, lai nodiltu, ir nepieciešams ilgāks laiks, lai aizpildītu to pašu kadru, un cikla laiks to atspoguļo.
Pieaug motora slodze vai pretspiediens
Pieaugošais ampērs pie nemainīgas izejas nozīmē, ka kaut kas pretojas. Bīstams gadījums ir izliekta skrūve, kas ievelk urbumā: tā nodilst vienu stobra pusi, un jauna skrūve, kas uzstādīta pret šo novirzi, nodilst tādā pašā veidā saskaņā ar to pašu grafiku.
Pirms kaut ko pasūtāt, pārbaudiet taisnumu un izlīdzinājumu. Vienpusējs urbuma nodilums ir pirkstu nospiedums.
Materiāla degradācija vai krāsas maiņa
Dominē divi iemesli: materiāls ir pārāk karsts vai tas ir bijis karsts pārāk ilgi. Otrais ir tas, kas cilvēkiem pietrūkst.
Kadrs, kas ir pārāk mazs, lai mucas lapas izkūst, cikls pēc cikla, maigi vārot, līdz tas kļūst dzeltens. Neviena skrūves konstrukcija nenostiprina mazizmēra šāvienu pārāk lielā mucā. Izlabojiet skrūves diametru vai pārvietojiet darbu uz mazāku iekārtu.
Kā pasūtīt rezerves skrūves mucu
Neviens konkurents to nesedz, un tā ir daļa, kas pircējiem patiesībā ir nepieciešama. Neatkarīgi no tā, vai pasūtāt no oriģinālā aprīkojuma ražotāja vai neatkarīgaskrūvju mucu rūpnīca, tā pati informācija nosaka citātu.
Izmēri un specifikācijas, kas jums jānorāda
- Mašīnas zīmols un modelis.Pietiek ar datu plāksnītes fotoattēlu, lai apstiprinātu montāžas un piedziņas gala izmērus.
- Skrūves diametrs un L/D attiecība,no zīmējuma vai izmērīt tieši.
- Sveķi ar pildvielas saturu.Tas vairāk nekā jebkas cits sarakstā nodrošina pamattēraudu un virsmas apstrādi.
- Metiena izmērs un mērķa cikls,tāpēc ģeometriju var optimizēt, nevis kopēt.
- Zīmējums, vai nolietots paraugs.Vai nu strādā. Var izmērīt nolietotu daļu un rekonstruēt pilnu ģeometriju.
- Kas pagājušajā reizē nogāja greizi.Nosūtiet nodiluma rakstu kopā ar daļu. Gluds izmēru zudums norāda uz nodilumu. Pitting saka korozija. Vienpusējs nodilums norāda uz izlīdzināšanu, ko jauna skrūve nenofiksēs.
Šo pēdējo preci pircēji aizmirst, un tā ir tā, kas neļauj jums iegādāties uzticamu neveiksmes kopiju.
OEM-Match pret pielāgotu dizainu: plusi un mīnusi
OEM spēleatveido sākotnējo ģeometriju. Tas ir īstais aicinājums, kad oriģinālā skrūve bija piemērota jūsu procesam un vienkārši nolietojās. Paredzams, pārbaudāms pret zīmējumu, nav procesa atkārtotas apstiprināšanas.
Pielāgots dizainsmaina ģeometriju, lai tā atbilstu tam, ko jūs faktiski izmantojat šodien. Tas ir pareizais izsaukums, kad process tika pārvietots, bet skrūve ne: jūs pievienojāt slīpēšanu, pārgājāt uz aizpildītu pakāpi, mainījāt izvades mērķus vai sākotnējā skrūve nekad nav tikusi galā ar sveķiem.
Pasūtot oriģinālā aprīkojuma ražotāju sakritību, kad process ir mainījies, problēma atkārtojas jaunā tēraudā. Pielāgota dizaina pasūtīšana, kad oriģināls bija kārtībā, rada papildu izmaksas un atjaunināšanu. Nodiluma modelis norāda, kādā situācijā jūs atrodaties.
Ko sagaidīt, iepērkoties no Ķīnas
Izpildes laiks ir atkarīgs no ģeometrijas, virsmas apstrādes un no tā, vai pastāv zīmējums. Pieprasiet to rakstiski kopā ar cenu un pajautājiet, ar ko pulkstenis sākas: zīmējuma vai pirkuma pasūtījuma apstiprinājumu. Tie nav viens un tas pats datums, un atšķirība bieži ir nedēļa.
Trīs lietas, kuras ir vērts pieminēt pirms apņemšanās:
- Kad sākas ražošana.Nolietota parauga apgrieztā inženierija palielina laiku, pirms tiek sagriezta viena mikroshēma. Zīmējums noņem šo soli.
- Ko papildina virsmas apstrāde.Bimetāla segums un karbīda izsmidzināšana ir atsevišķi procesa posmi ar savu rindu.
- Jūras kravas, atsevišķi.Tas nav ražošanas izpildes laikā, un tas ir skaitlis, kas pārsteidz pircējus pirmo reizi.
Mūsu piedāvātās cenas ir caurspīdīgas: mēs sniedzam aptuvenās izmaksas, kas sedz produktu, piegādi un pastāvīgo apkopi, tāpēc vēlāk nav ko atklāt. Jūs saņemsiet šo piedāvājumu 12 stundu laikā.
Plānojiet aptuveno izpildes laiku, izmantojot iepriekš aprakstīto rezerves komplekta rotāciju. Komplekts, kas pasūtīts no nodiluma žurnāla, tiek piegādāts pēc jūsu grafika. Komplekts, kas pasūtīts no avārijas, tiek piegādāts pret pulksteni, pa gaisu, par cenu, ko nevienam nepatīk izskaidrot.
Kvalitātes pieņemšanas kritēriji un pārbaudes punkti
Tie ir čeki, kas atdala īstu piegādātāju no lēta. Pieprasiet tos rakstiski pirms pasūtījuma veikšanas un pārbaudiet, kad komplekts tiek saņemts:
- Ārējais diametrs vairākos punktos katrā lidojumā
- Urbuma diametrs un cilindriskums
- Virsmas cietība kā aizmērītā vērtība(HV vai HRC), nevis kataloga specifikācija
- Nitrēts korpusa dziļums vai sakausējuma slāņa dziļums uz bimetāla urbuma
- Koncentriskums un taisnums
- Virsmas raupjums (Ra)
- Pamata tērauda marka, apstiprināta
Cietība un korpusa dziļums ir vissvarīgākie, un abi visbiežāk tiek klusi pazemināti. Nitrēts slānis 950–1050 HV un 0,5–0,8 mm dziļumā ir specifikācija, kuru varat ievērot piegādātājam. “Nitrīdēts” pats par sevi nav.
Ja citāts ir ievērojami zemāks par citiem, jautājiet, kas ir tērauds un cik dziļi tiek veikta apstrāde. Gandrīz vienmēr šeit slēpjas atšķirība, un jūs to atmaksājat agrīnā nodiluma laikā.
Pilns piegādes apraksts ir iekļauts pielāgotajā skrūvju mucas pasūtījuma ceļvedī.
Nepieciešama nomaiņa vai pielāgota iesmidzināšanas skrūves muca? Nosūtiet mašīnas modeli, zīmējumu vai nolietotu paraugu. Mēs piedāvājam piedāvājumu 12 stundu laikā.
Saņemiet Skrūves mucas citātuBieži uzdotie jautājumi
J: Cik ilgi darbojas iesmidzināšanas formēšanas skrūves cilindrs?
A: Uz nekodīgiem sveķiem, piemēram, PE un PP, mūsu nitrētās 38CrMoAlA iesmidzināšanas skrūves darbojas aptuveni 10 000–20 000 stundas. Ar stiklu pildīti maisījumi, PVC un spēcīga slīpēšana to samazina, un tas, cik tālu ir atkarīgs no pildvielas satura un izlaides. Nepalaidiet pulksteni un ceriet: mēriet. Vismaz reizi gadā, veicot abrazīvu darbību, pārbaudiet lidojuma OD un urbuma ID attiecībā pret konstrukcijas zīmējumu un reģistrējiet tendenci. Tendence, nevis stundu skaitlis, norāda, kad pasūtīt nākamo komplektu.
J: Kāds ir standarta attālums starp skrūvi un mucu?
A: Nav viena skaitļa, jo klīrensa svari ar skrūves diametru. Nozares īkšķa noteikums jaunam komplektam ir aptuveni 0,001 colla radiālā klīrenss katrā pusē katrai skrūves diametra collai, tāpēc 60 mm skrūve piezemējas gandrīz 0,06 mm katrā pusē. Jūsu konstrukcijas zīmējums ir autoritāte. Kā praktisku ekspluatācijas ierobežojumu, ja izmērītais klīrenss ir pieaudzis līdz aptuveni divas reizes lielākai par uzbūves vērtību vai jauda ir ievērojami samazinājusies pie tāda paša skrūves ātruma, plānojiet nomaiņu.
J: Vai es varu izmantot vienu skrūvi vairākiem dažādiem sveķiem?
A: Ģimenes ietvaros, jā. Universāla skrūve ir pieņemama rokturis ar PE, PP, PS un ABS, tāpēc mašīnu ražotāji to piegādā kā standartu. Visās ģimenēs, nē. GP skrūve uz cieta PVC degradē materiālu un korodē tēraudu. GP skrūve uz ar stiklu pildīta neilona ātri nolietojas. Un skrūve, kas paredzēta vienam šāviena tilpumam, nevar kalpot darbam, kurā tiek izmantota neliela mucas daļa, negatavojot materiālu. Ja jūsu sveķi aptver šīs spraugas, jums ir nepieciešama vairāk nekā viena skrūve vai skrūve, kas paredzēta viscietākajam korpusam.
J: Kā es varu noteikt, vai mana iesmidzināšanas formēšanas skrūve ir nodilusi?
A: Mašīna vispirms jums paziņo, un mikrometrs to apstiprina. Vērojiet, vai izlaide samazinās ar tādu pašu skrūves ātrumu, atjaunošanās laika stiepšanās, kausējuma temperatūras paaugstināšanās pie nemainīgām iestatītajām vērtībām, melni plankumi, kas atgriežas pēc tīrīšanas, un kadra lieluma novirze. Jebkurš no tiem attaisno skrūves pievilkšanu. Pēc tam izmēriet lidojuma OD ar mikrometru un urbuma ID ar urbuma mērītāju saskaņotās pozīcijās un salīdziniet radiālo klīrensu ar zīmējumu. Simptomi liecina; mērījums apstiprina.
J: Kas ir bimetāla skrūves muca un kad man tā ir vajadzīga?
A: Bimetāla muca notur leģētā tērauda korpusu un urbumā iekausē cietāku nodiluma sakausējumu. Uz mūsu mucām mēs izsmidzinām cieto sakausējumu pilnā aplī ap urbuma nodiluma zonu, paaugstinot iekšējo cietību līdz 62 HRC. Līniju ir viegli novilkt:stikla šķiedra līdz 30% darbojas labi uz nitrēta 38CrMoAlA komplekta. Virs 30% stikla, ar minerālu pildvielu vai liesmas slāpētāju, vai uz kodīgiem sveķiem, iegūstiet bimetālu. Nitrētais korpuss ir 0,5–0,8 mm difūzijas slānis, un tam cauri tiek izgriezta smaga špaktele ilgi, pirms tiek pabeigts apakšā esošais tērauds.
J: Vai skrūvju dizains ietekmē detaļu kvalitāti iesmidzināšanas formēšanā?
A: Tieši un vairāk nekā vairums procesa iestatījumu. Skrūves ģeometrija nosaka, cik pilnībā materiāls kūst, cik vienmērīga ir kušanas temperatūra, cik labi izkliedējas krāsa un pildviela un cik konsekvents ir šāviens. Izkusumi, svītras, izkliedēšana, noārdīšanās un kadru svārstības ir saistītas ar skrūvju konstrukciju vai skrūvju nodilumu vismaz tikpat bieži kā līdz kontrollerim. Ja defekts neiztur visas jūsu veiktās iestatījumu izmaiņas, iemesls parasti ir ģeometrija vai nodilums.
J: Kāda ir atšķirība starp iesmidzināšanas skrūvi un ekstrūzijas skrūvi?
A: Ekstrūzijas skrūve nepārtraukti griežas, un sūkņi kūst uz priekšu, neapstājoties. Injekcijas skrūve veic divus uzdevumus: tā griežas, lai plastificētu šāvienu, pēc tam pārstāj griezties un virzās uz priekšu kā virzulis, lai to injicētu. Šī abpusējā darbība ir iemesls, kāpēc iesmidzināšanas skrūvēm ir kontrolgredzens galā un kāpēc tām ir īsāka L/D attiecība, parasti no 18:1 līdz 25:1, nekā ekstrūzijas skrūvēm. Materiāls atrodas arī injekcijas stobrā starp šāvieniem, kas padara uzturēšanās laiku un šāvienu izmēru par kritisku.
J: Vai skrūvju cilindra ražotājs var kopēt manu skrūvi bez zīmējuma?
A: Jā. Nosūtiet nolietoto daļu un ģeometriju var izmērīt un rekonstruēt: diametrs, malu attiecība, kanāla dziļums un piemērotības izmēri piedziņas galā. Mēs turam iesmidzināšanas skrūves līdz ±0,001 mm. Ir vērts pieminēt vienu piesardzību: nolietota skrūve ir mazāka, nekā tā tika izlaista no rūpnīcas, tāpēc nomaiņa ir jāveido atbilstoši sākotnējam dizainam, nevis nolietotajiem izmēriem. Nosūtiet nodiluma rakstu kopā ar detaļu, un jaunā skrūve tiks norādīta pret kļūmi, nevis pārmantotu to.
Secinājums
Trīs idejas satur visu ceļvedi.
Atlase seko sveķiem.Ģeometrija (L/D, kompresijas pakāpe, skrūves veids) atbilst tam, kā jūsu polimērs kūst. Virsmas apstrāde atbilst jūsu barības netīrībai. Tīri sveķi laimīgi darbojas uz nitrīdētā 38CrMoAlA. Abrazīvām un korozīvām padevēm ir nepieciešams bimetāla urbums, un tīra korpusa norādīšana ir visizplatītākais veids, kā jauns komplekts agri nomirst.
Apkope pērk gadus, un dati pērk plānošanu.Pirms katras apstāšanās iztīriet, tīriet ar misiņu, nevis tēraudu, un izmēriet atstarpi katru reizi, kad skrūve ir ārā. Nodiluma žurnāls kļūst par "vai tas ir nodilis?" “Kad tas šķērsos līniju?”, kas ir atšķirība starp plānoto pāreju un slēgšanu.
Pirms procesa noregulēšanas veiciet iekārtas diagnostiku.Kad izlaide samazinās, cikli stiepjas, spilvens klīst vai pēc tīrīšanas parādās plankumi, plastifikācijas bloks runā. Iestatījumi nevar atjaunot zaudēto klīrensu vai atkārtoti aizzīmogot nolietotu kontrolgredzenu. Pavelciet skrūvi un izmēriet to.
Nanhaiya ir ražojis skrūves un mucas vairāk nekā divdesmit gadus un apkalpo vairāk nekā 500 klientus visā pasaulē. Mūsu iesmidzināšanas skrūves tiek apstrādātas no 38CrMoAlA, rūdītas un rūdītas, pēc tam ar gāzi nitrētas 500–560 °C temperatūrā līdz 0,5–0,8 mm korpusam pie 950–1050 HV, tiek turētas līdz ±0,001 mm pielaidei un paredzētas atkārtotai iedarbībai uz 10,0,000 stundām. Vietās, kur padeve ir skarbāka, mēs izsmidzinām cieto sakausējumu visā aplī ap urbuma nodiluma zonu un paaugstinām iekšējo cietību līdz 62 HRC.
Pirms pasūtīšanas mūsu inženieri kopā ar jums izstrādā parametrus: diametru, malu attiecību, skrūvju kanāla dziļumu un materiāla izvēli starp 38CrMoAlA un duplekso sakausējumu. Šī konsultācija ir bezmaksas, un tālāk sniegtajā piedāvājumā ir iekļautas produkta, piegādes un paredzamās uzturēšanas izmaksas, tāpēc vēlāk netiek parādīts nekas tāds, kas nebija lapā.
Pēc piegādes mūsu tehniķi atbalsta uzstādīšanu un nodošanu ekspluatācijā, garantija ir spēkā līdz līguma noslēgšanai (parasti viens līdz divi gadi), un jebkura pēcpārdošanas problēma saņem atbildi 24 stundu laikā un risinājumu 48 stundu laikā.
Nosūtiet mums savas mašīnas modeli, sveķus un problēmu, kuru mēģināt atrisināt. Divpadsmit stundu laikā jums būs specifikācija un piedāvājums.
Pastāstiet mums par savu mašīnu, sveķiem un to, kas pagājušajā reizē nogāja greizi. Mēs norādīsim kopu, kas to labo, nevis to, kas to atkārto.
Sazinieties ar Nanhaiya, lai saņemtu piedāvājumu