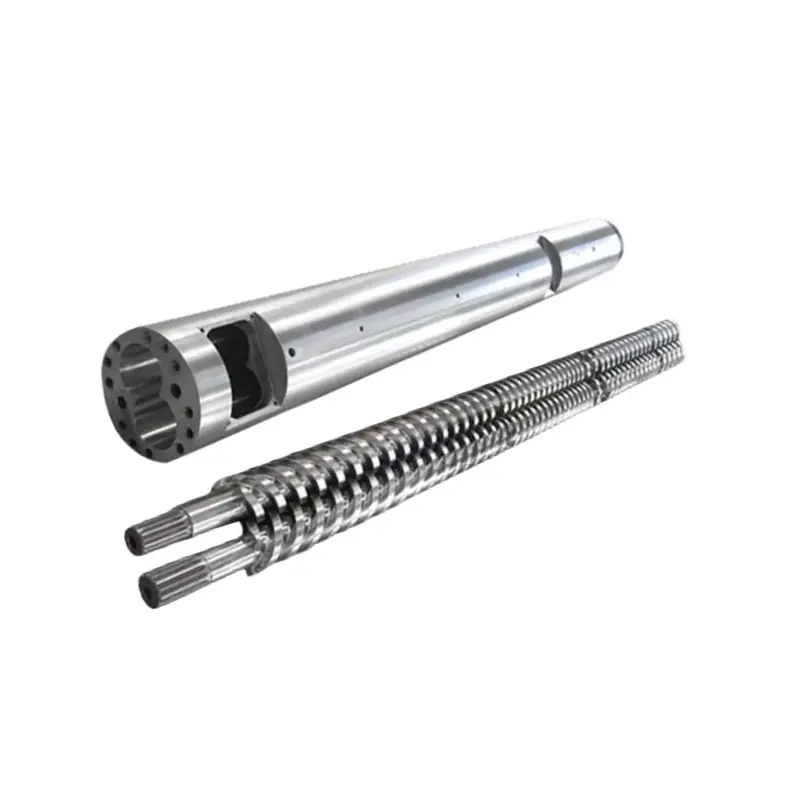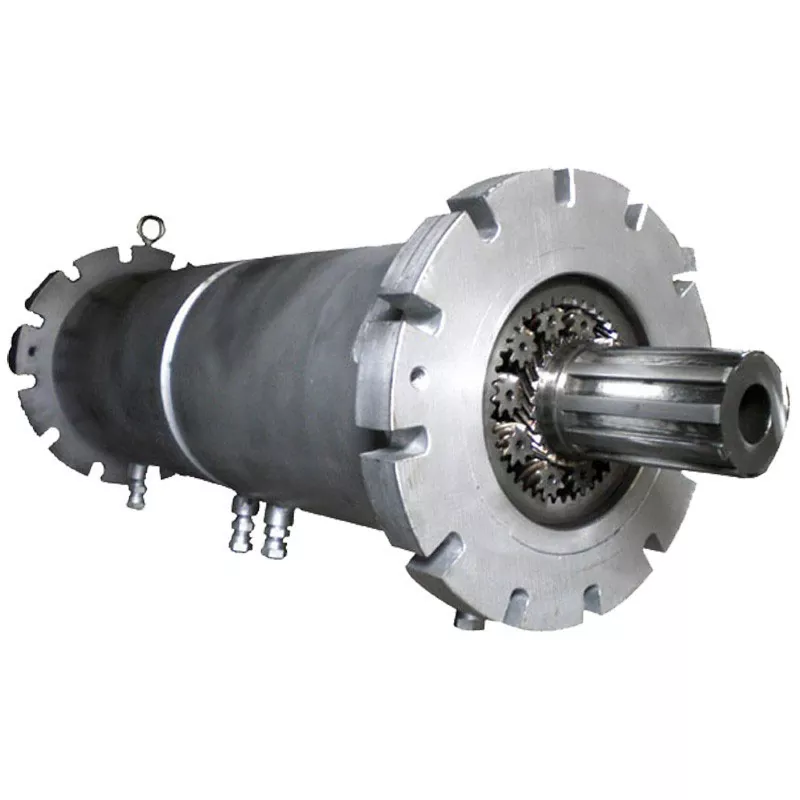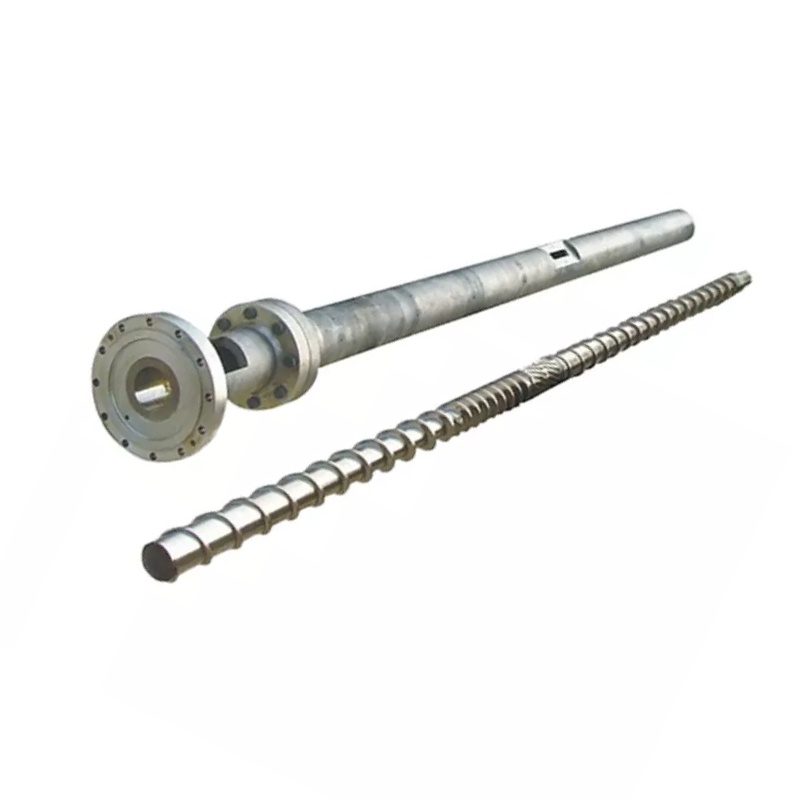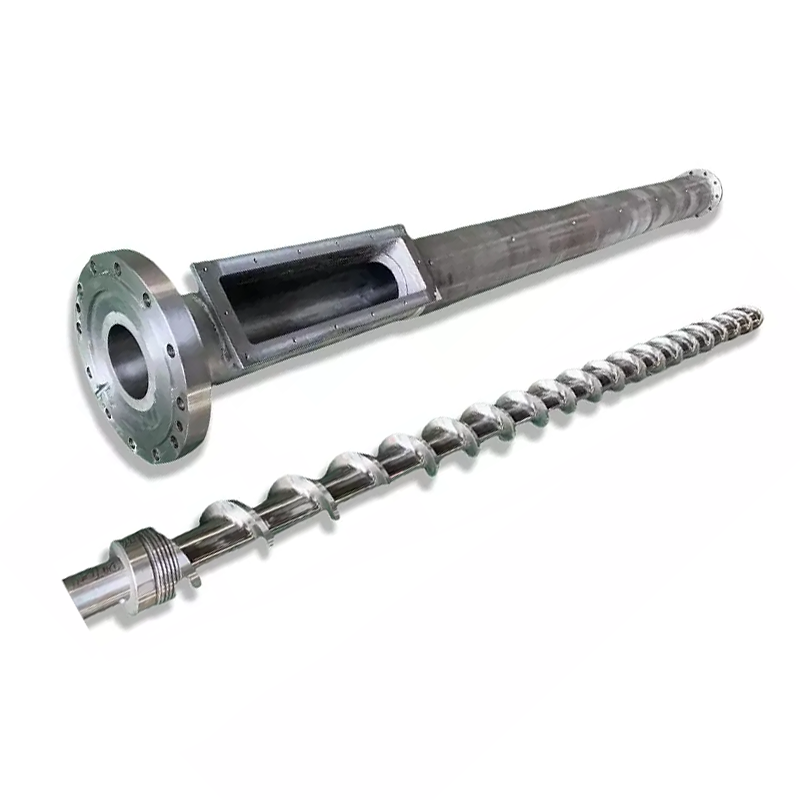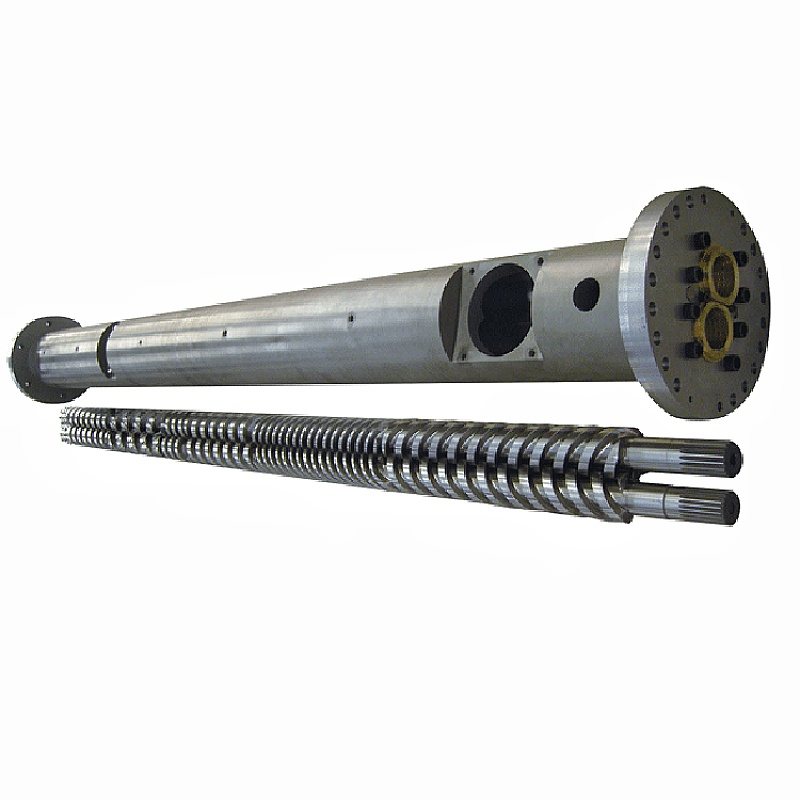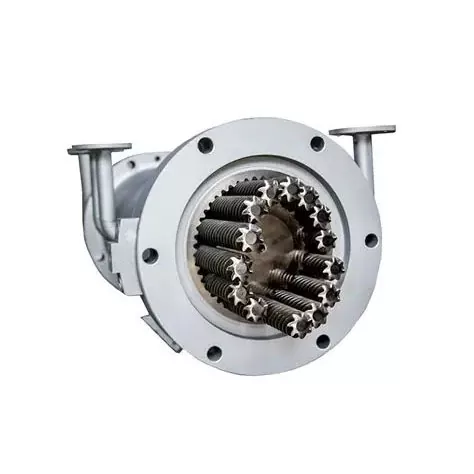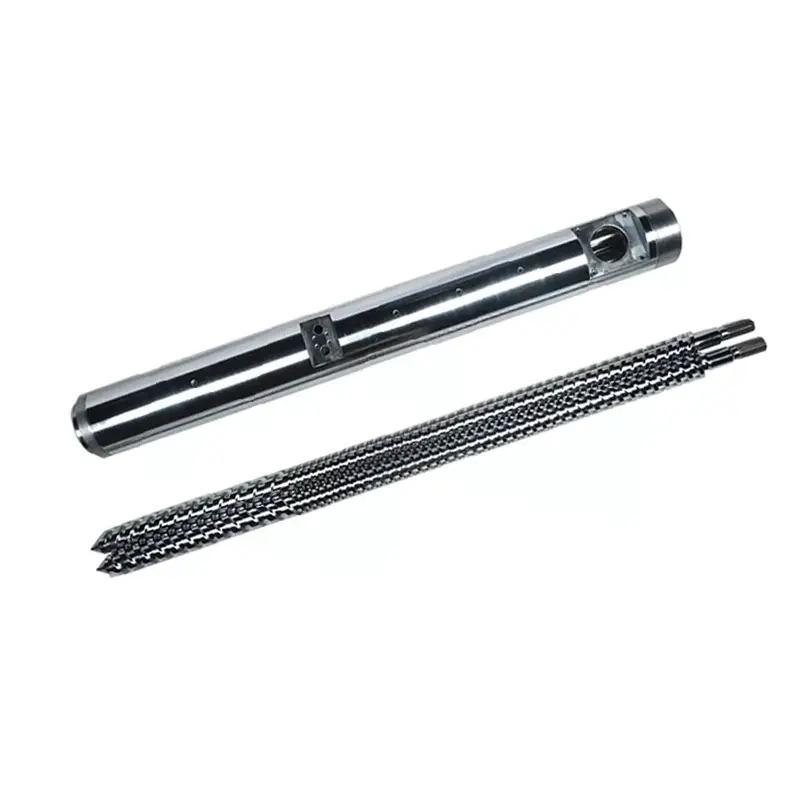

Ko skrūves muca patiesībā dara
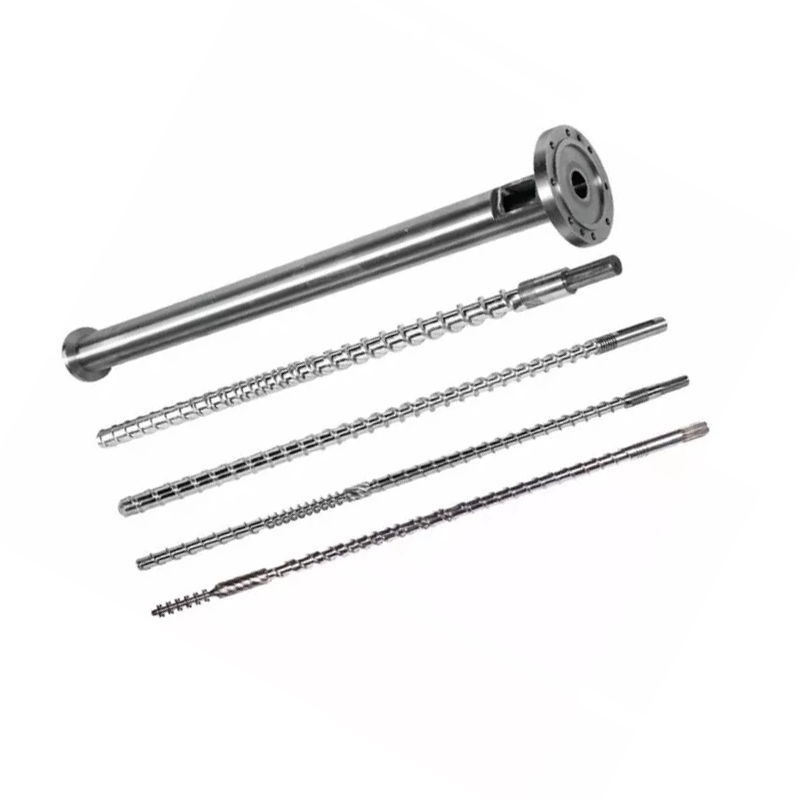
Skrūve un muca darbojas kā saskaņots pāris. Lūk, secība katrā ciklā:
- Barošana— Plastmasas granulas no piltuves nokrīt padeves zonā.
- Kušana— Rotējošā skrūve rada bīdes siltumu. Apvienojumā ar mucu sildītājiem granulas kūst un saspiež.
- Mērīšana— Pirms injekcijas kausējuma temperatūra un spiediens kļūst vienādas.
- Injekcija— Skrūve virzās uz priekšu kā virzulis, iespiežot veidnē izkausētu plastmasu.
Katrs dizaina mainīgais — ģeometrija, zonu proporcijas, virsmas apstrāde — ietekmē to, cik labi šīs četras darbības notiek. Neatbilstība kādā no tām parādās kā ražošanas problēma.
1. lēmums: L/D attiecība
L/D attiecība (skrūves lidojuma garums dalīts ar diametru) ir vissvarīgākais skaitlis specifikācijas lapā. Tas kontrolē uzturēšanās laiku, sajaukšanas kvalitāti un siltuma sadali.Lielākajā daļā vispārējas nozīmes iesmidzināšanas liešanas lietojumu tiek izmantots 20:1.
| Sveķi | Ieteicamais L/D |
|---|---|
| PP, PE, PS (standarta) | 18:1 – 20:1 |
| ABS, PC | 20:1 – 24:1 |
| PVC (karstumjutīgs) | 16:1 – 20:1 |
| PET | 20:1 – 22:1 |
| Neilons (PA) | 18:1 – 20:1 |
| GF pastiprināti materiāli | 20:1 – 24:1 |
2. lēmums: kompresijas pakāpe
Kompresijas pakāpe (CR) mēra, cik daudz skrūves kanāls sašaurinās no padeves zonas uz dozēšanas zonu. Augstāks CR saspiež kausējumu agresīvāk — piemērots amorfiem sveķiem, kas pakāpeniski mīkstina. Apakšējais CR ir maigāks, kas ir nepieciešams siltumjutīgiem vai ar šķiedru pildītiem materiāliem.
| Sveķi | Kompresijas pakāpe |
|---|---|
| ABS, PC, PMMA (amorfs) | 3,0 – 3,5:1 |
| PP, PE, neilons (daļēji kristālisks) | 2,5 – 3,0:1 |
| PVC | 2,0 – 2,5:1 |
| PET | 2,3 – 2,6:1 |
| GF pastiprināta (≥15%) | 2,0 – 2,5:1 |
3. lēmums: zonu proporcijas
Standarta iesmidzināšanas skrūve ir sadalīta trīs zonās. Katras zonas īpatsvars ir tikpat svarīgs kā kopējais L/D.
- Barības zona (L1):Dziļi kanāli, kas pieņem cietās granulas no tvertnes. Garāks = lielāka caurlaidspēja.
- Kompresijas zona (L2):Kanāla dziļums pakāpeniski samazinās. Lielākā daļa kušanas notiek šeit.
- Mērīšanas zona (L3):Sekli, konsekventi kanāli. Pirms injekcijas nodrošina vienmērīgu kušanas temperatūru un spiedienu.
| Sveķi | Plūsma (L1) | Saspiešana (L2) | Mērīšana (L3) |
|---|---|---|---|
| PP / PE | 50% | 25% | 25% |
| ABS / PC | 40% | 40% | 20% |
| PET | 40% | 40% | 20% |
| Neilons (PA) | 35–45% | 35–40% | 20–25% |
| PVC | 35% | 50% | 15% |
4. lēmums: skrūves mucas materiāls
38CrMoALA — standarta bāzes līnija
Nanhaiya inžektorlējuma skrūves tiek ražotas no38CrMoALA leģētais tērauds, termiski apstrādāts un rūdīts. Šis pamatmateriāls labi tiek galā ar standarta termoplastu, piemēram, PE, PP, PS un ABS, un tā kalpošanas laiks ir aptuveni10 000–20 000 stundasnormālos darbības apstākļos.
Nitrēšana
Gāzes nitridēšana 500–560°C temperatūrā veido nitrētu slāni0,5-0,8 mm biezsar cietību950–1050 HV (~62 HRC). Tas uzlabo nodilumizturību par 30–40%, salīdzinot ar neapstrādātu tēraudu. Standarts lielākajai daļai iesmidzināšanas liešanas programmu, kurās tiek izmantoti nepildīti vai viegli pildīti materiāli.

Nanhaiya mutanta (pēkšņa) iesmidzināšanas formēšanas skrūve — piemērota kristāliskajiem sveķiem, piemēram, PP, PE un neilonam.
Bimetāla — abrazīviem lietojumiem
Bimetāla mucām ir augsta sakausējuma nodilumizturīga odere, kas metalurģiski savienota ar mucas urbumu. Nanhaiya bimetāla process panāk aniekšējā urbuma cietība 62 HRCizmantojot cieto sakausējumu izsmidzināšanas metināšanu ap mucas iekšējās daļas augsta nodiluma zonām.
| Pieteikums | Skrūvju materiāls | Mucu apstrāde |
|---|---|---|
| PE, PP, PS (neaizpildīts) | 38CrMoALA nitrēts | Standarta nitrēts |
| ABS, dators, neilons (nepildīts) | 38CrMoALA nitrēts | Standarta nitrēts |
| PA +GF ≤30% | 38CrMoALA, rūdīta + rūdīta | Nitrēts vai bimetāla |
| GF saturs 15–50% | Bimetāla / TC lidojuma malas | Bimetāla |
| PVC / kodīgie sveķi | Korozijizturīgs sakausējums | Bimetāla (CR pakāpe) |
| Oglekļa šķiedras pildījums | Volframa karbīds | TC izsmidzināts urbums |
5. lēmums: skrūves diametrs un šāviena izmērs
Jūsu faktiskajam kadram vajadzētu būt starp35% un 70%no skrūves maksimālās šaušanas jaudas. Zem 35%, materiāls atrodas mucā pārāk ilgi un apdraud degradāciju. Virs 70%, skrūve nevar pietiekami ātri atjaunoties cikla laikā.
Tālāk ir norādītas izplatītākās konfigurācijas, kas pieejamas no Nanhaiya:
| Injekcijas daudzums (g) | Skrūves Ø × garums (mm) | Mucas Ø × garums (mm) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95×900 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |

Nanhaiya pakāpeniskā iesmidzināšanas formēšanas skrūve — labāka amorfiem sveķiem, piemēram, ABS, PC un PMMA.
Brīdinājuma zīmes, ka jūsu pašreizējā skrūve ir nepareiza darbam
- Melni plankumi vai apdeguma pēdas— Materiāls noārdās pārmērīga uzturēšanās laika vai karstā punkta dēļ. Pārbaudiet mucas temperatūras zonas un skrūvju atstarpi.
- Nekonsekvents šāviena svars— Bieži vien nodilis pretvārsts vai pārmērīgs atstarpe starp skrūvēm un mucu, kas nodrošina atpakaļplūsmu.
- Uz virsmas ir traipu pēdas— Mitrums vai gāze kausējumā. Var liecināt par nepietiekamu iepriekšēju žāvēšanu vai skrūvju ģeometriju, kas neplūst pareizi.
- Lēna atveseļošanās / garš cikla laiks— Nepietiekama plastifikācijas spēja. Visticamāk, ir jāpalielina skrūves diametrs.
- Liela krāsu maiņa— Slikta sajaukšana dozēšanas zonā. Skrūvei pievienots Maddock vai barjeras maisīšanas elements bieži to atrisina.
Kas jāpasaka savam ražotājam, pieprasot cenu
- Mašīnas zīmols un modelis— vai urbuma diametrs un atloka izmēri nestandarta mašīnām
- Primārie sveķi(-i)— attiecīgā gadījumā iekļaujiet pildvielas veidu un procentuālo daudzumu
- Kadru izmēru diapazons— minimālais un maksimālais gramos
- Mērķa cikla laiks
- Pašreizējās problēmas, kuras mēģināt atrisināt- ja ir
Saņemiet tehnisko ieteikumu no Nanhaiya
Mēs atbildam 12 stundu laikā. Mūsu inženieru komanda var norādīt pareizo skrūves ģeometriju, materiāla pakāpi un izmērus jūsu iekārtai un sveķiem — pirms jūs apņematies piedāvāt cenu.