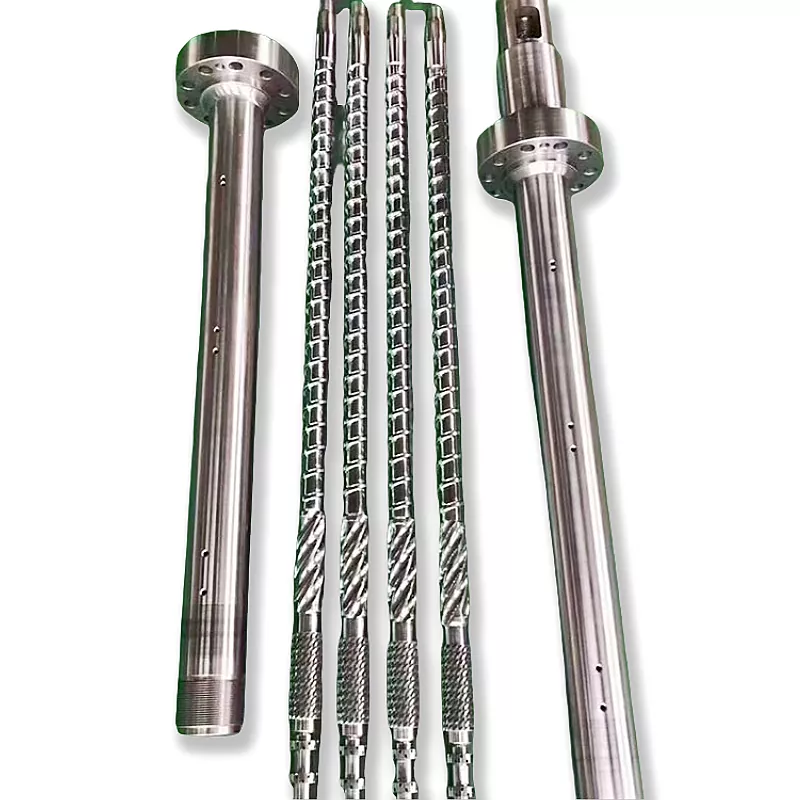
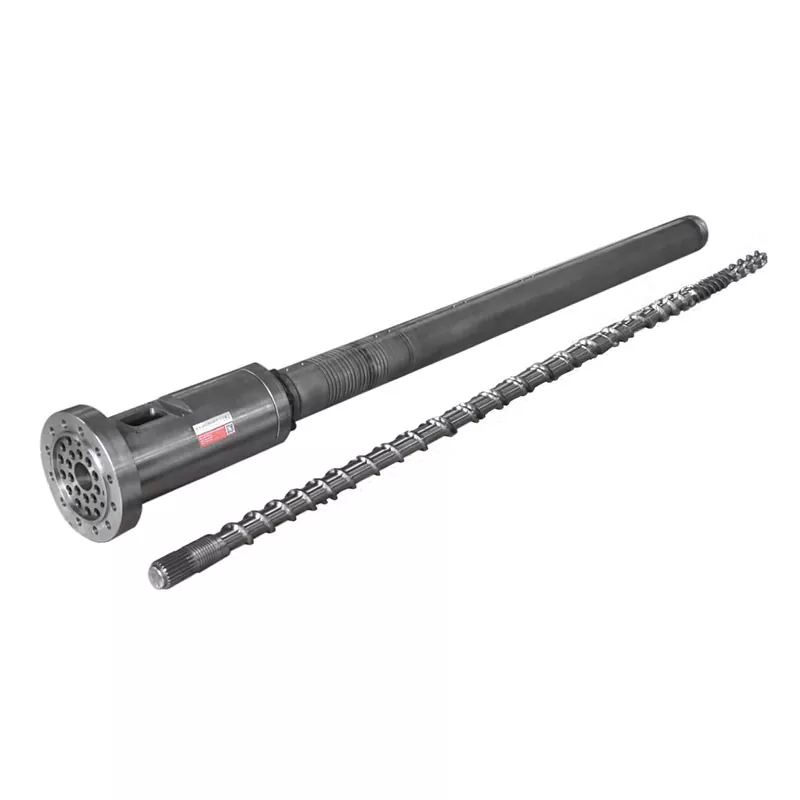
Koniskie un paralēlie dvīņu skrūvju ekstrūderi: ko mēs salīdzinām?
Kas ir konisks divu skrūvju ekstrūderis?
Koniskajam dubultskrūvju ekstrūderim ir skrūves, kuru ārējais diametrs mainās visā apstrādes garumā. Šeit apskatītajā parastajā PVC izkārtojumā padeves gals ir lielāks un izplūdes gals ir mazāks. Aprakstam, piemēram, "koniskā skrūvju ekstrūderis", joprojām ir jāapstiprina rotācijas virziens, savstarpējā savienojuma izkārtojums un pielietojums.
Kas ir paralēlais divu skrūvju ekstrūderis?
Paralēlajam divu skrūvju ekstrūderim ir paralēlas skrūvju asis un nemainīgs nominālais ārējais diametrs visā apstrādes sekcijā. Kanāla ģeometrija joprojām var mainīties. Vārds "paralēli" nenorāda, vai skrūves griežas kopā vai pretējos virzienos, un vai iekārta ir paredzēta salikšanai vai tiešai produkta ekstrūzijai.
Nastajs un Vilčiņskis savās konstrukcijās atšķir vienlaikus rotējošu un pretēji rotējošu divu skrūvju ekstrūziju.2024. gada pētījums par pretēji rotējošas ekstrūzijas mēroga palielināšanu. Viņu diskusija identificē PVC pulvera apstrādi kā svarīgu pretēji rotējošu lietojumu. Šī procesa atšķirība ir sākumpunkts jēgpilnam salīdzinājumam.
Saglabājiet pirkšanas uzdevumu konsekventu
PVC sausā maisījuma ekstrūzijai salīdziniet atbilstošās koniskās un paralēlās konfigurācijas saskaņā ar tām pašām produkta prasībām. Nepārsūtiet ātrgaitas līdzrotējošo savienojuma prasību pret pretēji rotējošu cauruļu mašīnu tikai tāpēc, ka abām ir paralēlas skrūves. Ja jūsu uzdevums ir saliktā ražošana, izmantojiet mūsu plašākomateriālu un ekstrūzijas sistēmu izvēles rokasgrāmatalai vispirms izveidotu procesu.
Jaunai līnijai mašīnas piegādātājam ir jādefinē visa darbības konfigurācija. Nomaiņas komponentiem mēs sākam ar uzstādīto mašīnu un tās rasējumiem. Skrūves un cilindra citāts pats par sevi nevar noteikt, vai cita mašīnas arhitektūra ir piemērota.
Kā atšķiras ģeometrija, centra attālums un modeļu izmēri
Noderīga ģeometriskā atšķirība ir vieta, kur materiālam ir vieta un kur montāžai ir jāiekļaujas. Parastā koniskā izkārtojumā skrūvju asu diametrs un atdalīšana mainās visā apstrādes garumā. Paralēlā izvietojumā asis paliek paralēlas. Nevienā aprakstā nav norādīts kanāla dziļums, lokālā saspiešana, darba klīrenss vai pilns spiediena pienākums.
Diametra pāris nav jaudas novērtējums
Mūsukonusveida divu skrūvju mucu klāstsuzskaita pārus, tostarp Φ65/Φ132 un Φ80/Φ156. Pirms pasūtīšanas pārbaudiet, kurus galus identificē zīmējums, un ar to saistīto apstrādes ilgumu. Nelasiet otro skaitli kā caurules diametru vai garuma un diametra attiecību. L/D ir bezizmēra; diametrs nes garuma vienību.
ThePVC cauruļu paralēlā skrūves mucalapu saraksti no Φ45 līdz Φ150 mm un L/D no 32 līdz 38 ar pielāgošanu. Šīs ir šī produkta publicētās opcijas. Tie nenosaka līdzvērtīgu konisku izmēru vai universālu izvades diapazonu.
Iekļaujiet piedziņas un atbalsta izkārtojumu
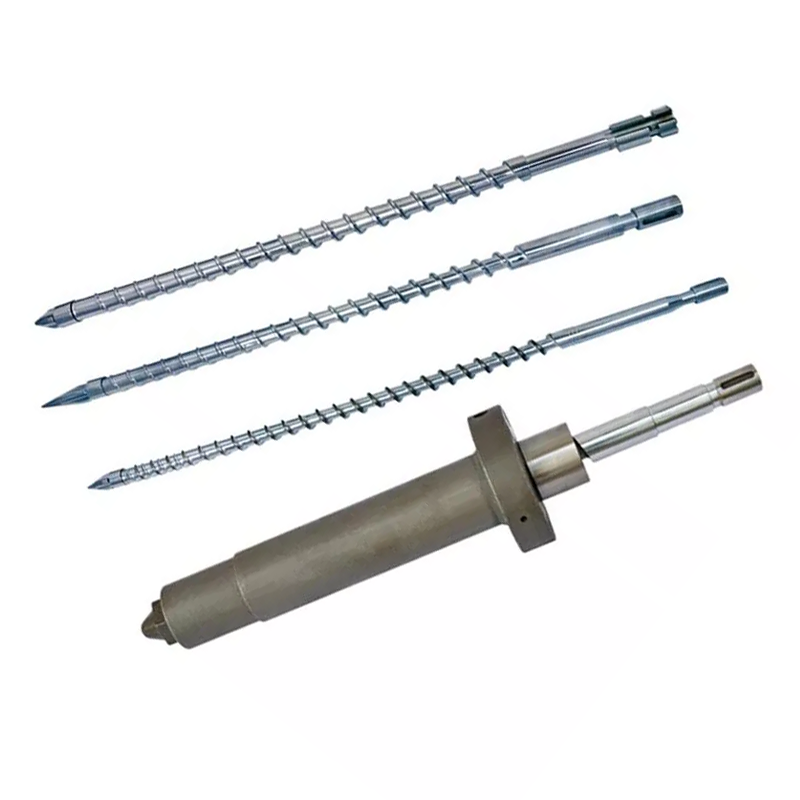
Kopā ar apstrādes bloka rasējumu mēs pieprasām pārnesumkārbas izvades izkārtojumu, savienojuma detaļas un pieļaujamo darbības aploksni. Gultņa telpa vai lielāks padeves gala diametrs nevar aizstāt pārbaudītu griezes momenta, ātruma un vilces specifikāciju. Salīdziniet pilnīgus piedāvājumus, nevis izseciniet mehānisko jaudu no fotogrāfijas.


Koniskais un paralēlais divu skrūvju ekstrūderis: līdzīgs salīdzinājums
Abas konfigurācijas ir jānovērtē, ja tās tiek piedāvātas vienam un tam pašam PVC darbam. To iespējamās priekšrocības kļūst noderīgas tikai pēc tam, kad piegādātājs ir identificējis faktisko skrūvju profilu, padeves izvietojumu, piedziņu un darbības apstākļus. Mēs izmantotu šo tabulu, lai salīdzinātu priekšlikumus, nevis piešķirtu universālu uzvarētāju katrai rindai.
| Lēmums | Koniskā konfigurācija | Paralēlā konfigurācija | Pierādījumi pēc pieprasījuma |
|---|---|---|---|
| Materiālu uzņemšana | Pārbaudiet padeves gala ģeometriju un izmantojamo ieplūdi ar paredzēto pulvera maisījumu. | Pārbaudiet padeves atveri, kanāla profilu un padeves sistēmu, lai atrastu to pašu maisījumu. | Padeves forma, tilpuma blīvums un stabils padeves ātruma rekords. |
| Kodolsintēzes un termiskā vēsture | Novērtējiet mainīgo ģeometriju ar ātruma, uzpildes un temperatūras kontroli. | Novērtējiet izvēlēto apstrādes garumu un lokālā kanāla ģeometriju. | Noteikts materiāls, procesa logs un gatavā produkta rezultāti. |
| Ventilācija | Apstipriniet ventilācijas atveres pozīciju un tur nepieciešamos procesa apstākļus. | Apstipriniet ventilācijas atveres stāvokli un pakārtoto spiediena palielināšanas darbību. | Izmēģinājuma novērojumi un saskaņotie ventilācijas sistēmas nosacījumi. |
| Spiediens un piedziņas slodze | Izmantojiet faktiskos piedziņas un apstrādes bloku ierobežojumus. | Izmantojiet faktiskos piedziņas un apstrādes bloku ierobežojumus. | Piegādātāja apstiprināts ekspluatācijas aploksnes un die pienākums. |
| Izvades diapazons | Apstipriniet pieņemto izlaidi nepieciešamajos izstrādājuma izmēros. | Apstipriniet pieņemto izvadi ar tādiem pašiem kvalitātes ierobežojumiem. | Stabils minimālais un maksimālais ražošanas punkts. |
| Enerģija | Izmēriet kandidāta darbības punktu. | Izmēriet kandidāta darbības punktu. | kWh uz pieņemto kg, ar noteiktu robežu un laika periodu. |
| Nolietojums un nomaiņa | Pārbaudiet savienojošās daļas un atļautos regulēšanas nosacījumus. | Pārbaudiet abas skrūves un abus stobra urbumus. | Novietota nodiluma karte un nomaiņas apjoms. |
| Investīcijas | Iekļaujiet uzstādīšanu, palīgierīces un nepieciešamo ražošanas klāstu. | Iekļaujiet to pašu projekta jomu. | Detalizēti citāti ar līdzvērtīgiem izņēmumiem un pieņemšanas noteikumiem. |
Viņa abstraktiparalēlās un koniskās ekstrūzijas salīdzinājums, S. Seifert novērtē konfigurāciju, uzturēšanās laiku un bīdes pret PVC gala lietojumu. Tas atbalsta procesam raksturīgu salīdzinājumu; tas nenodrošina universālu caurules izmēru nogriezni vai enerģijas taupīšanas procentu jaunam pirkumam.
Kā jūsu PVC sastāvs maina lēmumu
Sāciet specifikāciju ar to, kas nonāk mašīnā un kam jāatstāj matrica. "Cietais PVC" ir pārāk plašs, lai salīdzinātu divus priekšlikumus. Mēs pieprasītu sveķu pakāpi, pildvielas veidu un iekraušanu, stabilizatoru un eļļošanas sistēmu, pārstrādāto saturu, barības formu un sagatavošanas metodi. Ierakstiet receptes pārskatīšanu, lai izmēģinājums un citāts aprakstītu vienu un to pašu materiālu.
Saglabājiet skaidras kompozīcijas vienības
Slodze phr nozīmē daļas uz simts sveķu daļām, nevis visa savienojuma svara procentus. Kā vienkāršs sastāva piemērs, 100 masas daļas sveķu plus 50 daļas pildvielas, bez citām sastāvdaļām, satur 50 ÷ 150 = 33,3% pildvielas no kopējās masas. Citu sastāvdaļu pievienošana maina šo procentuālo daļu. Šī aritmētika nenosaka drošu ielādi nevienai no mašīnām.
Jautājiet, kā tiks novērtēta barības konsistence. Izmaiņas tilpuma blīvumā vai barības sagatavošanā ir jāreģistrē, nevis jāslēpj aiz nemainīga polimēra nosaukuma. Ja piegādātājs iesaka citu ģeometriju, pieprasiet paskaidrojumu, kas saistīts ar identificēto materiāla stāvokli un ražošanas uzdevumu.
Definējiet noderīgu saplūšanas un ventilācijas logu
Nastajs un Vilčiņskispretēji rotējošas ekstrūzijas pētījumsapstrādā temperatūru, kušanas attīstību un caurlaidspēju kā saistītos mērogošanas mērķus. Tas arī apraksta noplūdes plūsmas savstarpēji saistītās sistēmās. Tāpēc mēs nesecinām visu procesu no tukša kanāla tilpuma vai nenorādīsim skrūves ātrumu, neņemot vērā materiāla attīstību visā vienībā.
Vienojieties, kuri spiediena un materiāla temperatūras rādījumi tiks veikti, kur tie tiks ņemti un kā produktu paraugi tiks saistīti ar šiem rādījumiem. Mucas iestatītie punkti vien nenodrošina šo rekordu. Noderīgs darbības logs identificē apstākļus, kuros tiek nodots nepieciešamais produkts, nevis tikai to, kur iekārta turpina darboties.
Izmantojiet produktu testus to faktiskajā darbības jomā
ASTM D2152-23risina saplūšanas atbilstību stingrā PVC caurulē un veidnēs, iegremdējot acetonā. Tās publicētie ierobežojumi saka, ka tas nevar atšķirt termisko noārdīšanos no atbilstošas saplūšanas un neaizstāj citus fizikālos vai ķīmiskos testus. Tas nav vispārējs produkta kvalitātes sertifikāts. Jebkuru piemērojamo šķīdinātāju testēšanu veic kvalificēts personāls un nepieciešamas drošības kontroles.
Attiecīgam cietsienu PVC-U spiediena caurules projektam,ISO 1452-2:2009norāda cauruļu raksturlielumus un saistītos testa parametrus. Tas neizvēlas skrūves ģeometriju. Pirms izlemjat, kas ir akceptēta produkcija, vienojieties par piemērojamo produkta standartu, izdevumu un tirgus prasībām.
Izmēriet ekstrūderu atbilstoši pārdošanai
Ražošanas mērķim jābūt no produkta grafika. Mēs prasīsim nepieciešamo produkcijas diapazonu, nevis tikai lielāko cauruli vai augstāko kataloga numuru. Līnijai, kas atbilst vienam augstas izlaides punktam, joprojām var būt nepieciešama atsevišķa pārskatīšana mazākiem produktiem, lēnākai darbībai vai citam sastāvam.
Pārvērst līnijas ātrumu masas plūsmā
Nepārtrauktam produktam reiziniet faktisko masu uz metru ar līnijas ātrumu un pārveidojiet minūtes stundās. Izmantojiet norādīto produkta svaru vai pārbaudītu izmēru. Aprēķinot reālo iepirkuma prasību, neņemiet vērā vispārēju blīvumu vai sieniņu biezumu.
Nepieciešamā produkta plūsma (kg/h) = masa uz metru (kg/m) × līnijas ātrums (m/min) × 60
Ilustratīvai caurulei, kas sver 2,0 kg/m ar ātrumu 3,0 m/min, mērķis ir 360 kg/h. Pie 4,0 m/min tam pašam produktam nepieciešami 480 kg/h. Tie ir pieņemtie plānošanas dati, nevis Nanhaiya izmēģinājuma rezultāti. Neviens aprēķins nenorāda, vai konkrēta koniska vai paralēla mašīna atbildīs kvalitātes prasībām.
Pārbaudiet pārējo līniju
Pārskatiet sajaukšanu un barības sagatavošanu augšpus, pēc tam kalibrēšanu, dzesēšanu, izvilkšanu un griešanu lejup pa straumi. Lūdziet atbildīgajiem iekārtu piegādātājiem apstiprināt piedāvātos ražošanas punktus. Ja esošā dzesēšanas sekcija atbalsta tikai pašreizējo produkta ātrumu, lielāka ekstrūdera jaudas apstiprināšana neapstiprina lielāku līnijas ātrumu.
Salīdzinājumā ietilpst arī spiediena nodoklis. Izstrādājuma vai matricas maiņa var mainīt iekārtas uzdevumu pat tad, ja vēlamais kg/h paliek nemainīgs. Pierakstiet instrumentu un mērījumu vietas katrā ražošanas punktā, lai jaudas pieprasījums joprojām būtu interpretējams.
Salīdziniet ražošanas diapazonu
Mēs uzskaitām konfigurāciju, kas var demonstrēt vajadzīgo diapazonu ar pieņemamu produktu, pēc tam salīdzināt tās izmaksas. Nepievienojiet patvaļīgu drošības procentu un izsauciet izvēlēto iekārtu. Jebkurai rezerves jaudai ir jāatbilst noteiktam nākotnes produktam, pienākumam vai ekspluatācijas prasībām, ko piegādātājs ir pārskatījis.
Salīdziniet enerģiju, nodilumu un kopējās ekspluatācijas izmaksas
Motora reitings ir jaudas specifikācija, nevis izmērīts enerģijas rēķins. Noderīgam divu skrūvju ekstrūdera enerģijas patēriņa salīdzinājumam definējiet, kas skaitītājā ietilpst: piedziņa un sildītāji, viss ekstrūderis vai visa līnija. Saglabājiet šo robežu nemainīgu un norādiet, vai ir iekļauta ražošanas uzsākšana un noraidītā ražošana.
Sadaliet enerģiju pēc pieņemtā produkta
Īpatnējā enerģija (kWh/kg pieņemta) = izmērītā enerģija intervālā ÷ pieņemtā produkta masa tajā pašā intervālā
Šis vienas stundas piemērs ir hipotētisks. Abi kandidāti izmanto vienus un tos pašus produkta pieņemšanas kritērijus un enerģijas skaitītāja robežu. Tas parāda, kāpēc bruto caurlaidspēja un pieņemtā produkcijas efektivitāte var novest pie atšķirīgiem secinājumiem.
| Vienas stundas plānošanas piemērs | Kandidāts A | Kandidāts B |
|---|---|---|
| Enerģija norādītajās robežās | 100 kWh | 120 kWh |
| Bruto produkta masa | 500 kg | 600 kg |
| Pieņemtā produkta masa | 480 kg | 540 kg |
| Enerģija uz bruto kg | 0,200 kWh/kg | 0,200 kWh/kg |
| Enerģija uz pieņemto kg | 0,208 kWh/kg | 0,222 kWh/kg |
B piegādā vairāk pieņemto materiālu intervālā; A patērē mazāk enerģijas uz pieņemto kilogramu. Tas ir pirkšanas kompromiss, nevis pierādījums tam, ka uzvar kāda no ģeometrijas. Norādiet nepieciešamo ražošanas apjomu un atkārtojiet salīdzināšanu ražošanas grafikam atbilstošajos darbības punktos.
Atsevišķi norādiet aizsardzību pret nodilumu
MūsuPVC plātņu koniskā produkta lapauzskaitītas 38CrMoAlA un nitrīdēšanas vai bimetāla apstrādes iespējas. Šīs izvēles nenosaka kalpošanas laika reizinātāju. Mēs precizēsim darba virsmas, materiālu sistēmu un pārbaudes prasības attiecībā pret faktisko sastāvu un nodiluma vietu, nevis atlasām tikai pēc sakausējuma etiķetes.
Izmaksu salīdzinājumā iekļaujiet noraidīto materiālu, maiņas laiku, plānoto apkopi un nomaiņas apjomu. Šiem ievades datiem izmantojiet faktiskos darbības ierakstus vai skaidri noteiktas aplēses. Zemāka iepirkuma cena neatbild, vai piedāvātā montāža atbilst ražošanas klāstam vai der uzstādītajai iekārtai.
Kā izvēlēties divu skrūvju ekstrūderi savam PVC lietojumam
Mūsu ieteikums ir saglabāt abas ģeometrijas izlases sarakstā, ja neviena no tām vēl nav izslēgta ar procesu vai mehāniskiem pierādījumiem. Pēc tam noņemiet nepiemērotās konfigurācijas, izmantojot faktisko lietojumprogrammu. "Caurule", "profils" un "dēlis" identificē produktu saimes, nevis pilnīgas ekstrūzijas specifikācijas.
PVC cauruļu ekstrūzija
Publicējam gan aPVC caurules koniska skrūvju mucaun aPVC cauruļu paralēlā skrūves muca. Tas ir iemesls konfigurāciju salīdzināšanai, nevis solījums, ka katrs izmērs ir piemērots katrai caurulei. Sāciet ar produkta izmēriem, sastāvu, spiedienu un nepieciešamajiem stabilajiem izvades punktiem.
Koniskās caurules lapā ir uzklāšanas joslas no 16 līdz 63 mm, 50 līdz 110 mm un 90 līdz 160 mm. Šie skaitļi apraksta uzskaitītos cauruļu lietojumus. Tie nav skrūvju diametri un nenosaka universālu maksimālo caurules izmēru koniskām iekārtām.
Profili un dēļi
Profilam iekļaujiet sekcijas rasējumu, svaru uz vienu metru, kalibrēšanas izkārtojumu un izmēru pieņemšanas prasības. Plāksnei nosakiet, vai tā ir cieta vai putota, un definējiet pieļaujamo biezumu, blīvumu, ja nepieciešams, virsmas un izmēru prasības. Izmaiņas produkta konstrukcijā ir pelnījušas jaunu procesa pārskatīšanu.
MūsuPVC putu plātnes skrūvju specifikācijas rokasgrāmatasīkāk apskatīta aizstāšanas instrukcija. Mēs saglabātu šo lietojumprogrammas pārskatu atsevišķi no vispārējās ģeometrijas salīdzināšanas. Koksnes kompozītmateriāliem, kuru pamatā ir PVC, arī nepieciešams savs sastāva pārskats; nepārsūtiet secinājumus no kompozītmateriāla, kura pamatā ir PE vai PP, tikai tāpēc, ka abus produktus sauc par WPC.
Kad atkārtoti atvērt izvēli
Pārskatiet specifikāciju, kad mainās recepte, barības forma, kvalitātes mērķis vai produktu grafiks. Nemainītam esošajam procesam pirms mašīnas pārveidošanas ierosināšanas ir jānovērtē pareizi saskaņota nomaiņa. Lai veiktu paplašinātu ražošanas uzdevumu, lūdziet iekārtas piegādātājam pārskatīt visu līniju, nevis solīt izmaiņas, izmantojot tikai skrūvju ģeometriju.
Ja esošā koniskā līnija jau aptver nepieciešamo kvalitāti un izvades diapazonu, mēs vispirms novērtēsim atbilstošu konusveida nomaiņu, nevis pārdodam paralēlo pārbūvi kā automātisku jaunināšanu. Tas pats pamatojums attiecas uz apmierinošu paralēlu līniju. Lai veiktu jaunu ražošanas pienākumu, atlasiet konfigurāciju ar pierādītu pielietojuma piemērotību; augstāka pirkuma cena vai lielāks nominālais diametrs nav tas pierādījums.
Vai varat nomainīt vai pārveidot esošo skrūvi un mucu?
Konusveida dubultskrūves muca un paralēla dubultskrūves muca nav savstarpēji aizvietojami mezgli. Pirms apspriest pārveidošanu, saņemiet pilnīgu mašīnas pārskatu. Šajā pārskatā ietilpst pārnesumkārbas izejas izkārtojums, vārpstas savienojumi, mucas stiprinājums un apstrādes bloka izkārtojums, kā arī padeves, ventilācijas, sildīšanas un dzesēšanas saskarnes.
Pirms es ieteiktu citu skrūvju ģeometriju
Pārskatot PVC ekstrūzijas problēmu, mans pirmais jautājums ir, vai mēs atjaunojam sākotnējo procesu vai prasām mašīnai veikt citu darbu. Nolietotu komponentu nomaiņai un ražošanas jaudas palielināšanai ir vajadzīgi dažādi pierādījumi. Es neieteiktu pārslēgties starp koniskajām un paralēlajām skrūvēm tikai tāpēc, ka līnija ir kļuvusi nestabila.
Ja izlaide svārstās, es sāku, pieprasot pārskatīt sastāvu, barošanas nosacījumus, darbības ierakstus un gatavā produkta pārbaudes rezultātus. Es vēlos, lai spiediens, temperatūra, skrūves ātrums un pieņemtā izvade tiktu reģistrēta tajā pašā laika posmā. Salīdzinot vakardienas maksimālo izlaidi ar šodienas vidējo rādītāju, man maz ir skaidrs, vai materiāls vai izstrādājums ir mainījies.
Tālāk es pārskatīšu mehānisko konfigurāciju. Zīmējuma pakotnē jānorāda griešanās virziens, skrūvju ģeometrija, centra attālums, piedziņas savienojumi un mucas saskarnes. Nomaiņas montāžai man ir nepieciešami arī mērījumi, kas piesaistīti nosauktajām pozīcijām abās skrūvēs un abās mucas urbumos. Modeļa numurs ir sākuma atsauce, nevis ražošanas atļauja.
Pēc tam es nošķiru iespējamās darbības. Barošanas problēmai ir nepieciešama barošanas izmeklēšana. Ja ir aizdomas par nodilumu, nepieciešams atbilstošs pārbaudes ziņojums. Mainītam formulējumam ir nepieciešama procesa pārskatīšana. Ja mērķa jauda ir palielinājusies, pirms es ieteiktu lielāku apstrādes bloku, diskusijās jāiekļauj dzesēšanas, izvilkšanas un griešanas iekārtas.
Pirms pasūtījuma izpildes es vienotos par diviem pieņemšanas posmiem: mehānisko piemērotību un ražošanas veiktspēju. Pirmais pārbauda, vai komplekts atbilst mašīnai; otrā pārbauda, vai saskaņotais materiāls rada pieņemamu produktu noteiktos apstākļos. Šo lēmumu nošķiršana sniedz pircējam skaidrāku ceļu no sākotnējās problēmas uz aizsargājamu nomaiņas specifikāciju.
Neuzskatiet regulēšanu kā universālu nodiluma remontu
Jebkurai aksiālajai regulēšanai ir jāievēro mašīnas ražotāja atļautā procedūra un ierobežojumi. Nepārvietojiet konusveida komplektu tikai līdz brīdim, kad šķiet, ka izvade atjaunojas. Pārbaudei un skrūvju noņemšanai izmantojiet iekārtas apstiprinātās izolācijas, dzesēšanas un pacelšanas procedūras ar kvalificētu personālu. Mūsuparalēla divu skrūvju atstarpe un nodiluma vadotnepaskaidro, kā organizēt saskaņotu mērījumu ierakstu.
Ko jums vajadzētu nosūtīt, lai saņemtu piedāvājumu un ražošanas izmēģinājumu?
Kāpēc es neapstiprinātu nomaiņu tikai no kataloga numuriem
Salīdzinot Nanhaiya publicētās koniskās un paralēlās skrūvju mucas iespējas, es vispirms nošķiru specifikāciju formātus. Koniskā diapazonā ietilpst diametru pāri, piemēram, Φ65/Φ132 un Φ80/Φ156. Šie kataloga ieraksti identificē kandidātu konfigurācijas; tie nenodrošina līdzvērtīgu izvadi vai aizvietojamību ar citu komplektu.Nanhaiya konusveida specifikācijas
PVC cauruļu paralēlās skrūves mucas lapā tiek publicēts diametra diapazons no Φ45 līdz Φ150 mm un L/D attiecība no 32 līdz 38, un ir pieejama pielāgošana. Šie skaitļi apraksta šo produktu piedāvājumu, nevis katru paralēlo divu skrūvju ekstrūderi.Nanhaiya PVC cauruļu paralēlās specifikācijas
Tāpēc 65 mm paralēlu konfigurāciju nevar uzskatīt par 65/132 konusveida komplekta aizstājēju, jo abos aprakstos ir “65”. Es arī neinterpretētu otro konisko diametru kā L/D attiecību vai gatavās caurules diametru.
Mans secinājums no šīs specifikācijas pārskatīšanas ir tāds, ka katalogs var palīdzēt atlasīt produktus, taču tas nevar apstiprināt konversiju. Pirms montāžas ieteikšanas man būtu nepieciešama mašīnas konfigurācija, saskarnes rasējumi, formulējums un ražošanas mērķis. Pēc tam es nošķirtu izmēru saderību no procesa veiktspējas, kas joprojām ir jāpārbauda.
Tas pircējam sniedz konkrētu salīdzinājuma rezultātu: definēts rasējums-pārskats un izmēģinājuma apjoms, nevis neatbalstīts solījums, ka skrūvju ģeometrijas maiņa palielinās jaudu vai samazinās enerģijas patēriņu.
Sagatavojiet un apstipriniet salīdzināmu specifikāciju
-
Definējiet produktu un sastāvu
Identificējiet produkta zīmējumu, receptes pārskatīšanu, barības formu un piemērojamās kvalitātes prasības. Reģistrējiet pildvielas iekraušanu ar tās vienībām un iekļaujiet paredzēto produktu klāstu.
-
Apstipriniet līniju ierobežojumus
Norādiet nepieciešamos pieņemtos izvades punktus un nosakiet padeves, piedziņas, instrumentu, dzesēšanas, izvilkšanas un griešanas apstākļus, kuriem tie ir jāatbalsta.
-
Pārbaudiet mašīnu un rasējumus
Norādiet mašīnas identitāti, rotācijas izkārtojumu, skrūvju un mucas rasējumus, piedziņas savienojumus, montāžas saskarnes un nomaināmo daļu nodiluma mērījumus.
-
Definējiet katru kandidāta konfigurāciju
Lūdziet piegādātājam noteikt ģeometriju, materiālus, darba virsmas, attiecīgās palīgierīces un piedāvājuma izņēmumus. Atdaliet komponentu tvērumu no visām pilnīgas iekārtas izmaiņām.
-
Vienojieties par izmēģinājuma nosacījumiem un ierakstiem
Nosakiet materiālu, izstrādājumu, paraugu ņemšanas periodu un enerģijas robežu. Reģistrējiet ātrumu, spiedienu un temperatūru nosauktajās vietās, bruto un pieņemto izlaidi, atkritumus, ventilācijas apstākļus un produkta testa rezultātus.
-
Pieņemiet mehānisko pielāgošanu un ražošanu atsevišķi
Pārbaudiet piegādāto komplektu saskaņā ar apstiprināto rasējumu, pēc tam novērtējiet produkciju atbilstoši saskaņotajiem kvalitātes un produkcijas kritērijiem. Saglabājiet divus pieņemšanas ierakstus, kas saistīti ar pārbaudīto konfigurāciju.
Nosūtiet Nanhaijai PVC skrūvju un mucas biksīti
Koniskām vai paralēlām sastāvdaļām nosūtiet mašīnai informāciju, sastāvu, izstrādājuma rasējumu un pašreizējos ražošanas ierakstus. Norādiet, vai jums ir jāatjauno esošs process vai jānovērtē mainīts pienākums, lai komponenta priekšlikumā būtu norādīts pareizais uzdevums.
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
E-pasts:info@nhyscrew.com
Atrašanās vieta: Dinghai rajons, Zhoushan, Zhejiang, Ķīna.
Bieži uzdotie jautājumi
Vai paralēli divu skrūvju ekstrūderi vienmēr rotē kopā?
Nē. Paralēli apraksta skrūves ass ģeometriju, savukārt rotējoša un pretēji rotējoša apraksta kustību. Salīdzinot aprīkojumu, norādiet abus laukus. Šim PVC atlases uzdevumam ir jānosaka attiecīgā konfigurācija un tiešās ekstrūzijas pienākums, pirms tiek izmantotas jaudas, sajaukšanas vai enerģijas prasības no cita veida divskrūvju mašīnas.
Vai konusveida divu skrūvju ekstrūderis vienmēr ir labāks PVC?
Nē. PVC sastāvs un produkta prasības paši par sevi neizvēlas ģeometriju. Salīdziniet piedāvātās koniskās un paralēlās konfigurācijas saskaņotos barošanas, kvalitātes un ražošanas apstākļos. Nomaiņai instalētā iekārta un apstiprinātās saskarnes ierobežo izvēli, pirms procesu salīdzinājums var apstiprināt citu arhitektūru.
Kurš dizains patērē mazāk enerģijas uz kilogramu?
Ģeometrijas etiķete nenosaka atbildi. Izmēriet enerģiju un pieņemto produkta masu tajā pašā intervālā, izmantojot norādīto aprīkojuma robežu. Salīdziniet ražošanas grafikam nepieciešamos darbības punktus. Iekārta var piegādāt vairāk pieņemto kg/h, tajā pašā laikā izmantojot vairāk kWh uz vienu pieņemto kilogramu.
Vai ar konusveida skrūvi un mucu var aizstāt paralēlo komplektu?
Tie nav savstarpēji aizvietojami mezgli. Pārveidošanai ir jāpārskata mašīnas arhitektūra, pārnesumkārbas izejas, vārpstas savienojumi, montāžas un procesa saskarnes. Parastam nomaiņas pasūtījumam norādiet uzstādītajai iekārtai atbilstošu komplektu. Neapstipriniet pārveidošanu no kataloga modeļa numura vai koplietotā diametra vērtības.
Ko jums saka modeļa numurs, piemēram, 65/132?
Nanhaiya norāda Φ65/Φ132 kā konusveida skrūves un mucas diametra pāri. Apstipriniet zīmējumā izmēru atrašanās vietas un aizpildiet ģeometriju. Apzīmējums vien nenosaka apstrādes garumu, rotācijas virzienu, izvadi, caurules izmēru vai savstarpēju aizstājamību. Otrais diametrs nav bezizmēra L/D attiecība.
Kāda informācija ir nepieciešama, lai salīdzinātu abas konfigurācijas?
Norādiet sastāva pārskatīšanu, barības formu, produkta rasējumu, kvalitātes prasības un nepieciešamo pieņemto produkcijas diapazonu. Iekļaujiet mašīnas konfigurāciju un saskarnes nomaiņas darbiem. Lūdziet katram piegādātājam norādīt savu piedāvāto aprīkojuma apjomu un izmēģinājuma nosacījumus, pēc tam salīdziniet mehānisko piemērotību, produkta pieņemšanu un ekspluatācijas izmaksas kā atsevišķus lēmumus.