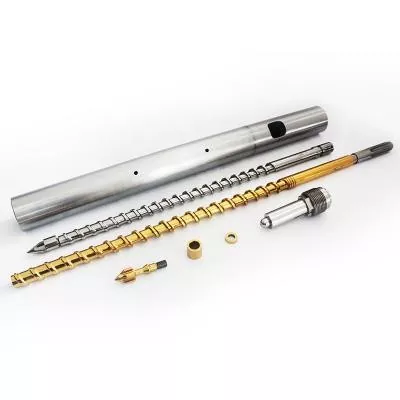
Skrūves uzgalis ir pietiekami mazs, lai to uzskatītu par rezerves daļu, tomēr pietiekami precīzs, lai izlemtu, vai katrs šāviens sākas ar tādu pašu kausējuma daudzumu. Iegādājieties to kā saskaņotu plūsmas un blīvējuma komplektu, nevis kā vītņotu metāla punktu.


Ātra atbilde
Izvēlieties iesmidzināšanas lējuma skrūves galu pēc četrām lietām: pretvārsta konstrukcijas, precīzas skrūves un cilindra saskarnes, apstrādātajiem sveķiem un pildvielas un esošā mezgla nodiluma rakstura. Ar mašīnas modeli vien nepietiek, ja var pastāvēt versijas, iepriekš veikts remonts vai nestandarta skrūves.
Lai veiktu nomaiņas pasūtījumu, nosūtiet oriģinālo rasējumu, ja tas ir pieejams, pēc tam pārbaudiet vītni, plecu, uzgaļa garumu, gredzena gājienu, sēdekli, ārējo diametru un kausējuma ejas, salīdzinot ar faktisko mašīnu. Labs citāts sākas ar ģeometriju. Materiālu un virsmas apstrāde ir nākamais.
Skrūves uzgalis kontrolē plūsmu abos virzienos
Skrūves atgriešanas laikā pretvārsts atveras un ļauj izkausētam polimēram iet uz skrūves priekšpusi. Injekcijas sākumā tas aizveras, lai skrūves kustība un spiediens iedarbotos uz šāvienu, nevis stumtu kausējumu atpakaļ gar skrūvi.
Tāpēc skrūves uzgalis, pārbaudes gredzens un sēdeklis pieder procesam, ne tikai apkopei.ENGEL pretvārsta apmācībaapraksta tos pašus divus darbības stāvokļus un saista aizvēršanas darbību tieši ar injekcijas atkārtojamību.
Mūsu rūpnīcas skats:visdārgākā skrūvju uzgaļu kļūda reti ir atšķirība starp divām materiāla kategorijām. Tā ir daļa, kas vītņojas uz skrūves, bet nepārvietojas, nenoblīvē vai neizlīdzina pareizi. Veiksmīgs atbilstības tests ir vērtīgāks nekā garš pārdošanas īpašības vārdu saraksts.
Izvēlieties montāžu ap formēšanas pienākumu
Pareizai konstrukcijai ir jāatveras brīvi atgūšanas laikā, paredzami jāaizveras injekcijas laikā un jāizvairās no pārmērīgiem kausēšanas ceļa ierobežojumiem. Tam arī jāiztur sveķu abrazīvā, līmējošā un korozīvā slodze, nesabojājot savienojuma virsmas.
| Pirkšanas jautājums | Kāpēc tas maina skrūves galu | Ko nosūtīt piegādātājam |
|---|---|---|
| Kādi sveķi tiek formēti? | Viskozitāte, eļļošana, degradācijas jutība un izturība pret koroziju ietekmē plūsmas kanālus, materiālu un virsmas apstrādi. | Precīza sveķu pakāpe, krāsu sistēma, liesmas slāpētājs un normāls apstrādes diapazons. |
| Vai sveķi ir pastiprināti vai pildīti? | Stikla šķiedra, minerālu pildviela un reģenerētais piesārņojums var paātrināt abrazīvo nodilumu pie gredzena, sēdekļa un kausējuma ejām. | Pildvielas veids, svara procents un vai tas mainās atkarībā no produkta. |
| Cik precīzam jābūt šāvienam? | Plānas sienas, vairāku dobumu un blīvas daļas rada nelielas izmaiņas vārsta aizvēršanā un noplūdē. | Daļas svars, dobumu skaits, šāviena svara pielaide un jaunākie tendenču dati. |
| Kāds ir pašreizējais vārstu stils? | Bīdāmajiem gredzeniem, lodīšu čekiem un citiem dizainiem ir atšķirīgas plūsmas zonas, pārvietošanās un aizvēršanās. | Oriģinālās daļas numurs, zīmējums, fotogrāfijas un pilnībā noņemtā montāža. |
| Vai skrūve ir iepriekš nomainīta? | Iekārtas modelis var vairs neatpazīt uzstādīto vītni, uzgaļa garumu vai sēdekļa ģeometriju. | Pašreizējā skrūvju rasējums un tiešie mērījumi, ne tikai mašīnas datu plāksnīte. |
| Kāpēc daļa tiek nomainīta? | Pārlauzta vītne, erodēts plūsmas ceļš un noplūdis gredzens nenorāda uz to pašu korektīvo darbību. | Nodiluma fotogrāfijas, procesa simptomi, apkopes vēsture un neizdevušies izmēri. |
Nanhaiya piedāvā standarta un pielāgotus diegu modeļus, kā arī apgrieztās plūsmas uzgaļu iespējas īpašiem polimēriem. Izvēlēto daļu var saskaņot ariesmidzināšanas formēšanas skrūvevai piegādāta kā daļa no plašākasiesmidzināšanas un ekstrūzijas rezerves daļu klāsts.


Pirms bloka noņemšanas izlasiet procesa signālus
Mainīgs spilvens, dreifējošs šāviena svars vai slikta pārvietošanas atkārtojamība var norādīt uz vārsta noplūdi, taču neviens no tiem nepierāda to vien. Sveķu maiņa, padeves nestabilitāte, temperatūras kontrole, mucas nodilums, gaiss kausējumā, spiediena iestatījumi un pelējuma apstākļi var radīt līdzīgus simptomus.
ENGEL iesaka pārbaudīt pretvārstu, skrūvi un plastificēšanas mucukad kausējuma spilvens svārstās. Tie paši traucējummeklēšanas norādījumi savieno spilvena un šāviena svara izmaiņas ar procesa iestatījumiem un komponentu nodilumu.
| Novērots signāls | Iespējamais skrūvju uzgaļu savienojums | Pirms pasūtīšanas pārbaudiet |
|---|---|---|
| Spilvena pozīcija atšķiras atkarībā no šāviena | Gredzens var aizvērties citā vietā vai izplūst pēc nosēšanās. | Trenējiet faktisko pozīciju, spiedienu un šāviena svaru stabilā procesā. |
| Daļas svars mainās, kamēr iestatījumi paliek nemainīgi | Atpakaļplūsma var samazināt efektīvo tilpumu, kas tiek piegādāts veidnei. | Izslēdziet barību, temperatūru, materiālu un pelējuma dobuma cēloņus. |
| Īsi kadri parādās ar pārtraukumiem | Vārsts var nenoblīvēt atkārtoti, īpaši pēc atkopšanas izmaiņām. | Salīdziniet pārneses reakciju un veiciet mašīnas ražotāja apstiprināto vārsta pārbaudi. |
| Atgūšana kļūst ierobežota | Bojāts gredzens, nogulsnes vai mazizmēra plūsmas ceļš var pretoties kausējuma plūsmai uz priekšu. | Pārbaudiet, vai nav brīvas pārvietošanās, nogulsnes, izsitumu un caurbraukšanas šķēršļu. |
| Melni plankumi seko materiāla izmaiņām | Mirušie punkti vai bojātas virsmas var aizturēt un atbrīvot noārdīto polimēru. | Pārbaudiet visu kušanas ceļu, sprauslu, skrūves priekšpusi un tīrīšanas procedūru. |
| Metālisks troksnis vai gredzena lēkme | Var būt nobrāzumi, deformācijas, novirzes vai svešķermeņi. | Apstājieties un pārbaudiet saskaņā ar mašīnas izgatavotāja drošās apkopes procedūru. |
Kad mezgls ir noņemts, pārbaudiet kontrolgredzena ārējo diametru, abas gala virsmas, sēdekļa virsmu, uzgaļa korpusu, kausējuma ejas un vītni. AnARBURG tehniskais rakstsapzīmē nodilumu, adhēziju un koroziju kā nodiluma mehānismus un parāda, ka gredzena diametra, gala virsmas un blīvējuma ligzdas nodilums var mainīt gredzena gājienu un spilvena stabilitāti.
Neveiciet pārbaudes gredzena diagnostiku, pievienojot turēšanas spiedienu, līdz daļa piepildās.Iestatījuma maiņa var paslēpt noplūdi, to neizlabojot. Iegūstiet stabilu bāzes līniju, ievērojiet iekārtas izgatavotāja apstiprināto pārbaudes metodi un pārbaudiet aparatūru pirms nomaiņas specifikācijas maiņas.
Nomainiet vienu daļu tikai tad, kad savienotās daļas joprojām ir labas
Kontrolgredzenu var nomainīt pats, ja tā savienojuma gals un ligzda paliek apstiprinātajos izmēros, blīvējuma virsmas ir stabilas un jaunais gredzens var brīvi kustēties visā tā gājienā. Šis remonts ir lētāks, taču tikai tad, ja to atbalsta pārbaude.
Nomainiet saskaņoto galu, gredzenu un sēdekli, ja vairākās virsmās ir nodilums, gredzens ir satvēris vai saslimis pret citu sastāvdaļu, vecās detaļas ir sajauktas dažādās mašīnās vai nav saglabājušies uzticami oriģinālie izmēri. Apvienojot vienu jaunu blīvējuma daļu ar divām nolietotām savienojošām daļām, var izveidoties jauns noplūdes ceļš.
Mūsu rūpnīcas skats:nolietots paraugs ir pierādījums, nevis meistarzīmējums. Ja precīzi nokopējam erodētu sēdekli, saīsinātu gredzenu vai bojātu vītni, jaunā daļa var reproducēt veco problēmu ar tīrāku virsmu. Mēs rekonstruējam iecerētās attiecības no zīmējuma, savienojuma komponentiem un nenolietotiem atskaites punktiem.


Nanhaiya injekcijas formēšanas skrūvju uzgaļa dati
TheNanhaiya iesmidzināšanas formas skrūves uzgalisir veidota kā saskarne starp skrūvi un sprauslas puses kausēšanas ceļu. Tas ir pieejams dažādiem skrūvju diametriem un iesmidzināšanas mašīnu zīmoliem, ar pielāgotām vītnēm un detaļu ģeometriju nomaiņas darbiem.
| Specifikācija | Nanhaiya produkta dati | Iepirkšanās atbilstība |
|---|---|---|
| Pamata materiāls | D2 | Ierakstiet faktisko materiālu piedāvājuma un pārbaudes dokumentos. |
| Cietība | HRC45-62 | Izvēlētajai vērtībai jāatbilst termiskajai apstrādei, nodilumizturībai un pārošanās materiāliem. |
| Taisnīgums | 0,02 mm/m | Skrūves priekšējā saskarnē ir svarīga ģeometrija un izlīdzināšana. |
| Bruņota seja | Bimetāla | Nodrošina nodilumizturīgu iespēju atklātām darba virsmām. |
| Stikla šķiedras konfigurācijas | 30% / 60% | Piedāvājumā norādiet faktisko stikla šķiedras procentuālo daudzumu un sveķu pakāpi. |
| Daļas svars | 1 kg | Produkta lapas atsauces vērtība; gala svars atbilst apstiprinātajai ģeometrijai. |
| Ražošanas ceļš | CNC apstrāde, termiskā apstrāde un precīza pulēšana | Šīs darbības kontrolē formu, virsmas stāvokli un gatavo piemērotību. |
| Standarta lietojumprogrammas | PE, PP, ABS un PVC termoplastiskā liešana | Nosūtiet arī piedevas, krāsvielas, pārstrādāto saturu un pildvielu datus. |
Nanhaiya ražo arī visu plastifikācijas vienībumutantu iesmidzināšanas formēšanas skrūves, pakāpeniskas iesmidzināšanas formēšanas skrūvesun atbilstošas rezerves mucas. Blakus esošaisinjekcijas sprauslavar pārskatīt vienlaikus, ja noplūdes, izlīdzināšanas vai kušanas plūsmas problēmas pārsniedz skrūves galu.
Izmēri, kas nosaka, vai daļa derēs
Mašīnas ražotājs un modelis var sašaurināt meklēšanu, taču tas nevar aizstāt zīmējumu. Modeļu saimes var izmantot vairākus iesmidzināšanas bloku izmērus, un iekārtai jau var būt rezerves skrūve, kas atšķiras no tās sākotnējās konstrukcijas.
- Identificējiet uzstādīto skrūvi.Ierakstiet mašīnas izgatavotāju, modeli, iesmidzināšanas vienības apzīmējumu, skrūves diametru, sērijas informāciju un visas iepriekšējās skrūvju nomaiņas.
- Pilnībā definējiet pavedienu.Iekļaujiet galveno un mazāko diametru, soli, vītnes virzienu, vītnes garumu, sākuma stāvokli, reljefu un plecu atrašanās vietu.
- Izmēriet aksiālo kaudzi.Reģistrējiet kopējo uzgaļa garumu, gredzena garumu, sēdekļa garumu, gredzena gājienu un katru plecu, kas kontrolē aizvēršanas pozīciju.
- Izmēriet radiālās saskarnes.Reģistrējiet uzgaļa korpusa diametru, gredzena ārējo un iekšējo diametru, sēdekļa diametrus, stobra urbuma atsauci un nepieciešamo darba attālumu.
- Kartē kušanas ceļu.Rādīt flautu skaitu, ejas platumu, ejas dziļumu, priekšgala profilu un jebkuru rādiusu, kas ietekmē plūsmu vai tīrīšanu.
- Atzīmējiet blīvējuma un nodiluma virsmas.Identificējiet, kuras virsmas saskaras aizvēršanas laikā un kuri izmēri tiek mērīti no nenolietotām norādēm.
Neslēpiet nenoteiktību pielaides iekšienē.Ja vecā virsma ir nolietota, marķējiet izmērīto vērtību kā faktisko nodiluma izmēru. Saglabājiet piedāvāto gatavo izmēru atsevišķi. Šī atšķirība ļauj inženieriem labot daļu, nevis apstiprināt precīzu bojājuma kopiju.
Pārbaudiet nomaiņu, pirms tā nonāk ražošanā
Ienākošajā pārbaudē ir jāpārbauda identitāte, izmēri un kustība, pirms mezgls tiek pakļauts karstumam un spiedienam. Saglabājiet apstiprināto rasējumu, materiālu uzskaiti un pārbaudes rezultātu ar vienu un to pašu daļas numuru.
- Daļas numurs un rasējuma pārskatīšana atbilst pirkuma pasūtījumam
- Materiālu un termiskās apstrādes ieraksti atbilst piedāvājumam
- Kritiskie diametri un aksiālie garumi ir zīmēšanas pielaides robežās
- Vītņu mērinstrumenti vai savienojuma pārbaudes apstiprina savienojumu
- Pārbaudes gredzens pārvietojas brīvi bez redzamas šūpošanās vai krampjiem
- Gredzens un sēdeklis saskaras ar paredzētajām blīvējuma virsmām
- Kausēšanas ejas ir tīras, gludas un bez šķembām
- Uz pulētajām virsmām nav redzami apstrādes bojājumi vai pārklājuma defekti
- Montāžas virziens un detaļu secība ir dokumentēti
- Sākotnējais šāviena svars un spilvens tiek reģistrēti pēc uzstādīšanas
Pēc instalēšanas izmantojiet apstiprinātu palaišanas procedūru un salīdziniet procesu ar saglabāto bāzes līniju. Jauns uzgalis var mainīt atkopšanu, dekompresijas reakciju vai vārsta aizvēršanās darbību, tāpēc neuzņemieties, ka visiem vecajiem iestatījumiem ir jāpaliek neskartiem.
Kas rūpnīcai jākontrolē
Skrūvju uzgaļu kvalitāti nodrošina detaļu savstarpējās attiecības. Vītnes koncentriskumam, plecu pozīcijai, gredzena gājienam, blīvējuma virsmas ģeometrijai, plūsmas ceļa apdarei un termiskās apstrādes stāvoklim ir jādarbojas kopā. Viens iespaidīgs cietības skaitlis nevar kompensēt nepareizu kaudzes garumu vai raupju blīvējuma virsmu.
Nanhaiya'sražošanas iekārtasietver CNC zāģus ar padeves kļūdu 0,1 mm vai mazāku, CNC virpas sagatavēm līdz 6 m un urbšanas un frēzēšanas iekārtas ar 0,02 mm pozicionēšanas precizitāti. Piecu asu apstrādi izmanto neregulāriem lidojumiem un īpašām atloku konstrukcijām.

Pircējiem praktisks jautājums nav par to, vai piegādātājam pieder darbgaldi. Jautājiet, kā tiek pārskatīts zīmējums, kādi izmēri tiek pārbaudīti, kā tiek izsekota materiāla un termiskā apstrāde un kā tiek pārbaudīta gatavā gredzena kustība. Nanhaiya nodrošina pirmspārdošanas zīmējumu pārskatīšanu un tehnisko atbalstu, izmantojot savuservisa komanda.
RFQ kontrolsaraksts rezerves skrūvju uzgalim
Sūtiet vienu skaidru pakotni, nevis daļēju ziņojumu sēriju. Tālāk sniegtā informācija ļauj piegādātājam izlemt, vai darbs ir standarta nomaiņa, reversās inženierijas sastāvdaļa vai pārprojektēšana.
- Mašīnas ražotājs, modelis, sērijas numurs un iesmidzināšanas vienības izmērs
- Uzstādīts skrūves diametrs un skrūves rasējums
- Oriģinālais skrūvju uzgaļa daļas numurs un rasējuma pārskatīšana
- Pabeigt veco montāžu ar kārtībā turētām detaļām
- Fotogrāfijas no priekšpuses, sāniem, vītnes un blīvējuma virsmām
- Vītnes, plecu, gredzena, sēdekļa un ejas izmēri
- Sveķu pakāpe, pildvielas veids un pildvielas procentuālais daudzums
- Krāsviela, pārstrādāts saturs un kodīgas piedevas
- Normāla kušanas temperatūra un šāviena izmērs
- Daļas svars, dobumu skaits un pieņemtās variācijas
- Spilvens, pārvietošana un atjaunošanas tendence pirms noņemšanas
- Novērotais nodilums, atteices režīms un nepieciešamais daudzums
Ja zīmējuma trūkst, atzīmējiet katru izmērīto virsmu un nofotografējiet mērījumu iestatījumus. Nenosūtiet vienu ārējo diametru un nelūdziet rūpnīcai no tā secināt vītni, sēdekli un ceļu.
Bieži uzdotie jautājumi
Ko dara iesmidzināšanas formēšanas skrūves uzgalis?
Skrūves uzgaļa komplektam ir pretvārsts. Tas atveras skrūves atgūšanas laikā, lai kausējums varētu pārvietoties skrūves priekšā, pēc tam aizveras injekcijas laikā, lai ierobežotu atpakaļplūsmu un pārnestu spiedienu veidnē.
Kādas ir nodiluša kontrolgredzena vai skrūvju uzgaļa pazīmes?
Parastie procesa signāli ietver mainīgu kausējuma spilvenu, nekonsekventu šāviena svaru, sliktu spiediena atkārtojamību, īsus šāvienus pēc citu iemeslu izslēgšanas un ilgāku vai mazāk stabilu pārraides reakciju. Apstipriniet nodilumu, veicot kontrolētu noplūdes pārbaudi un izmēru pārbaudi.
Vai varu pasūtīt rezerves skrūves uzgali tikai pēc mašīnas modeļa?
Iekārtas izgatavotājs un modelis ir noderīgi sākumpunkti, taču uzticamā nomaiņas pasūtījumā jāiekļauj arī skrūves diametrs, vītnes un plecu izmēri, uzgaļa garums, pārbaudes gredzena un sēdekļa izmēri, plūsmas ceļš, sveķi, pildvielas saturs, zīmējums un skaidras fotogrāfijas.
Vai man vajadzētu nomainīt tikai pārbaudes gredzenu vai visu skrūvju uzgaļu komplektu?
Nomainiet tikai nolietoto komponentu, ja savienojuma uzgalis, ligzda un vītne atbilst apstiprinātajiem izmēriem un virsmas stāvoklim. Nomainiet saskaņoto mezglu, ja vairākas blīvējuma virsmas ir nolietotas, izmēri ir neskaidri vai jauktas vecās un jaunās daļas nevar nodrošināt drošu kustību un blīvējumu.
Kādu materiālu Nanhaiya izmanto iesmidzināšanas skrūvju uzgaļiem?
Nanhaiya piedāvā D2 iesmidzināšanas skrūvju uzgaļus ar publicēto cietības diapazonu HRC45-62, 0,02 mm/m taisnumu un bimetāla bruņu virsmu. Galīgā konfigurācija ir saskaņota ar sveķiem, pildvielu, mašīnas saskarni un nodiluma līmeni.
Vai cietāks skrūves uzgalis vienmēr kalpo ilgāk?
Nē. Cietība ir tikai viena no nodiluma īpašībām. Sakausējuma ķīmija, termiskā apstrāde, izturība pret koroziju, pārošanās materiāli, virsmas apdare, izlīdzināšana, klīrenss un apstrādātie sveķi ietekmē kalpošanas laiku.
Ko man vajadzētu nosūtīt Nanhaijai, lai saņemtu skrūvju uzgaļa piedāvājumu?
Nosūtiet mašīnas izgatavotāju un modeli, skrūves diametru, sveķu un pildvielas procentuālo daudzumu, oriģinālās daļas numuru vai zīmējumu, pilnīgus savienojuma izmērus, fotoattēlus no vairākiem leņķiem, nodiluma simptomus, šāviena svara tendenci un nepieciešamo daudzumu.
Komerciāla informācija: Nanhaiya ražo iesmidzināšanas skrūvju uzgaļus un saistītos komponentus, kas ir saistīti ar šo rokasgrāmatu. Tehniskie ieteikumi ir jāpiemēro mašīnas izgatavotāja drošības procedūrām un apstiprinātajam projekta rasējumam.