Kāda ir atšķirība starp sadalošo un izkliedējošo sajaukšanu?
Domājiet par izplatību kā jautājumu par atrašanās vietu un izkliedi kā jautājumu par domēnu vai aglomerātu lielumu. Pārvietojot lielu pigmenta ķekaru citā kausējuma daļā, mainās tā atrašanās vieta. Sadalot šo puduru mazākos aglomerātos, mainās tā izkliede. Viens rezultāts nenosaka otru.
| Jautājums | Sadalošā sajaukšana | Dispersīvā sajaukšana |
|---|---|---|
| Kas būtu jāmaina? | Komponentu telpiskā vienveidība. | Aglomerāta vai dispersās fāzes izmērs. |
| Ko dara plūsma? | Sadaliet, pārorientējiet un kombinējiet materiālu. | Pieliek pietiekamu spriegumu deformācijai vai pārrāvumam. |
| Kas mums jāpārbauda? | Sastāvs vai krāsas konsekvence noteiktos paraugos. | Atlikušie aglomerāti vai fāzes morfoloģija. |
| Kas ir nepietiekams pierādījums? | Smalks daļiņu izmērs vienā izolētā paraugā. | Viendabīga izskata granulu krāsa. |
Atšķirība ir izskaidrotaNC stāvokļa paplašinājuma skrūvju funkcionalitātes rokasgrāmata. Lielākā daļa reālo elementu veicina abus procesus. Noderīgs jautājums ir par to, vai materiāls saņem nepieciešamo līdzsvaru, nevis par to, vai elements pastāvīgi ietilpst vienā kategorijā.
Iegādājoties, ierakstiet vēlamo rezultātu kā novērojamu prasību. Nosakiet, kam jākļūst viendabīgākam, kuri aglomerāti vai fāzes pazīmes ir nepieņemami un kā laboratorija par tiem ziņos. Pieprasījums pēc "labākas sajaukšanas" atstāj šos lēmumus neatrisinātus.
Šī rokasgrāmata attiecas uz vienlaikus rotējošu divu skrūvju savienošanu. Vispirms nosakiet aprīkojuma pienākumu, ja salīdzināt vienas skrūves līniju vai pretējās rotācijas PVC procesu. Mūsuvienas skrūves un divu skrūvju materiāla vadotnepievēršas šai plašākai izvēlei.
Pirms skrūves nomaiņas diagnosticējiet defektu
Aprakstiet defektu pirms nomaiņas elementa nosaukuma piešķiršanas. Mēs pieprasītu paraugus, kas saistīti ar to pašu darbības periodu kā padeves, ātruma, temperatūras un slodzes ierakstiem. Paraugs bez procesa apstākļiem apgrūtina atkārtojamas konfigurācijas problēmas nošķiršanu no īslaicīga traucējuma.
| Novērošana | Pierādījumi, ko mēs prasīsim | Pirmais lēmums |
|---|---|---|
| Krāsa mainās laika gaitā | Laika marķēti paraugi un padeves piegādes ieraksti. | Pirms ģeometrijas maiņas izpētiet dozēšanas konsekvenci. |
| Redzami plankumi | Sekcijas vai mikrogrāfi, salīdzinot ar ienākošajām sastāvdaļām. | Identificēt aglomerātus, neizkusušo materiālu, noārdīšanos vai piesārņojumu. |
| Pēc receptes maiņas sākās defekts | Iepriekšējie un pašreizējie sastāvi, barības formas un iestatījumi. | Atdaliet jaunu apstrādes uzdevumu no nolietojuma izraisītas nolietošanās. |
Ko es pārbaudu, pirms ieteiktu spēcīgāku sajaukšanu
Kad es novērtēju divu skrūvju sajaukšanas problēmu, es vispirms atdalu nevienmērīgu sastāvu no daļiņām, kas nav sadalījušās. Ar redzamiem plankumiem granulu paraugā nepietiek, lai attaisnotu spēcīgāku mīcīšanas posmu. Es lūdzu sveķu pakāpi, piedevu formu un slodzi, pašreizējo skrūvju izkārtojumu, barošanas ierakstus un paraugus, kas savākti stabilos darbības apstākļos.
Mans nākamais solis ir noskaidrot, kas patiesībā ir šie plankumi. Es pārbaudītu materiāla sadaļas un salīdzinātu defektu ar oriģinālajām sastāvdaļām. Aglomerētam pigmentam, neizkausētiem sveķiem un degradētam materiālam ir nepieciešamas dažādas reakcijas. Sajaukšanas intensitātes pievienošana pirms defekta noteikšanas var novirzīt izmeklēšanu nepareizā virzienā. Atšķirība starp sliktu kušanu un sliktu sajaukšanos ir arī galvenais brīdinājumsDžima Franklanda vienas skrūves maisīšanas norādījumi.
Skrūvju pārskatā es ņemu vērā diska platumu, bloka garumu, pakāpju leņķi un pārvietošanas virzienu. Pārbaudu arī apkārtējos elementus, padeves vietas un izmērītos attālumus. Mīcīšanas bloku nevar pareizi novērtēt tikai no tā leņķa. Svarīga ir tā pozīcija procesā un tajā ienākošie materiālie apstākļi.
Pirms ieteikšu veikt izmaiņas, es noteikšu bāzes līniju caurlaidspējai, faktiskajai kušanas temperatūrai, piedziņas slodzei un attiecīgajiem kvalitātes mērījumiem. Pēc tam es salīdzinātu vienu pamatotu konfigurācijas maiņu pēc tam, kad process ir stabilizējies, saglabājot formulēšanas un paraugu ņemšanas metodes konsekvenci. Ja barošana ir nestabila vai esošie komponenti ir nodiluši, es atrisinātu šīs problēmas, pirms izmantoju jaunu sajaukšanas sadaļu, lai kompensētu.
Mans pieņemšanas kritērijs ir saskaņotā produkta specifikācija. Konfigurācija, kas noņem redzamus aglomerātus, bet bojā nepieciešamo šķiedru morfoloģiju vai pārsniedz darbības robežas, nav pieņemams uzlabojums. Es saglabātu konfigurāciju, kas nodrošina nepieciešamo sajaukšanas kvalitāti līnijas termiskajās un mehāniskajās robežās, nevis turpinātu pievienot ierobežojumus tikai tāpēc, ka iekārta to iztur.
Kā divu skrūvju ekstrūderi rada sajaukšanos
Plūsmas pārkārtošana un vietējais stress veic dažādus darbus
Sadalošā darbība rodas no atkārtotas materiāla sadalīšanas, stiepšanas un pārkārtošanas. Izkliedējošai darbībai ir nepieciešami spriegumi, kas ir pietiekami, lai deformētu izkliedētu fāzi vai pārvarētu pretestību aglomerātā. Bīdes un ekstensīvā plūsma apraksta deformācijas mehānismus; tie nav atsevišķi kvalitātes mērķi, kas aizstāj izplatīšanu un izkliedi.
Čārlija Mārtiņadivu skrūvju nepārtrauktas sajaukšanas tehniskais apskatsapraksta skrūvju elementu, aizpildīto apstrādes reģionu un transportēšanas sekciju mijiedarbību. Šeit ir noderīga diskusija par aprīkojumu; farmaceitiskās formulas nosacījumus šajā pārskatā nevajadzētu pārnest uz rūpnieciskās plastmasas recepti.
Ātrums ir ievade, nevis pieņemšanas rezultāts
Vietējai bīdes plūsmas interpretācijai spriegums ir atkarīgs no materiāla viskozitātes attiecīgajā temperatūrā un deformācijas ātruma. Apgr./min skaitlis vien nedefinē šos nosacījumus, jodaļiņu izsekošanas salīdzinājums zemākilustrē. Salīdziniet ierosinātās ātruma izmaiņas ar faktisko kušanas temperatūru, padeves ātrumu un kvalitātes rezultātiem, nevis izmantojiet ātrumu kā dispersijas mērījuma aizstājēju.
Skatieties tālāk par vidējo uzturēšanās laiku
Uzturēšanās laika sadalījums apraksta, cik ilgi dažādas materiāla daļas paliek procesā. Lai iegūtu pārskatu, jautājiet, kur marķieris nonāk, kur tas tiek atklāts un kādi darbības nosacījumi ir piemērojami. Ar vidējo vērtību bez šīs informācijas nepietiek, lai salīdzinātu divus izkārtojumus.
Mūsu ieteiktais izmēģinājuma ieraksts atdala ievadi no rezultātiem. Ierakstīt iestatījumus un materiālu piegādi kā ievadi; reģistrē gatavā materiāla konsistenci un morfoloģiju kā rezultātus. Saglabājiet temperatūru un slodzi kā darbības ierobežojumus. Šī struktūra neļauj izmēģinājuma ziņojumā nosaukt lielāku enerģijas patēriņu par kvalitātes uzlabošanu, pirms produkts ir novērtēts.
Ekstrūdera skrūvju elementi un to sajaukšanas funkcijas
Elementu saime ir noderīga sākuma etiķete, nevis pilnīga veiktspējas specifikācija.NC valsts elementu rokasgrāmataizšķir transportēšanas, reversa, mīcīšanas un zobaino elementus un paskaidro, ka nomenklatūra dažādiem ražotājiem atšķiras. Mēs izmantotu faktisko rasējumu un ģeometriju, nevis pārsūtītu cita piegādātāja kodu uz citātu.
| Elementu ģimene | Pārskatāmā loma | Ko mēs lūgtu |
|---|---|---|
| Pārvadāšana | Transporta un vietējie uzpildes nosacījumi. | Svins, garums, rocība un blakus ierobežojumi. |
| Mīcīšanas bloks | Deformācija, sajaukšana un pārvietošana vai ierobežošana. | Diska platums, skaits, kopējais garums, pakāpju un transportēšanas virziens. |
| Zobu vai specializēts mikseris | Plūsmas pārkārtošana un no ģeometrijas atkarīga sprieguma iedarbība. | Pilns profils, darba pozīcija un pierādījumi paredzētajam uzdevumam. |
Nedomājiet, ka transportējošie elementi neveicina sajaukšanos vai ka katrs zobains elements ir tikai sadalošs. Pareizais salīdzinājums ir starp definētām ģeometrijām noteiktos apstākļos. Pirms nomaiņas elastības apspriešanas noskaidrojiet, vai zīmējumā ir aprakstīts segmentēts mezgls vai viengabala skrūve.
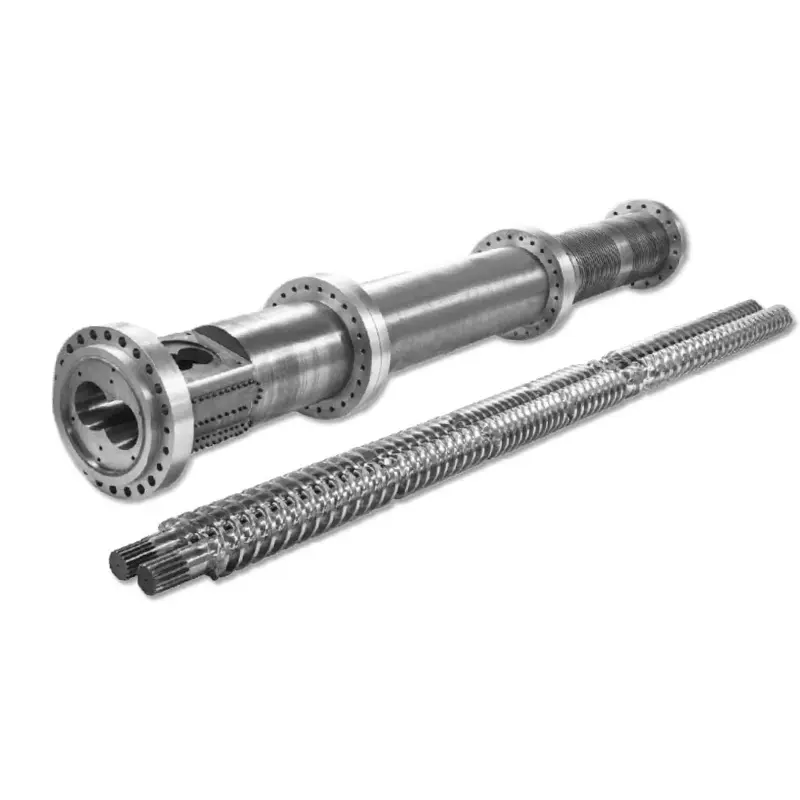
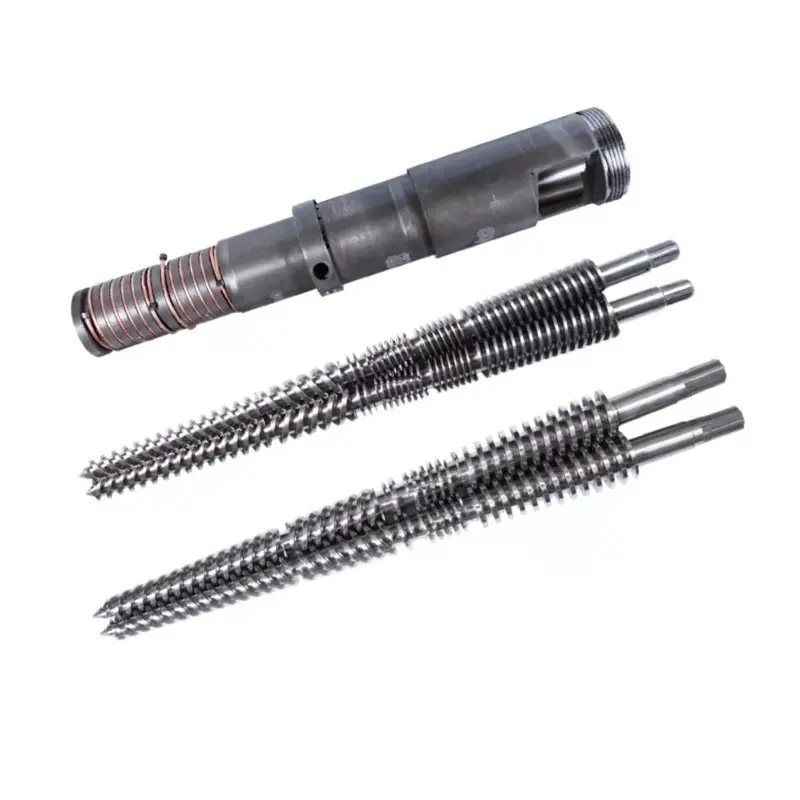
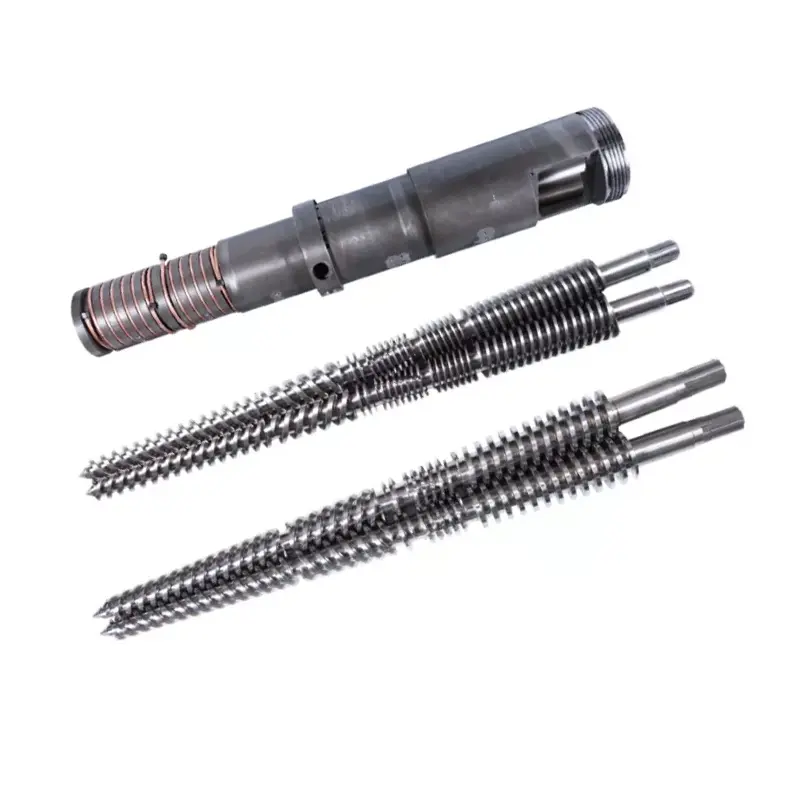
Mūsuparalēli rotējoša dubultskrūves mucaprodukta lapā ir norādītas vienvirziena rotācijas, sajaukšanas un salikšanas lietojumprogrammas. Šie dati nosaka attiecīgo aprīkojuma kategoriju. Lai veiktu pasūtījumu, apstiprinātajā konfigurācijā joprojām ir jāidentificē atsevišķas darba sadaļas un savienojuma saskarnes.


Skrūvju konstrukcijas funkcijas, kas kontrolē sajaukšanos, siltumu un nodilumu
Atsevišķs diska platums, disku skaits un bloka garums
Tie ir saistīti izmēri, taču tie nav savstarpēji aizvietojami apraksti. Kenets Raselsdivu skrūvju sajaukšanas analīzeizskaidro pazīstamo tendenci platākiem diskiem dot priekšroku izkliedējošai darbībai un šaurākiem diskiem, lai veicinātu sadalīšanu un pārdali. Tas arī uzsver ierobežojuma, iepildīšanas un kušanas temperatūras ietekmi.
Šī tendence nav universāls iepirkšanās noteikums. Ja salīdzinājums maina diska platumu, bloka garumu un transportēšanas izturēšanos kopā, rezultātu nevar attiecināt tikai uz platumu. Jautājiet, kurš mainīgais ir mainījies un kurš kvalitātes mērījums uzlabojās.
Izlasiet pakāpju leņķi ar padeves virzienu un aizpildiet
Neitrālam mīcīšanas blokam nav raksturīgas uz priekšu sūknēšanas darbības; materiāls joprojām var iziet cauri apkārtējā procesa ietekmē. Reversie elementi iebilst pret transportēšanu uz priekšu. To lietderība ir atkarīga no paredzētā pildījuma un spiediena apstākļiem. Ne "neitrāls", ne "reverss" nav automātiska instrukcija, lai uzlabotu katru maisīšanas sadaļu.
| Ierosinātās izmaiņas | Nepieciešams salīdzināšanas ieraksts | Iemesls tiesas procesa noraidīšanai |
|---|---|---|
| Dažāda mīcīšanas ģeometrija | Izmēri, elementu secība, kvalitatīvi dati un stabila caurlaidspēja. | Mērķa defekts saglabājas vai nepieciešamais īpašums pasliktinās. |
| Lielāks ierobežojums | Faktiskā kausējuma temperatūra, spiediens, piedziņas slodze un padeves/ventilācijas darbība. | Ir pārsniegts mašīnas vai materiāla ierobežojums. |
| Atjaunotas darba atstarpes | Atbilstoši skrūvju/stobra mērījumi nosauktajās pozīcijās. | Montāža neatbilst apstiprinātajām piemērotības vai atstarpes prasībām. |
Izturība sākas ar faktisko pienākumu
Mēs publicējam 38CrMoAlA un nitrēšanas dziļuma diapazonu no 0,50 līdz 0,70 mm uzparalēli rotējoša produkta specifikācija. Tie ir materiālu un apstrādes dati, nevis sajaukšanas kvalitātes novērtējums vai kalpošanas laika garantija. Tie nenosaka gaitas klīrensu.
Abrazīvam sastāvam pirms virsmas sistēmas izvēles mēs pieprasām pildvielas identitāti, slodzes un nodiluma karti. Ģeometrijas pārbaude un aizsardzība pret nodilumu ir atsevišķi lēmumi. Cietāka virsma nevar pierādīt, ka nepiemērots sajaukšanas profils ir pareizs. Mūsuparalēla divu skrūvju atstarpe un nodiluma vadotneskaidro saskaņoto pārbaudes ierakstu.
Pārbaudiet sastāvdaļas tikai saskaņā ar iekārtas apstiprinātajām izolācijas, dzesēšanas un apstrādes procedūrām. Nesamaziniet atstarpi vai nemainiet komplektu ārpus mašīnas ražotāja apstiprinātajām robežām, lai panāktu lielāku sajaukšanu.
Kā sakārtot divu skrūvju profilu sajaukšanai
Pirms sajaukšanas bloka izvēles pārskatiet apstrādes uzdevumu secību. Mārtiņanepārtrauktas sajaukšanas pārskatsapraksta dozētu padevi, transportēšanu, kausēšanu, piepildītos sajaukšanas reģionus un izvadīšanu. Profilam ir jānodrošina šīs funkcijas kopā. Atsevišķa elementa ieteikumā nav norādīti tā ieplūdes nosacījumi un pakārtotā spiediena pienākums.
Definējiet, kas sasniedz katru sajaukšanas sadaļu
Ierosinātajām izmaiņām norādiet, vai sastāvdaļa nonāk granulu, pulvera, šķidruma vai koncentrāta veidā, un norādiet tās padeves vietu. Mēs jautāsim, kādi kausēšanas vai mitrināšanas nosacījumi ir nepieciešami pirms paredzētā izkliedēšanas uzdevuma. Sajaukšanas salīdzinājums nedrīkst slēpt izmaiņas tajā, kā sastāvdaļa nonāk procesā.
Saglabājiet barošanu, ierobežošanu un ventilāciju savienotu
Pirms ierobežojoša elementa pievienošanas palūdziet procesa izstrādātājam pārbaudīt spiediena un uzpildes prasības ap sānu padevējiem un ventilācijas atverēm. Mēs neapstiprināsim izmaiņas tikai sajaukšanai paredzētajā skicē, kurā šīs saskarnes ir izlaistas. Pierakstiet pieņemamo uzvedību katrā atvērumā kā daļu no izmēģinājuma instrukcijas.
Nosakiet, kur tiek mērīta materiāla temperatūra un kur ņemts kvalitātes paraugs. Pretējā gadījumā karstāku rādījumu citā vietā var sajaukt ar temperatūras paaugstināšanos, ko izraisa jaunais elements. Saglabājiet mērījumu vietas fiksētas, ja mērķis ir tiešs salīdzinājums.
Saskaņojiet sajaukšanas līdzsvaru ar formulu
Norādiet sastāvdaļu, kad tā nonāk ekstrūderī. Iepriekš izkliedēts krāsas koncentrāts un aglomerējošs neapstrādāts pigments nepilda vienu un to pašu uzdevumu. Mēs pieprasīsim piegādātāja būtisko informāciju un izskatīsim ienākošo veidlapu, pirms izlemjam, vai galvenā vajadzība ir pārdale, deaglomerācija vai abi.
| Materiāla īss apraksts | Jautājums, uz kuru jāatbild | Pierādījumi, kas jāiekļauj pieņemšanā |
|---|---|---|
| Iepriekš izkliedēta krāsu galvenā maisījums | Vai dozēšana un sadale ir konsekventa un vai ir atlikuši aglomerāti? | Laika/pozīcijas paraugu ņemšana, krāsu konsistence un piemērojamā dispersijas novērtējums. |
| Aglomerējošs pigments vai minerālu pildviela | Vai sastāvdaļa ir samitrināta un ir palikuši nepieņemami aglomerāti? | Noteikti aglomerāta mērījumi un nepieciešamās produkta īpašības. |
| Stikla šķiedras savienojums | Vai maisījums atbilst viendabīguma un saglabātās šķiedras prasībām? | Šķiedru morfoloģija un noteiktās mehāniskās īpašības. |
| Polimēru maisījums vai karstumjutīgs savienojums | Kādas fāzes morfoloģijas un temperatūras/laika ierobežojumus piemēro? | Morfoloģija, noārdīšanās rādītāji un attiecīgie gatavā produkta testi. |
Raselajaukta diskusijaizmanto kohēzīvu ogli kā materiāla piemēru, kam nepieciešama dispersija, un kontrastē intensīvas sadaļas ar maigāku šķiedru apstrādi. Tas atbalsta konkrētam materiālam raksturīgu instrukciju, nevis noteikumu, ka katram aizpildītajam materiālam ir nepieciešama visstingrākā konfigurācija.
Nenorādiet vienu profilu katram granulēšanas pienākumam
Mūsugranulācijas paralēla dvīņu skrūvelapā ir norādīta termoplastisko granulu ražošana, tostarp PE un PP, un tiek atbalstīti neapstrādāti un pārstrādāti materiāli ar konfigurācijas pielāgošanu. Lai saņemtu piedāvājumu, šīs plašās kategorijas ir jāsašaurina līdz faktiskajai kategorijai, piedevu slodzei, barības formai un vajadzīgajam produktam.
Pirms piedēvēt skrūvei jaunu defektu, mēs jautāsim, vai pārstrādātā barība ir mainījusi sastāvu vai piesārņojuma līmeni. Tāpat mēs nepieņemsim tikai krāsu pārbaudi ar šķiedru pastiprinātai kategorijai, kuras iegādes specifikācijā ir iekļauta mehāniskā veiktspēja. Pieņemšanas pārbaudē jāveic piedevas klātbūtnes iemesls.
Kā pārbaudīt sajaukšanas kvalitāti, nevis minēt
Kāpēc es salīdzinu stresa iedarbību, nevis tikai skrūves ātrumu
Es izmantotu Jana Filipa Oldemeiera un Volkera Šopnera pētījumu kā noderīgu sākumpunktu, salīdzinot sajaukšanas konfigurācijas. Viņu pētījumos tika pārbaudīti skrūvju elementi, izmantojot trīsdimensiju plūsmas simulāciju un daļiņu izsekošanu, nevis pieņemot, ka katrai daļiņai ir vienādi sajaukšanas apstākļi.
ZSK25 ģeometrijai ar PP FPH50 pētnieki noteica kušanas temperatūru 220 ° C un caurlaidspēju 20 kg / h. Zobainā sajaukšanas elementa ātruma palielināšana no 200 līdz 400 apgr./min palielināja kāpurķēžu daļiņu maksimālo bīdes spriegumu vidējo vērtību no aptuveni 37 900 līdz 54 400 Pa. Mīcīšanas blokam KB24 tādos pašos apstākļos atbilstošās vērtības palielinājās no aptuveni 27 900 līdz 0 Pa.
Tie bija simulēti stresa rezultāti, nevis izmērīti gatavo savienojumu kvalitātes uzlabojumi. Autori arī norādīja, ka eksperimentālā validācija joprojām tiek gaidīta.Izlasiet sākotnējo pētījumu.
Mans inženiertehniskais secinājums ir tāds, ka ātrums vien ir nepilnīga specifikācija. Pirms ieteikt kādu no elementiem ražošanai, man būtu jāpieprasa pierādījumi, ka tā sprieguma iedarbība novērš faktisko defektu, kam seko dispersijas, kušanas temperatūras, piedziņas slodzes un produkta nepieciešamo īpašību pārbaudes.
Izvēlieties testu, kas atbilst paraugam
ISO 23900-5:2015, apstiprināts 2025. gadā, apraksta filtra spiediena vērtības testu, lai novērtētu krāsvielu dispersiju termoplastiskajos polimēros. Tā ir piemērota metode, kas jāņem vērā krāsu koncentrātiem, ko izmanto ekstrūzijai un kausējuma vērpšanai; laboratorijai jānosaka piemērojamie sagatavošanas un pārbaudes nosacījumi.
ISO 18553:2025attiecas uz daļiņu/aglomerāta izmēru un izkliedes pakāpi poliolefīna caurulēs, veidgabalos un maisījumos. Tās norādītajā darbības jomā ietilpst ogļu saturs zem 3 masas % un pigmenta saturs zem 5 %. Neizmantojiet šo darbības jomu automātiski ļoti koncentrētai galvenajai maisījumam vai katrai pildīšanas sistēmai.
Atdaliet kvalitātes ierakstu no darbības ieraksta
Izplatīšanai definējiet, kur un kad tiek ņemti paraugi un kāds konsekvences mērījums ir piemērots. Izkliedēšanai definējiet parauga sagatavošanu un attiecīgo aglomerāta vai morfoloģijas novērtējumu. Pirms izmēģinājuma saskaņojiet pieņemšanas kritērijus ar produkta specifikāciju un laboratoriju, nevis izvēlieties izturēšanas slieksni pēc rezultāta redzēšanas.
Enerģijas salīdzināšanai norādiet, vai ziņotā vērtība ir piedziņas ievade, aptuvenā vārpstas jauda vai plašāks līnijas mērījums, un norādiet masas plūsmas bāzi. Nesalīdziniet atšķirībā no "MVU" skaitļiem vai neuzskatiet vienu vidējo enerģijas rādītāju kā vietējās stresa iedarbības pierādījumu. Mēs reģistrētu enerģiju un slodzi līdzās kvalitātei, nevis aizstātu ar tiem kvalitātes pārbaudes.
Mūsu ieteikums: saglabājiet atsevišķas kolonnas, lai nodrošinātu kvalitāti, stabilu pieņemto izvadi, kušanas temperatūru un mehānisko slodzi. Apstipriniet konfigurāciju tikai tad, ja tā atbilst saskaņotajām prasībām katrā attiecīgajā kolonnā.
Skrūvju konfigurācijas pārskatīšana sajaukšanas kvalitātei un izturībai
Izmantojiet kontrolētu pārskatu, nevis nesaistītu korekciju secību. Tālāk norādītā darbplūsma ir mūsu piedāvātā metode, lai sajauktu sūdzību pārvērstu konfigurācijas īsumā. Tas neļauj darboties ārpus mašīnas izgatavotāja robežām vai neaizstāj iekārtas izmaiņu kontroles un drošības procedūras.
-
Definējiet defektu un pieņemšanas mērķi
Aprakstiet defektu, izmantojot reprezentatīvus paraugus un nepieciešamo produkta specifikāciju. Pirms līnijas maiņas izlemiet, kuri sadalījuma, dispersijas un gatavās īpašības mērījumi noteiks pieņemšanu.
-
Ierakstiet salīdzināmu bāzes līniju
Reģistrējiet sastāva pārskatīšanu, sastāvdaļu formu, padeves ātrumu, skrūves ātrumu, izmērīto kausējuma temperatūru, spiedienus, piedziņas slodzi un stabilu pieņemto izvadi. Marķējiet paraugus ar vienādu darbības periodu un mērījumu vietām.
-
Pārbaudiet barošanu, kušanu un nodilumu
Pārskatiet padevēja konsistenci un identificējiet defektā esošās daļiņas. Ja ir aizdomas par nodilumu, pirms pārskatītas sajaukšanas ģeometrijas ieteikšanas veiciet atbilstošus skrūves un cilindra mērījumus saskaņā ar apstiprinātām pārbaudes procedūrām.
-
Atlasiet vienu pamatotu izmaiņu
Norādiet mehānismu, ko paredzēts novērst ar izmaiņām. Dokumentējiet elementa izmērus, virzienu, secību un ietekmētās saskarnes. Lieciet atbildīgajam procesa inženierim apstiprināt izmaiņas un to darbības ierobežojumus.
-
Salīdziniet pēc procesa stabilizēšanās
Izmantojiet saskaņoto stabilizācijas un paraugu ņemšanas procedūru. Saglabājiet formulas un testa metodes konsekvenci, pierakstiet visas nenovēršamās atšķirības un salīdziniet kvalitāti ar temperatūru, slodzi un pieņemto izvadi.
-
Pieņemiet, pārskatiet vai atgriezieties pie sākotnējā stāvokļa
Pieņemiet izmaiņas tikai tad, ja tās atbilst iepriekš noteiktajiem kvalitātes un darbības kritērijiem. Ja tas neizdodas, saglabājiet konstatējumus un izpildiet apstiprināto atgriešanas vai pārskatīšanas procedūru, nevis pievienojiet citu ierobežojumu bez jaunas hipotēzes.
Kas mums ir nepieciešams komponenta īsumam
Nosūtiet mašīnas identitāti, konfigurācijas rasējumu, nominālo skrūves diametru, centra attālumu, vārpstas vai piedziņas savienojuma informāciju un jebkuru izmērīto nodiluma karti. Iekļaujiet iepriekš minētos materiālus un darbības ierakstus. Segmentētai sistēmai identificējiet elementu secību; viengabala skrūvei norādiet darba sekcijas visā zīmējumā. Mehāniskajai piemērotībai un sajaukšanas veiktspējai ir nepieciešamas atsevišķas pieņemšanas pārbaudes.
Bieži uzdotie jautājumi
Vai sadalošā sajaukšana var sadalīt pigmenta aglomerātus?
Izkliedējošā sajaukšana galvenokārt pārdala materiālu; tas pats par sevi nenorāda, ka pieejamais spriegums ir pietiekams, lai izjauktu aglomerātu. Reāls elements var veicināt abus sajaukšanas režīmus. Pārbaudiet atlikušos aglomerātus atsevišķi no krāsas vai sastāva viendabīguma, pirms izlemjat, vai ir nepieciešama vairāk izkliedējoša iedarbība.
Vai skrūvju ātruma palielināšana vienmēr uzlabo sajaukšanu?
Nē. Ātrums ir darbības ievade, savukārt pieņemama sajaukšana ir izmērīts produkta rezultāts. Salīdziniet ātruma izmaiņas ar padeves apstākļiem, faktisko kausējuma temperatūru, piedziņas slodzi un saskaņotajiem kvalitātes testiem. Nepieņemiet augstāku apgriezienu skaitu, ja vairs netiek ievērotas nepieciešamās produkta īpašības vai darbības ierobežojumi.
Vai 90 grādu mīcīšanas bloki vienmēr ir labāki izkliedēšanai?
Nē. Pakāpju leņķis ir tikai viens ģeometrijas mainīgais. Jāpārskata arī diska platums, kopējais bloka garums, transportēšanas virziens, uzpildes apstākļi un apkārtējā konfigurācija. Neitrāls bloks var nodot materiālu apkārtējā procesa ietekmē; neitrāls nenozīmē, ka materiāls paliek nekustīgs.
Vai zobotie maisīšanas elementi var nodrošināt arī izkliedējošu sajaukšanu?
Jā, atkarībā no ģeometrijas un ekspluatācijas apstākļiem. Elements, kas aprakstīts kā sadales maisītājs, joprojām var radīt lokālus spriegumus. Pieprasiet pierādījumus par faktisko profilu un materiālo pienākumu, nevis uzskatiet kategorijas nosaukumu kā pilnīgu tās darbības aprakstu.
Kāpēc pēc vairāku mīcīšanas bloku pievienošanas var palikt krāsainas svītras?
Vairāk mīcīšanas bloku paši par sevi nenosaka un nenovērš cēloni. Pārbaudiet dozēšanas stabilitāti, ienākošās sastāvdaļas formu, kušanas apstākļus un paraugus, kas savākti, veicot salīdzināmu darbību. Pēc tam nosakiet, vai atlikušā problēma ir telpiskais sadalījums, neizkliedēti aglomerāti vai cits defekts, pirms veicat turpmākas konfigurācijas izmaiņas.
Ko nozīmē skrūves asmeņu konfigurācija divu skrūvju ekstrūzijai?
Šajā rokasgrāmatā noderīga konfigurācija ir transportēšanas, mīcīšanas un sajaukšanas sekciju aksiālais izvietojums, ieskaitot to izmērus un virzienu. Izmantojiet šos īpašos terminus zīmējumā. Izsaucot visu komplektu par lāpstiņu konfigurāciju, netiek norādītas tā apstrādes funkcijas vai nav savstarpēji aizvietojami dažādu piegādātāju elementu kodi.