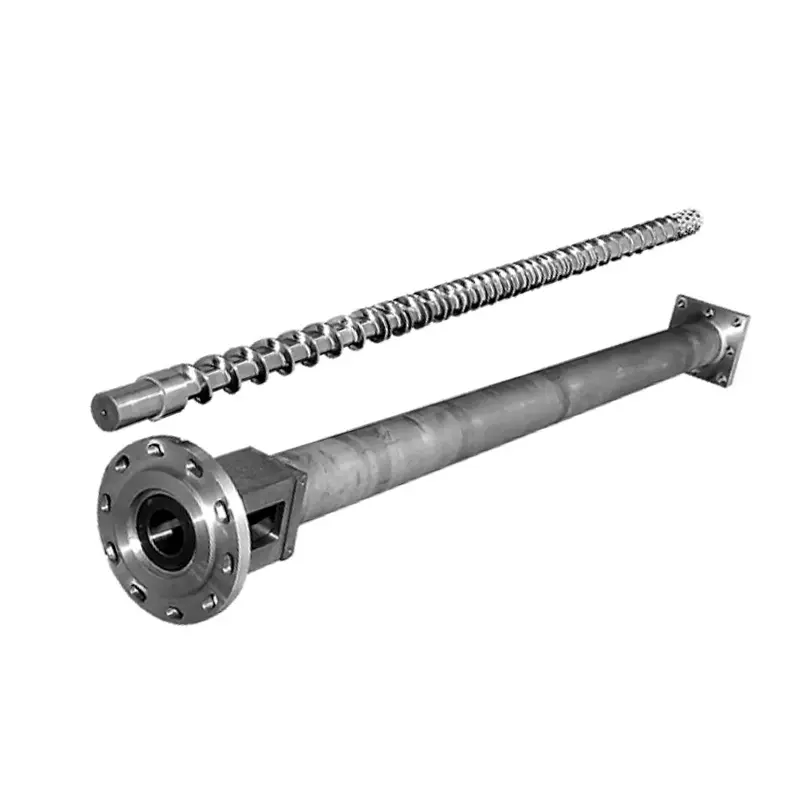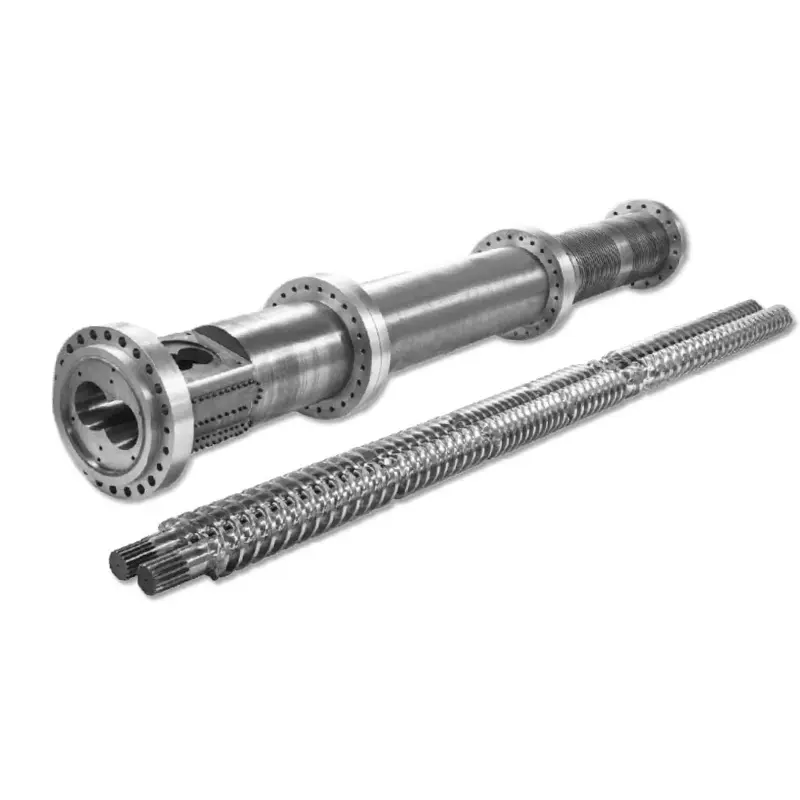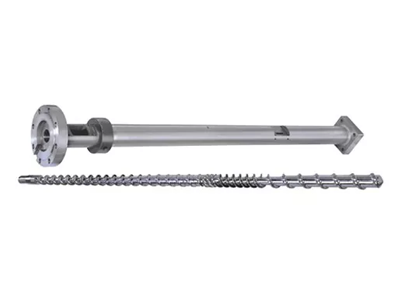
Iesmidzināšanas skrūves L/D attiecībair darba garums dalīts ar skrūves diametru, un lielākā daļa iesmidzināšanas skrūvju darbojas no 18:1 līdz 25:1. Lūk, ko neviena specifikācijas lapa nenorāda: jūs nevarat mainīt L/D ierīcē, kas jums jau pieder. Garumu nosaka muca. Tas, ko jūs varat mainīt, irskrūves diametrs, un fiksētā mucā šī viena izvēle pārvieto L/D, šāviena ietilpību un iesmidzināšanas spiedienu kopā pretējos virzienos. Mazāka skrūve nodrošina lielāku L/D, mazāku šāvienu un lielāku spiedienu. Pieskaņojiet šo tirdzniecību saviem sveķiem un savai daļai, un lielākā daļa L/D jautājumu atbild paši.
Ko nozīmē L/D attiecība uz iesmidzināšanas skrūves
L/D ir skrūves darba garums (L), dalīts ar tās ārējo diametru (D). Skrūvei, kas ir 22 reizes garāka par platumu, L/D ir 22:1.
Attiecība mainās atkarībā no izmēra. 40 mm skrūves 22:1 darba garums ir 880 mm. 80 mm skrūve pie 22:1 ir 1760 mm gara. Tāda pati attiecība, ļoti dažādas mašīnas.
Ko attiecība faktiski raksturocik daudz skrejceļa skrūvei ir jādara savs darbs. Barošana, kausēšana un mērīšana notiek šajā garumā. Lielāks garums nozīmē lielāku kausēšanas spēju un vairāk sajaukšanas. Mazāks garums nozīmē mazāk abu un mazāk laika, lai materiāls nostātos karsts.
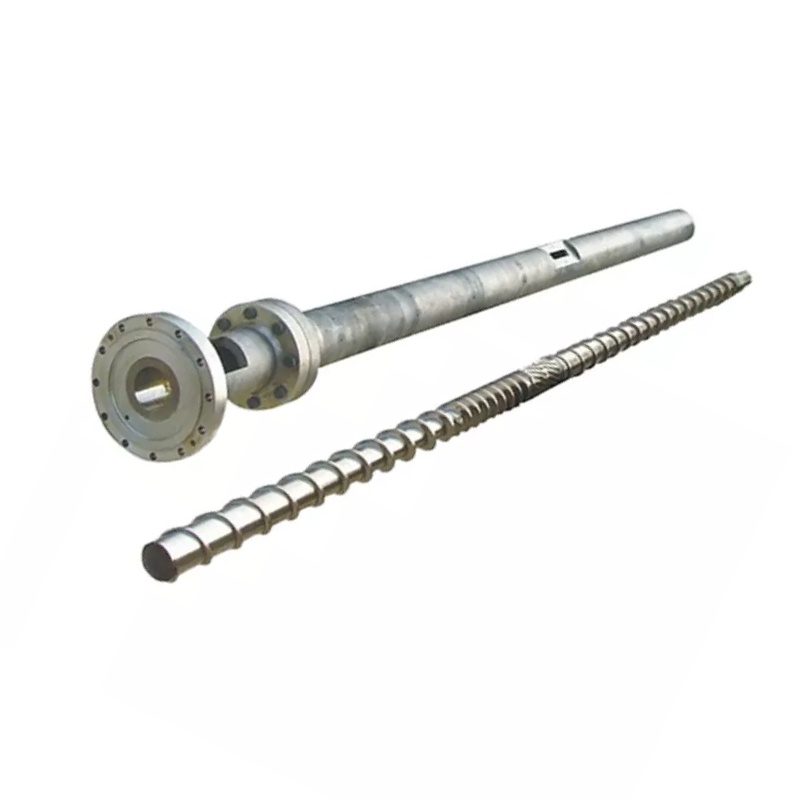
Lielākā daļa iesmidzināšanas skrūvju piezemējas no 18:1 līdz 25:1, ar 20:1 līdz 22:1 vispārējas nozīmes iekārtām. Pīlāra rokasgrāmata aptver pilnu attēlu mūsuiesmidzināšanas formēšanas skrūves cilindra vadotne.
Kāpēc Injection L/D ir īsāks nekā Extrusion L/D
Ekstrūderi parasti darbojas no 25:1 līdz 33:1. Iesmidzināšanas skrūves paliek īsākas, un iemesls ir cikls, nevis tradīcija.
Ekstrūdera skrūve griežas nepārtraukti. Materiāls iekļūst vienā galā, pārvietojas cauri un iziet no otra. Nekas negaida.
Injekcijas skrūve darbojas sērijveidā. Tas griežas, lai plastificētu vienu šāvienu, ievelkas un pēc tam apstājas. Tas iesmidzina, un veidne atdziest. Tā visa laikā jau mucā esošais kausējums nosēžas un paliek karsts.
Tā gaidīšana ir visa atšķirība. Garāka muca satur vairāk kausējuma, un iesmidzināšanas mašīnā vairāk kausējuma nozīmē vairāk materiāla, kas gaida vairāk ciklu. Siltumjutīgiem sveķiem papildu garums nav papildu ietilpība. Tā ir papildu termiskā vēsture.
Tādējādi iesmidzināšanas dizains līdzsvaro kausēšanas jaudu pret uzturēšanās laiku, savukārt ekstrūzija galvenokārt tikai pērk kausēšanas jaudu.
Lieta, ko neviens jums nestāsta: jūs nevarat mainīt L/D
Raksti par L/D runā tā, it kā jums vajadzētu izvēlēties numuru. Mašīnā, kas jums jau pieder, jums tā nav.
L ir fiksēts ar mucu.Muca ir mehāniski apstrādāta spiedtvertne, kas ir pieskrūvēta mašīnas rāmī, un tās sildītāja zonas, padeves kakls un stiprinājums ir izveidots vienā garumā. Neviens mucu garāku netaisa.
Tātad vienīgais mainīgais, kas palicis L/D, ir D, skrūves diametrs. Mainiet diametru, un attiecība mainās līdz ar to, jo garums virs līnijas nekad nepārvietojas.
Tāpēc mašīnu ražotāji vienai un tai pašai iekārtai uzskaita divus vai trīs skrūvju diametrus. Viņi nepiedāvā jums trīs šāvienu izmērus. Viņi piedāvā jums trīs kompromisa līknes punktus, un metiena izmērs ir tikai viena no lietām, kas kustas.
Skrūves diametrs: svira, kas pārvieto visu
Fiksētā mucā viena izvēle pārvieto četras lietas vienlaikus. Izprotiet šo tabulu un saprotat injekcijas L/D.
| Ja izvēlaties kādu... | Mazāks skrūves diametrs | Lielāks skrūves diametrs |
|---|---|---|
| L/D attiecība | Augstāks(tas pats L, mazāks D) | Nolaist(tas pats L, lielāks D) |
| Šāviena jauda | Mazāks(mazāks tilpums uz gājiena mm) | Lielāks |
| Pieejams iesmidzināšanas spiediens | Augstāks(tāds pats spēks uz mazāku laukumu) | Nolaist |
| Kušanas jauda uz vienu kadru | Labāk(vairāk L/D mazākam materiālam) | Mazāk dāsns |
| Uzturēšanās laiks noteiktai daļai | Īsāks(šāvienam izmanto mazāku stobru) | Ilgāk |
| Uzvalki | Mazas precizitātes detaļas, plānas sienas, augstas viskozitātes un karstumjutīgi sveķi | Lieli šāvieni, preču sveķi, biezas sekcijas |
Vēlreiz izlasiet spiediena rindu, jo tā nosaka vairāk darba vietu, nekā cilvēki gaida. Iekārtas hidrauliskā vai elektriskā piedziņa piegādā fiksētu spēku skrūves aizmugurē. Spiediens ir spēks dalīts ar laukumu. Mazākai skrūvei ir mazāks virsmas laukums, tāpēc tas pats spēks rada lielāku kausējuma spiedienu.
Tāpēc plānsienu un augstas viskozitātes darbs bieži nonāk pie mazās skrūves: tā var iespiest kausējumu ciešā dobumā, kuru liela skrūve nevar aizpildīt. Ar to saistītais augstākais L/D ir bonuss, nevis nejaušība.
Un izlasi arī dzīvesvietas rindu. Tas ir tas, kurš klusi izlemj, vai jūsu dators kļūst dzeltens.

Kā L/D ietekmē kadra izmēru
Stingri, L/D nenosaka kadra izmēru. Diametrs un gājiens: šāviena tilpums ir skrūves šķērsgriezuma laukums, kas reizināts ar attālumu, kurā tā pārvietojas.
Bet uz īstas mašīnas tos nevar atdalīt, jo tas pats diametrs, kas nosaka jūsu kadru, nosaka arī jūsu L/D. Nelielai precizitātei izvēlieties mazo skrūvi, un tajā pašā brīdī esat izvēlējies augstāku L/D.
Praktiskās sekas ir laimīgas. Skrūve, kas nodrošina nelielu lāsumu, nodrošina arī lielāku kušanas garumu uz gramu materiāla un lielāku iesmidzināšanas spiedienu. Šie trīs īpašumi ir piemēroti vieniem un tiem pašiem darbiem, tāpēc tirdzniecība biežāk izdodas tīri.
Laimīgums pārstāj būt tad, kad piespiežat kādu daļu uz nepareizās skrūves. Palaidiet ļoti mazu šāvienu ar liela diametra skrūvi, un jūs iegūsit sliktāko no abiem: zemu L/D, milzīgu stobra tilpumu salīdzinājumā ar šāvienu un materiālu, kas pārāk ilgi cirkulē karstumā.
Uzturēšanās laiks: kvalitātes slepkava, ko varat aprēķināt
Uzturēšanās laiks ir laiks, cik ilgi konkrētais polimēra gabals paliek karsts mucā pirms tā injicēšanas. Tas ir visvairāk nepietiekami novērtētais skaitlis iesmidzināšanas formēšanā, un jūs varat to novērtēt trīsdesmit sekundēs.
Uzturēšanās laiks ≈ (stobra šāviena jauda ÷ jūsu šāviena izmērs) × cikla laiks
Abas jaudas tajās pašās vienībās. Izņemiet šāviena jaudu no iekārtas vērtējuma.
Izveidojiet piemēru. Iekārta, kuras nominālā ietilpība ir 200 g, 30 sekunžu ciklā darbinot 20 g smagu detaļu. Attiecība ir 10, tāpēc kausējums notiek aptuveni desmit ciklos. Uzturēšanās laiks ir aptuveni 300 sekundes jeb piecas minūtes.
Piecas minūtes kušanas temperatūrā ir ilgs laiks PC, POM, PET vai PVC. Nekas jūsu iestatījumos nav nepareizs. Daļa vienkārši ir par mazu mucai, un materiāls gatavojas, kamēr tas gaida savu kārtu.
Tagad pārvietojiet šo darbu uz mazāku skrūvi. Šāvienu kapacitāte samazinās, piemēram, līdz 80 g. Tā pati 20 g daļa tagad izmanto ceturtdaļu no mucas, kausējums notiek četros ciklos, nevis desmit, un uzturēšanās laiks samazinās līdz aptuveni divām minūtēm.
Jūs nemainījāt nevienu iestatīto vērtību. Jūs mainījāt skrūves diametru, un ar to radās degradācijas problēma.
20–80% kadru kapacitātes josla
Bieži citētie nozares norādījumi ir saglabāt šāvienu aptuveni 20–80% no iekārtas nominālās jaudas. Apstipriniet joslu pret ierīces rokasgrāmatu, taču tās loģika ir spēkā visur.
Zem joslas, uzturēšanās laiks ir garš. Materiāls pārāk daudz izceļas karstumā, un siltumjutīgie sveķi noārdās. Šī ir kļūme, ko uztver iepriekš minētā formula.
Virs joslas, divas lietas saplīst. Nav palicis pietiekami daudz stobra, lai noturētu pareizu spilvenu, tāpēc iepakojums kļūst nekonsekvents no šāviena uz šāvienu. Un skrūvei ir mazāk laika un garuma, lai izkausētu gandrīz pilnu materiāla mucu, tāpēc kausēšanas kvalitāte cieš tieši tad, kad jūs to prasāt pēc iespējas vairāk.
Nosēdieties joslas vidū, un mašīnai ir vietas darbam. Ja jūsu daļa atrodas ārpus tās, pareizais labojums ir cits skrūves diametrs vai cita iekārta, nevis varonīgs procesa iestatījumu kopums.
Kā L/D ietekmē kausējuma kvalitāti
Garums ir kausēšanas jauda, un kausēšanas jauda ir kvalitāte.
Vairāk L/D nodrošina pilnīgāku kušanu.Cietajām granulām jāpārvietojas tālāk pret karsto mucas sienu, tāpēc mazāk no tām izdzīvo kā neizkusušām. Cietie plankumi un lēcas formas ieslēgumi daļā ir kušanas kļūmes, un garums cīnās ar tiem.
Vairāk L/D nodrošina viendabīgāku kausējumu.Temperatūra izlīdzinās, krāsa un pildviela izkliedējas labāk, un kausējums, kas nonāk pārbaudes gredzenā, ir konsekventāks no šāviena uz kadru. Tas tiek parādīts kā plašāks procesa logs.
Vairāk L/D sniedz arī vairāk siltuma vēstures.Tas pats garums, kas pilnībā izkūst, arī ilgāk notur materiālu, un PVC, PC, POM un PET tas ir izmaksas, nevis ieguvums.
Tāpēc kausējuma kvalitāte nenozīmē, ka vairāk ir labāk. Tas ir līdzsvars: pietiekams garums, lai pilnībā izkausētu, ne tik daudz mucas tilpuma, lai materiāls pārāk ilgi gaidītu, lai to izmantotu. Ja kausēšanas jauda ir jūsu īpašais ierobežojums, barjerskrūve to paceļ, nepievienojot stobra milimetru.
L/D un diametra izvēle pēc sveķiem un detaļām
Saliec amatus kopā un izvēle izkrīt no sveķiem un daļas.
| Jūsu situācija | Noliecies uz | Kāpēc |
|---|---|---|
| Mazas, plānsienu precīzas detaļas | Mazāka skrūve, augstāka L/D | Lielāks iesmidzināšanas spiediens piepilda plānās sekcijas; laba kušana uz gramu; īsa dzīvesvieta |
| Karstumjutīgi sveķi (PC, POM, PET, PVC) | Mazāka skrūve šāvienam; īsāks L/D joslas gals | Uzturēšanās laiks ir ienaidnieks. Turiet šāvienu lielu attiecībā pret stobra ietilpību |
| Augstas viskozitātes inženierijas sveķi | Mazāka skrūve, augstāka L/D | Nepieciešams spiediens, lai piepildītos, un garums, lai pilnībā izkausētu |
| Lieli kadri, preču sveķi (PE, PP, PS) | Lielāka skrūve, zemāka L/D | Jaudas vadi; šie sveķi panes samazinātu kušanas garumu |
| Biezu sienu daļas, lēni cikli | Lielāka skrūve, pulksteņa rezidence | Ilgi cikli palielina uzturēšanās laiku. Pārrēķiniet pirms apņemšanās |
| Ar stiklu pildīts vai abrazīvs savienojums | Diametrs vienai daļai; mainītvirsmas | L/D seko daļai. Nodiluma atbilde ir bimetāla urbums, nevis atšķirīgs garums |
| Izkūst pie lielas jaudas | vienāds diametrs; barjeras skrūve | Jums ir nepieciešama kausēšanas jauda, nevis mucas garums. Muca tik un tā nemainās |
Ņemiet vērā pēdējās divas rindas. Divas no visbiežāk sastopamajām problēmām, ko mums rada lējēji, vispār nav L/D problēmas, un, iegādājoties cita diametra skrūves, lai tās atrisinātu, tiek tērēta nauda.
Biežākās L/D kļūdas iesmidzināšanas formēšanā
- Ekstrūzijas L/D kopēšana.Cipars 30:1 no ekstrūdera galda, kas uzlikts iesmidzināšanas skrūvei, ignorē uzturēšanās laika problēmu, kas nosaka iesmidzināšanu. Abas mašīnas veic dažādus darbus.
- Pieņemot, ka ilgāk ir labāk.Jo lielāks garums, jo vairāk kūstunvairāk termiskās vēstures. Uz karstumjutīgajiem sveķiem uzvar otrais un materiāls noārdās.
- Kadru un ietilpības attiecības ignorēšana.Visizplatītākā kvalitātes problēma, ko mēs redzam ģeometrijā, ir neliela daļa, kas tiek pagatavota lielā mucā. Neviens to nepārbauda, jo tas nav nevienā iestatījumu ekrānā.
- Uzskatot, ka L/D var mainīt esošajā mašīnā.Tā nevar. Mucas komplekti L. Tikai diametru varat izvēlēties.
- L/D vainošana kušanas problēmā.Ja neizkusis parādās tikai ar lielu jaudu, jūsu kausēšanas jauda ir maza, nevis mucas. Barjeras skrūve to nostiprina tajā pašā mucā.
- L/D vainošana nodiluma problēmā.Krītošā jauda ar tādu pašu skrūves ātrumu ir nodiluma klīrenss, nevis ģeometrija. Izmēriet to, pirms kaut ko pārveidojat.

Kā pasūtīt pareizo skrūvi
Skrūvju ražotājs izstrādā, pamatojoties uz jūsu teikto. Nosūtiet tos, un sekos diametra un ģeometrijas ieteikums.
- Mašīnas zīmols, modelis un pašreizējais skrūves diametrs.Lielāko daļu no tā aptver datu plāksnītes fotoattēls, un tajā ir norādīts mucas garums, kurā strādājat.
- Iekārtas nominālā ietilpība,ja to zināt, un savu faktisko daļas svaru.
- Cikla laiks.Izmantojot divus iepriekš minētos skaitļus, uzturēšanās laiku var aprēķināt jūsu vietā.
- Sveķu, šķiras un pildvielas saturs.Tas virza kompresijas profilu un virsmas apstrādi tikpat daudz kā diametrā.
- Defekts, kuru vēlaties novērst.Dzelteni punkti dzīvesvietā. Nekausēšanas punkts pie kausēšanas jaudas. Īsi šāvieni ir vērsti uz spiedienu vai uz pārbaudes gredzenu. Katram ir atšķirīga atbilde.
- Zīmējums vai jūsu nolietotā skrūve.Jebkurš ļauj mums izveidot atbilstoši jūsu mašīnai. Nodilušā daļa tiek mērīta uz CMM aprīkojuma līdz ±0,01 mm, un ģeometrija tiek rekonstruēta.
Kāpēc strādāt ar Nanhaiya
Nosūtiet mums daļas svaru, cikla laiku un mašīnas modeli, un mēs veiksim uzturēšanās laika aritmētiku, pirms mēs jums kaut ko citēsim. Dažreiz atbilde ir atšķirīgs skrūves diametrs. Dažreiz tā ir barjeras skrūve stobrā, kas jums jau ir. Reizēm jūsu darbs ir saistīts ar citu iekārtu, un mēs tā arī teiksim.
Kad atbilde ir jauna skrūve, Nanhaiya ir uzbūvējusiiesmidzināšanas formēšanas skrūvesun mucas vairāk nekā divdesmit gadus, no 38CrMoAlA, 42CrMo, SKD-61 un nerūsējošā tērauda, nitrēta vai bimetāla ar 2,5–3 mm volframu saturošu sakausējuma slāni līdz 62 HRC, kur to prasa barība.
Mēs izgatavojam pēc jūsu zīmējuma, mašīnas modeļa vai nolietota parauga araizvietotājisaderīgs ar lielākajiem mašīnu zīmoliem, minimālais pasūtījums ir viens komplekts un piedāvājums 12 stundu laikā.
Cīņa pret dzeltēšanu, neizkausēšanu vai īsiem kadriem? Nosūtiet mašīnas modeli, daļas svaru, cikla laiku un sveķus. Mēs jums pateiksim, vai tas ir L / D, diametrs, kausēšanas jauda vai nodilums, un piedāvāsim 12 stundu laikā.
Saņemiet skrūvju ieteikumuBieži uzdotie jautājumi
Kāda ir tipiskā L/D attiecība iesmidzināšanas formēšanas skrūvei?
Lielākā daļa iesmidzināšanas skrūvju darbojas no 18:1 līdz 25:1, ar 20:1 līdz 22:1 vispārēja pielietojuma mašīnām. Karstumjutīgie sveķi dod priekšroku īsākam galam, jo materiāls tērē mazāk laika karsts. Inženierplastmasas, kurām nepieciešama rūpīga kausēšana, dod priekšroku garākam galam.
Vai es varu mainīt L/D attiecību savā iesmidzināšanas formēšanas mašīnā?
Ne tieši. Garumu fiksē muca, kas tiek apstrādāta mašīnā. Tas, ko varat mainīt, ir skrūves diametrs, un, tā kā L paliek nemainīgs, mazāks diametrs automātiski nodrošina lielāku L/D. Šī vienīgā izvēle maina arī jūsu šāviena jaudu un pieejamo iesmidzināšanas spiedienu.
Vai L/D attiecība ietekmē kadra izmēru?
Netieši un nedalāmi. Šāviena tilpums ir atkarīgs no skrūves diametra un gājiena, nevis no L/D. Bet uz fiksētas stobra diametrs, kas nosaka jūsu šāvienu, nosaka arī jūsu L/D. Izvēlieties mazāku skrūvi mazākam šāvienam, un jūs vienlaikus iegūsit lielāku L/D un lielāku iesmidzināšanas spiedienu.
Kā aprēķināt uzturēšanās laiku iesmidzināšanas formēšanā?
Sadaliet iekārtas nominālo kadru ietilpību ar faktisko kadra izmēru, pēc tam reiziniet ar cikla laiku. 200 g mašīna, kas darbina 20 g daļu 30 sekunžu ciklā, nodrošina aptuveni 300 sekundes jeb piecas minūtes. Tas ir ilgs laiks, lai turētu datoru, POM, PET vai PVC kušanas temperatūrā.
Kāpēc injekcija L/D ir īsāka nekā ekstrūzija L/D?
Jo injekcijas skrūve darbojas sprādzienā. Tas plastificē šāvienu, pēc tam apstājas, kamēr iekārta veic injekciju un veidne atdziest, un kausējums mucā visu laiku ir karsts. Ekstrūderis darbojas nepārtraukti, un nekas negaida. Papildu stobra garums iesmidzināšanas iekārtai ir papildu termiskā vēsture, ne tikai papildu kausēšanas jauda, tāpēc iesmidzināšanas skrūves paliek īsākas.
Cik procentus no stobra tilpuma vajadzētu izmantot manam šāvienam?
Bieži citētie norādījumi ir aptuveni 20% līdz 80% no nominālās šāviena jaudas, un jūsu mašīnas rokasgrāmata ir autoritāte. Zem šīs joslas uzturēšanās laiks ir ilgs, un siltumjutīgais materiāls noārdās. Virs tā nav vietas pareizam spilvenam un mazāk laika gandrīz pilnas mucas izkausēšanai.
Vai augstāks L/D ir labāks iesmidzināšanai?
Ne automātiski. Lielāks garums nodrošina pilnīgāku kušanu un vienmērīgāku kausējumu, kas uzlabo kvalitāti. Tas arī ilgāk notur vairāk materiāla karstu, kas noārda siltumjutīgos sveķus. Pareizais L/D pilnībā izkausē jūsu materiālu, neturot to ilgāk, nekā nepieciešams.
Manas daļas ir dzeltenas. Vai tā ir L/D problēma?
Parasti tā ir uzturēšanās laika problēma, kas ir šāviena izmēra līdz mucas ietilpības problēma. Vispirms veiciet dzīvesvietas aprēķinu. Ja maza daļa tiek gatavota lielā mucā, neviens temperatūras iestatījums un skrūvju ģeometrija to nelabos. Tiks izmantots mazāks skrūves diametrs vai mazāka mašīna.