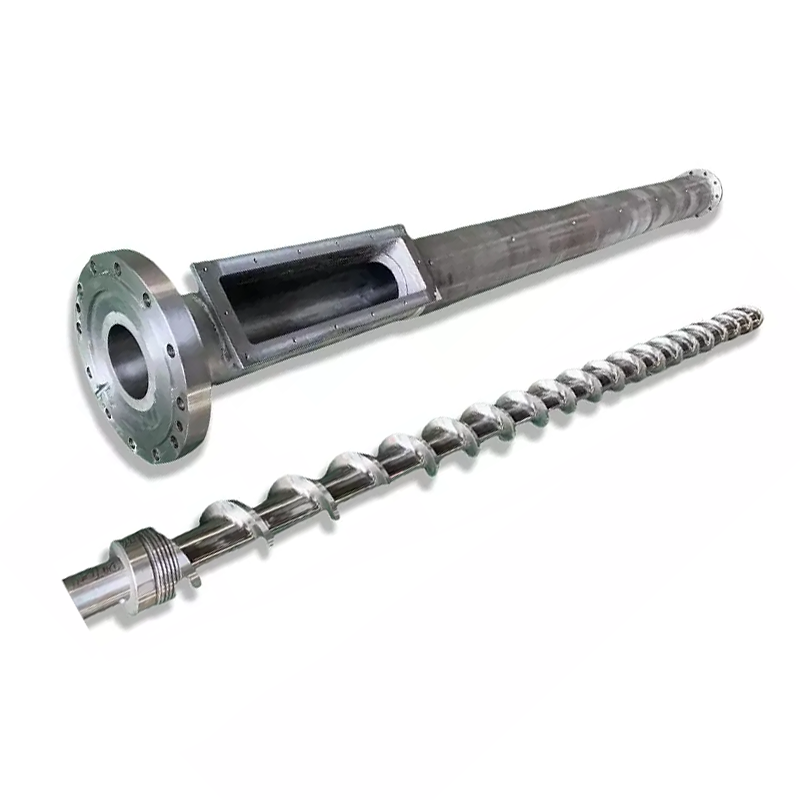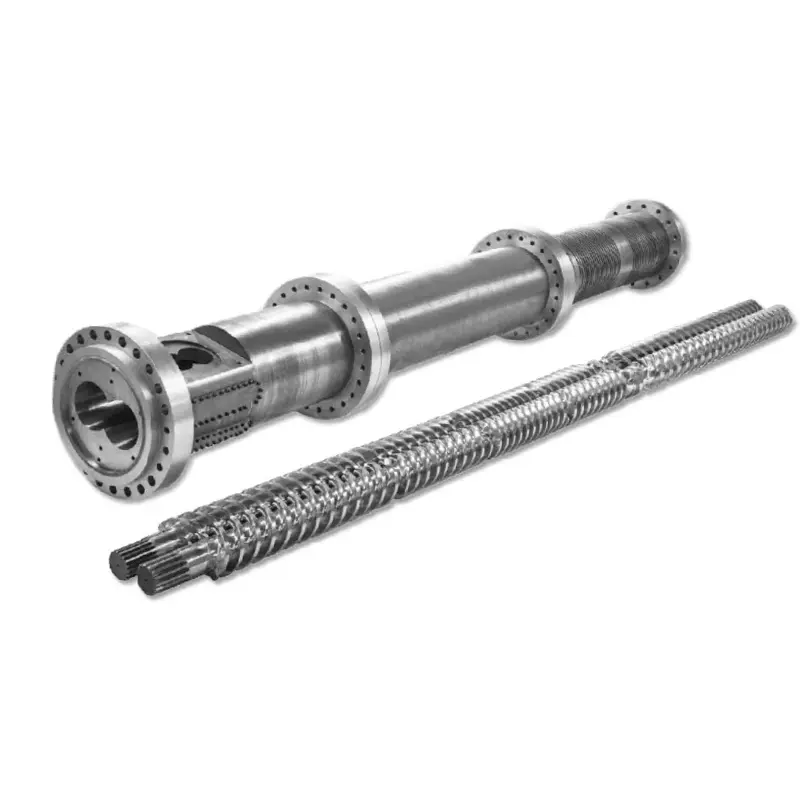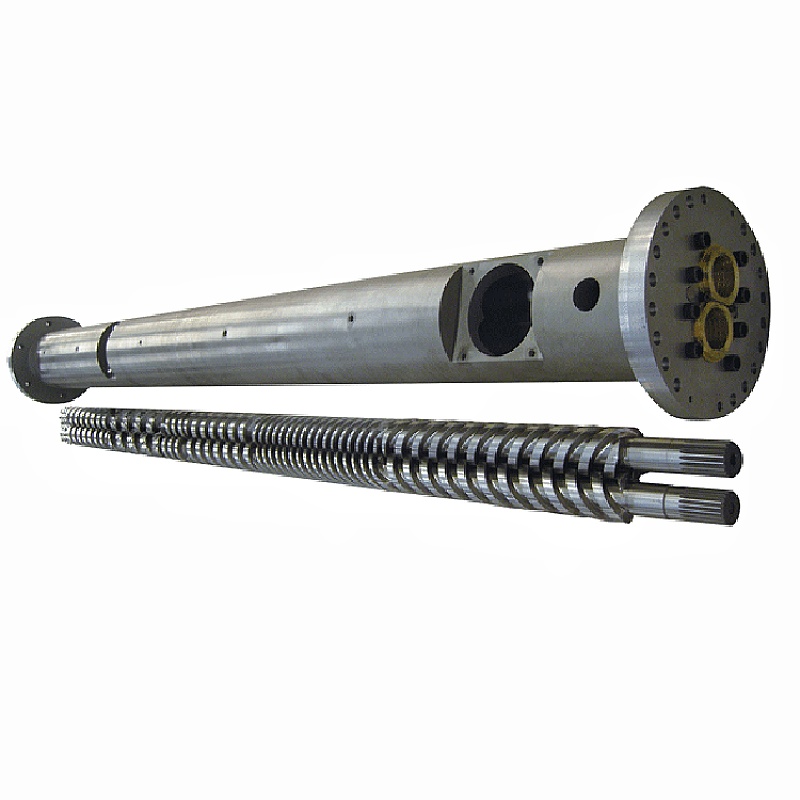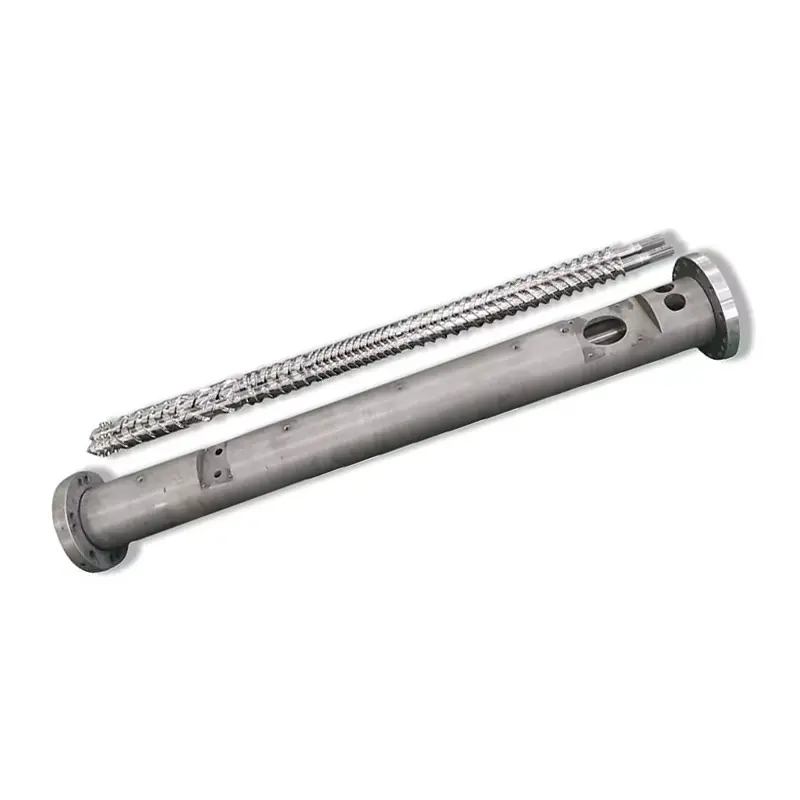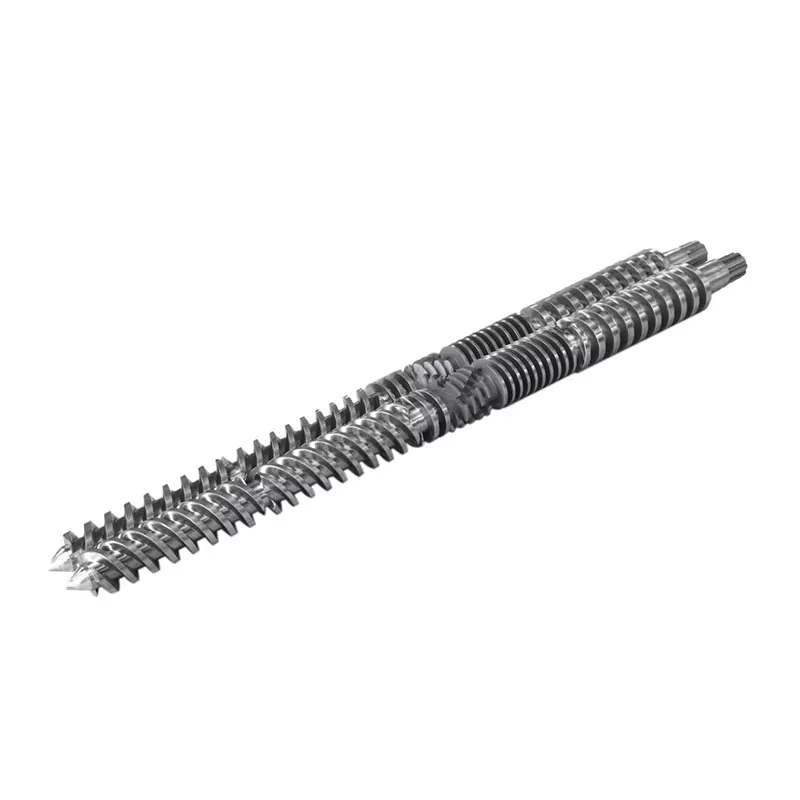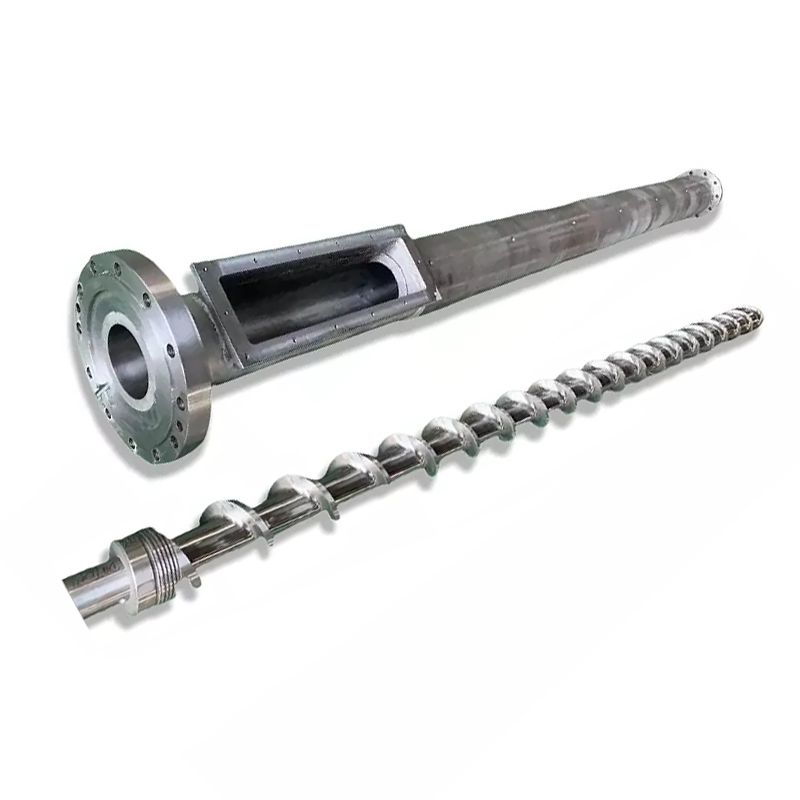
Skrūves apgr./min pati par sevi nav izvades skala. Ātruma maiņa maina cieto vielu pārnesi, kušanas laiku, bīdi, spiediena veidošanos un uzturēšanās laiku, tāpēc noderīgais rezultāts ir jāvērtē, ņemot vērā kausējuma temperatūru, motora slodzi, spiedienu un produkta kvalitāti.

Ātra atbilde
Skrūves ātruma palielināšana parasti palielina pretestības plūsmu un ātrumu, ar kādu materiāls nonāk procesā, taču attiecības nav neierobežotas vai pilnīgi lineāras. Lielāki apgriezieni minūtē var arī pievienot bīdes siltumu, saīsināt uzturēšanās laiku un atklāt vāju padevi vai kušanas sekciju.
Vienlaicīgi mainiet vienu kontrolēto mainīgo, pagaidiet stabilu stāvokli, pēc tam salīdziniet izvadi, kušanas temperatūras profilu, spiedienu, motora slodzi un produkta kvalitāti. Apstājieties, kad kāds no tiem sasniedz apstiprināto robežu, pat ja piedziņa var pagriezties ātrāk.
Izlasiet ekstrūderi kā vienu savienotu sistēmu
Materiāls nonāk kā cieta masīva, kļūst par sablīvētu gultni, izkūst, sajaucas un iziet pa ierobežojošu plūsmas ceļu. Motors piegādā mehānisko enerģiju, savukārt mucu sildītāji un dzesēšanas ķēdes apmainās ar siltumu procesā. Skrūve un matrica dala spiedienu.
2016. gada rūpnieciskā mēroga pētījumā tika pārbaudīti trīs polimēri, trīs skrūvju ģeometrijas, pieci ātrumi un trīs temperatūras apstākļi 135 darbības situācijās. Autori kopā mēra enerģijas pieprasījumu un kušanas temperatūras izmaiņas. To rezultāti mainījās atkarībā no materiāla, skrūves un apstākļiem, tāpēc viens universāls noteikums no apgriezieniem minūtē līdz izejai ir neuzticams.
Mūsu rūpnīcas skats:labākais darbības punkts nav augstākais invertora pieņemtais apgriezienu skaits. Tas ir augstākais stabilais ražošanas stāvoklis, kas paliek apstiprināto motora, pārnesumkārbas, spiediena, temperatūras un produkta kvalitātes robežās. Ja kāds ierobežojums iestājas agri, pirms ātrākas piedziņas vai jaunas skrūves pasūtīšanas nosakiet šo vājo vietu.
Kas mainās, palielinoties skrūves ātrumam
Lielāki apgriezieni pārvieto skrūves virsmu ātrāk attiecībā pret stobru. Stabilā diapazonā tas var palielināt cieto vielu transportēšanu un kausējuma transportēšanu. Tas arī maina bīdes ātrumu, mehāniskās enerģijas ievadi, kausēšanai pieejamo laiku un materiāla piedzīvoto skrūvju apgriezienu skaitu.
Kušanas temperatūras maiņas virziens nav universāls. 2014. gada HDPE pētījumā tika izmantotas trīs sveķu viskozitātes, trīs skrūvju ģeometrijas un vairāki ātrumi un iestatītās temperatūras. Tika konstatēts, ka skrūves veids, sveķu viskozitāte, iestatītā temperatūra un ātrums ietekmēja enerģijas patēriņu un kausējuma konsistenci.
Vienas skrūves uzrādīja kritisko ātrumu, kad kušanas kvalitāte pasliktinājās, savukārt pārbaudītā barjeras skrūve saglabāja labāku temperatūras vienmērīgumu.


Mucas iestatītā temperatūra nav kušanas temperatūra
Kontrolieris parāda sildītāja zonas mērķi un parasti temperatūru netālu no mucas sienas. Polimērs kanāla iekšpusē saņem arī mehānisko enerģiju no deformācijas un berzes. Dzesēšana var noņemt daļu no šī siltuma, bet galīgais kausējums var palikt karstāks, vēsāks vai mazāk vienmērīgs, nekā liecina viens kontroliera rādījums.
Izmēriet kausējuma temperatūru noteiktā vietā un norādiet sensora metodi. 2006. gada Polymer Engineering & Science pētījumā tika izmantots termopāra režģis pāri kausējuma plūsmai. Tas atklāja zemas temperatūras reģionus ar lielu caurlaidspēju, izmantojot vienas skrūves, savukārt pārbaudītā barjerskrūve ar Maddock maisītāju panāca labāku kušanu un mazāku variāciju.
Nenolaidiet katru sildītāja zonu tikai tāpēc, ka izmērītais kausējums ir karsts.Ja skrūve rada lielāko daļu siltuma, agresīva samazināšana var atstāt cieto gultni vēsāku, kamēr bīde saglabājas augsta. Pirms visa profila maiņas pārskatiet, kur notiek kušana, sildītāja jaudu, dzesēšanas reakciju un motora slodzi.
Kāpēc izvade apstājas pēc apgriezieniem minūtē taisnā līnijā
Ar mazāku ātrumu labi barots ekstrūderis var uzrādīt gandrīz lineāru saistību starp apgriezieniem minūtē un masas plūsmu. Šīs attiecības vājinās, kad granulas vairs neaizpilda kanālu proporcionāli, mainās tilpuma blīvums, izslīd padeves rīkle, atpaliek kušana vai lejupvērstā pretestība maina spiediena un plūsmas līdzsvaru.
2022. gada Štutgartes universitātes pētījumā salīdzināja gludas, spirālveida un aksiāli rievas padeves zonas pie liela skrūvju ātruma. Tas atrada slieksni, pēc kura caurlaidspēja kļuva nelineāra, un granulu forma un izmērs ietekmēja šo slieksni. Tas atbalsta praktisku rūpnīcas noteikumu: ierakstiet faktisko izejvielu, kā arī polimēra nosaukumu.



Kā lasīt Nanhaiya publicēto ātrumu un izvades diapazonu
Nanhaiya publicē šādu ģimenes tabulu abās savāsvienas skrūves kategorijaun PE/PP ātrgaitas lapa. Tas ir noderīgi, lai identificētu uzņēmuma norādīto produktu klāstu. Tā nav darbības garantija nenoteiktam materiālam un presformai.
| Modelis | L/D | Publicēta produkcija | Publicētais ātrums | Braukšanas motors |
|---|---|---|---|---|
| NHY20 | 20:1 | 3 līdz 5 kg/h | 10 līdz 60 apgr./min | 1,1 / 1,5 / 2,2 kW |
| NHYZS25 | 25:1 | 5 līdz 8 kg/h | 10 līdz 60 apgr./min | 2,2 / 3,0 / 4,0 kW |
| NHY30 | 25:1 | 5 līdz 10 kg/h | 10 līdz 60 apgr./min | 2,2 / 3,0 / 4,0 kW |
| NHY45 | 25:1 līdz 36:1 | 10 līdz 120 kg/h | 10 līdz 150 apgr./min | 5,5 līdz 22 kW |
| NHY65 | 25:1 līdz 36:1 | 60 līdz 300 kg/h | 20 līdz 150 apgr./min | 22 līdz 75 kW |
| NHY75 | 25:1 līdz 36:1 | 200 līdz 450 kg/h | 20 līdz 150 apgr./min | 30 līdz 132 kW |
| NHY90 | 25:1 līdz 36:1 | 180 līdz 600 kg/h | 20 līdz 110 apgr./min | 30 līdz 185 kW |
| NHY120 | 25:1 līdz 36:1 | 320 līdz 1000 kg/h | 20 līdz 90 apgr./min | 75 līdz 280 kW |
| NHY150 | 25:1 līdz 36:1 | 400 līdz 1300 kg/h | 20 līdz 75 apgr./min | 90 līdz 400 kW |
Avots: Nanhaiya vietne, pārbaudīta 2026. gada 31. augustā. Katrā rindā ir ietvertas plašas sērijas vērtības. Neapvienojiet lielāko jaudu, ātrumu un motora numuru vienā pieņemtajā iekārtas konfigurācijā.
Nanhaiya vietnes prasība:PE/PP ātrgaitas lapā teikts, ka optimizēta skrūvju struktūra un liela griezes momenta pārnesumkārba var dubultot efektivitāti salīdzinājumā ar tradicionālo aprīkojumu un ka tās dizains var pazemināt PP ekstrūzijas temperatūru.
Lapā nav norādīta salīdzināšanas iekārta, sveķi, matrica, pārbaudes metode vai pieņemšanas logs. Uztveriet abus paziņojumus kā piegādātāja prasības, kurām nepieciešams projektam specifisks pārbaudes protokols, pirms tie tiek ievadīti IA vai pirkuma garantijā.
Interpretējiet kombinācijas, nevis atsevišķus rādījumus
| Tendence pēc apgriezienu skaita pieauguma | Iespējamā interpretācija | Nākamā pārbaude |
|---|---|---|
| Izlaide palielinās, spiediens un slodze paliek stabili, kvalitāte saglabājas | Līnija joprojām var būt noderīgas darbības logā | Apstipriniet kušanas temperatūras vienmērīgumu un pakārtotās dzesēšanas jaudu |
| Apgr./min palielinās, bet izlaides pieaugums samazinās | Padeves jauda, kušanas vai lejupvērstā pretestība var būt ierobežojoša | Pārbaudiet padeves konsistenci, īpašo izvadi, filtru un presformas spiedienu |
| Ātri paaugstinās kausējuma temperatūra un motora slodze | Pieaug mehāniskā enerģija un pretestība | Pārskatiet sveķu viskozitāti, skrūvju ģeometriju, filtra stāvokli un siltuma profilu |
| Vidējā kausējuma temperatūra pazeminās, bet atšķirības palielinās | Var būt novēlota vai nepilnīga kušana | Pārbaudiet izstrādājuma defektus un salīdziniet ar skrūves kausēšanas spēju |
| Spiediena cikli ar jaudu un motora slodzi | Problēma var būt padeve, kušana, temperatūras kontrole vai ierobežojumi | Izmantojietstraujš diagnostikas rokasgrāmata |
| Slodze palielinās pēc filtra vai presformas nomaiņas | Pakārtotā pretestība mainīja darbības punktu | Salīdziniet tīro un netīro spiedienu ar tādu pašu materiālu un ātrumu |


Izmantojiet kontrolētu soļu testu, nevis dzenieties pēc vadības ierīcēm
- Izvēlieties vienu stabilu materiālu partiju un produktu.Ierakstiet sveķu pakāpi, granulu vai slīpēšanas formu, piedevas, mitrumu un jaunāko materiālu secību.
- Izveidojiet bāzes līniju.Reģistrējiet faktiskos apgriezienus minūtē, padevi, izvadi, kušanas temperatūru, spiedienu, motora slodzi, zonas rādījumus un produkta kvalitāti pēc līnijas stabilizēšanās.
- Mainiet vienu apstiprināto mainīgo.Izmantojiet pieauguma un stabilizācijas laiku, ko nosaka līnijas procedūra. Nemainiet ātrumu, padevi un temperatūru kopā.
- Salīdziniet gan vidējo, gan variāciju.Pieņemams vidējais rādītājs var slēpt cikla spiedienu vai nevienmērīgu kušanas temperatūras profilu.
- Atzīmējiet pirmo ierobežojošo nosacījumu.Tā var būt motora slodze, spiediens, kausējuma kvalitāte, izmēru stabilitāte, dzesēšanas jauda vai virsmas defekts.
- Atkārtojiet tikai apstiprinātajās robežās.Noderīgais maksimums tiek sasniegts, ja vēl viens palielinājums dod pārāk mazu izvadi vai izspiež izmērīto stāvokli ārpus pieņemšanas.
Mūsu rūpnīcas skats:klients, kurš nosūta piecus stabilus darbības punktus, sniedz mums noderīgākus dizaina pierādījumus nekā klients, kurš sūta vienu maksimālo apgriezienu skaitu minūtē. Tendence parāda, kur līnija zaudē efektivitāti un vai nākamās izmaiņas attiecas uz padeves sekciju, skrūves ģeometriju, nodiluma stāvokli vai pakārtotajām iekārtām.
Kad procesa tendence norāda uz aparatūru
Lielāki apgriezieni nevar novērst pārmērīgu atstarpi no skrūves līdz mucai, mazizmēra padeves sekciju, kausēšanas sekciju, kas atpaliek, vai maisītāju, kas rada pārāk lielu spiediena zudumu. Tas var padarīt šos ierobežojumus vieglāk pamanāmus. Pirms kopēšanas notīriet un izmēriet nolietotās sastāvdaļas.
Izmantojietbarjeras, parasto un maisīšanas skrūvju salīdzinājumskad kausējuma vienmērīgums mainās ar ātrumu. Izmantojietnodiluma mērīšanas rokasgrāmatakad specifiskā jauda samazinās ar tīru plūsmas ceļu un stabilu materiālu.
Nanhaiya'saprīkojuma lapanorāda, ka tā CNC virpas var apstrādāt sagataves līdz 6 m, un tā urbšanas un frēzēšanas iekārtas pozicionēšanas precizitāte ir 0,02 mm. Tās ir rūpnīcas līmeņa publicētās iespējas. Apstiprinātajā rasējumā joprojām ir jādefinē pasūtījuma izmēri un pārbaudes punkti.

Dati augstas veiktspējas vienas skrūves pārskatīšanai
- Mašīnas izgatavotājs, modelis un skrūves diametrs
- Oriģinālie un pašreizējie skrūvju un mucas izmēri
- Sveķu šķira, granulu forma, slīpēšana un piedevas
- Normāla un mērķa izvade ar pieņemtu kvalitāti
- Motora, pārnesumkārbas pārnesumkārbas un nominālā griezes momenta dati
- Faktiskais apgriezienu skaits, motora slodze un enerģijas tendence
- Mucas iestatītās vērtības un faktiskie zonu rādījumi
- Kušanas temperatūras atrašanās vieta un sensora metode
- Spiediena tendence, filtra un presformas detaļas
- Dzesēšanas, ievilkšanas un lejupvērstās robežas
- Defektu un saglabāto paraugu fotogrāfijas
- Oriģinālais rasējums un savienojuma izmēri
Bieži uzdotie jautājumi
Vai skrūves ātruma palielināšana vienmēr palielina ekstrūdera jaudu?
Nē. Izvade var palielināties līdz ar skrūves ātrumu stabilā darbības logā, taču padeves jauda, granulu forma, skrūves ģeometrija, kausēšanas jauda, presēšanas pretestība, motora slodze un nodilums var ierobežot rezultātu. Lielā ātrumā īpašā izlaide var nokrist vai kausējums var kļūt mazāk vienmērīgs.
Vai mucas iestatītā temperatūra ir tāda pati kā kausējuma temperatūra?
Nē. Mucas iestatītās vērtības kontrolē sildītāja zonas, savukārt polimērs saņem arī mehānisko enerģiju no skrūvju rotācijas un bīdes. Izmēriet kausējumu noteiktā vietā ar piemērotu sensoru un pierakstiet metodi, tā vietā, lai regulatora iestatīto vērtību uzskatītu par faktisko kausējuma temperatūru.
Kāpēc kausējuma temperatūra var paaugstināties, palielinoties skrūves ātrumam?
Lielāks skrūves ātrums var palielināt bīdes ātrumu un mehāniskās enerģijas ievadi. Kušanas temperatūras izmaiņas ir atkarīgas no sveķu viskozitātes, skrūves ģeometrijas, pildījuma, mucas profila un pakārtotās pretestības. Dažas skrūvju un materiālu kombinācijas var parādīt sliktu vai nepilnīgu kušanu, kas pārsniedz kritisko ātrumu.
Kāpēc jauda var pārstāt palielināties pat tad, ja apgriezieni palielinās?
Padeves sekcija var pārtraukt uzpildīšanu proporcionāli, granulu slīdēšana var mainīties, tilpuma blīvums var mainīties, var tikt sasniegta kausēšanas jauda vai mirst un filtra pretestība var ierobežot sistēmu. Nolietota skrūve un muca var arī palielināt noplūdi un samazināt lietderīgo sūknēšanu.
Kas operatoriem jāreģistrē pēc skrūves ātruma maiņas?
Reģistrējiet faktisko skrūves ātrumu, padeves ātrumu, jaudu, kausējuma temperatūru un svārstības, kausējuma spiedienu un izmaiņas, motora slodzi, zonas temperatūru, dzesēšanas reakciju, produkta kvalitāti un laiku, kas atļauts, lai sasniegtu jaunu vienmērīgu stāvokli.
Kādi dati man jānosūta Nanhaiya, lai veiktu augstas veiktspējas vienas skrūves pārskatīšanu?
Nosūtiet sveķu marku un formu, piedevas un pildvielas, nepieciešamo jaudu, pašreizējo apgriezienu skaitu, motora un pārnesumkārbas datus, mucas profilu, kausējuma temperatūras un spiediena tendences, veidnes un filtra detaļas, skrūvju un mucas rasējumus, nodiluma mērījumus un produkta defektu vai ražošanas ierobežojumu, kas jums jāatrisina.
Redakcionāla piezīme: Nanhaiya produkta specifikācijas un pretenzijas ir norādītas kā uzņēmuma publicēta informācija. Neatkarīgi pētījumi atbalsta procesa attiecības, nevis garantiju jebkuram Nanhaiya modelim. Galīgajiem ierobežojumiem un pieņemšanas nosacījumiem ir nepieciešams materiāls, mašīna, apstiprināts rasējums un projekta pārbaudes plāns.