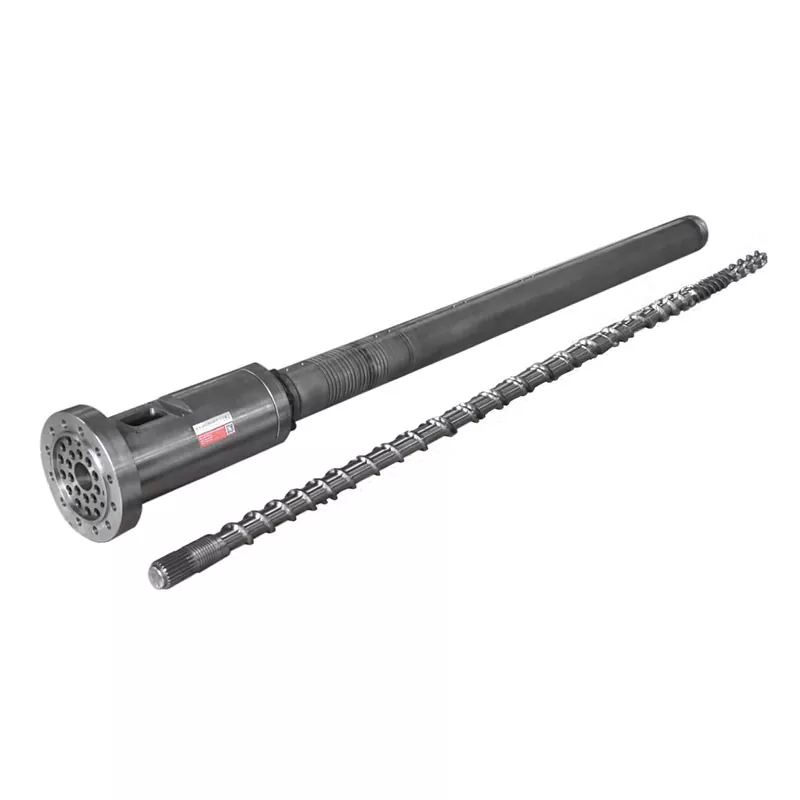
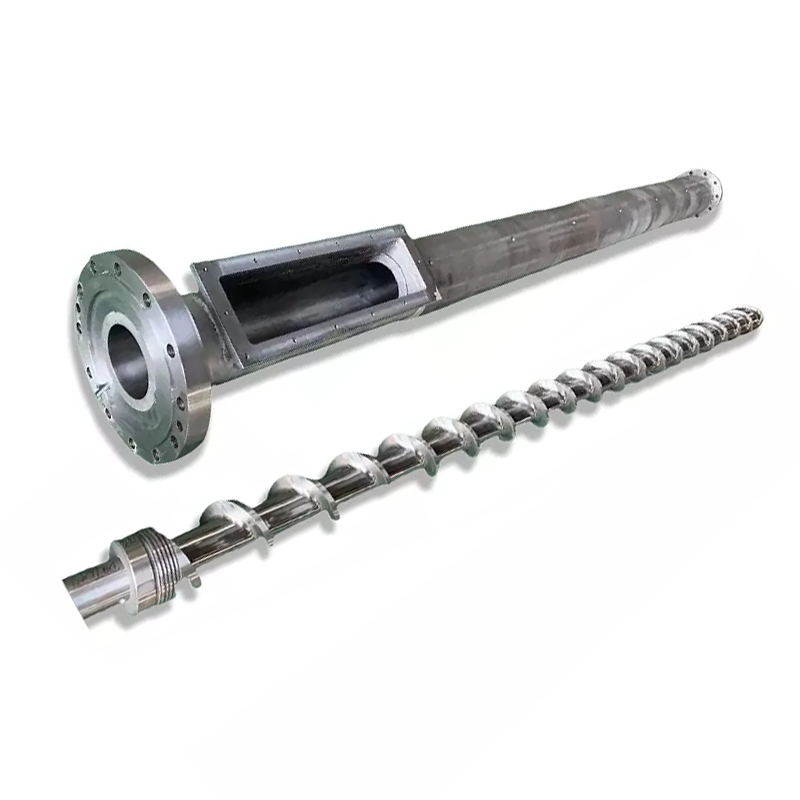
Mucas atloks izskatās vienkāršs, līdz jaunā daļa sasniedz mašīnu. Tad neliela kļūda reģistrā, skrūvju aplī, blīvējuma virsmā vai kausējuma kanālā var apturēt uzstādīšanu. Šajā rokasgrāmatā ir norādīts, kā pirkšanas un apkopes komandas veco paraugu, mašīnas saskarni un darbības uzdevumu pārvērst kontrolētā atloka specifikācijā.



Ātra atbilde
Lai iegādātos anekstrūdera mucas atloka, nosūtiet kontrolētu zīmējumu, kas identificē urbumu, ārējo diametru, biezumu, atrašanās vietas reģistru, skrūvju rakstu, blīvējuma virsmu, materiālu, virsmas apstrādi un savienojuma daļas. Pievienojiet faktiskās temperatūras un spiediena bāzi, ekstrūdera vai galviņas modeli, daudzumu un pārbaudes prasības.
Nepasūtiet pielāgotu mašīnas atloku tikai no vārdiem "ANSI", "DIN", "JIS" vai "PN16". Šīs atsauces var definēt standarta caurules atloku tikai tad, ja ir norādīts pilns standarta apzīmējums un apkalpošanas bāze. Ekstrūdera savienojumam parasti ir nepieciešams savs saskarnes zīmējums, pat ja viena puse seko atpazītam atloka rakstam.
Vispirms noskaidrojiet, kāda veida atloku jūs pērkat
Iepirkuma kļūdas bieži sākas, kad trīs dažādas sastāvdaļas sauc par atloku. Standarta caurules atloks, pielāgots ekstrūdera mucas atloks un pārejas adapteris fotoattēlā var izskatīties līdzīgi. Tie nav norādīti vienādi.
| Komponents | Kas to nosaka | Galvenais iepirkuma risks |
|---|---|---|
| Standarta caurules atloks | Precīzs standarts, izdevums, nominālais izmērs, klase vai PN, apdare, materiāls, urbums un savienojuma veids | Īsa etiķete, piemēram, "DIN atloka", var attiekties uz vairāk nekā vienu izmēru un reitingu sistēmu |
| Pielāgots ekstrūdera mucas atloks | Kontrolēta mašīnas rasējums, savienojuma muca vai adapteris, reģistrs, skrūvju raksts, kausējuma urbums, blīvējuma funkcija un apkopes pienākums | Cauruļu-atloku tabulas izmantošana mašīnas saskarnei, kurai ir pielāgotas atrašanās vietas noteikšanas un plūsmas funkcijas |
| Uzmavas adaptera atloks | Divas saskarnes, kā arī iekšējā kausējuma pāreja, orientācija, atbalsts un sensora vai ekrāna pakotnes prasības | Abi gali ir piemēroti atsevišķi, bet samontētais plūsmas ceļš, viduslīnija vai skrūvju orientācija nav piemērota |
Nanhaiya strāvamucas atloku diapazonsaptver apaļus tērauda atlokus ar atloku savienojumiem un pielāgojamiem portu izmēriem. Ir pieejami ANSI, DIN un JIS modeļi, kā arī pilnībā pielāgoti izmēri plastmasas, ķīmijas, granulēšanas un mašīnu lietojumiem.
Mūsu rūpnīcas skats:standarta nosaukums sāk tehnisko sarunu; tas nepabeidz zīmējumu. Vispirms jautājam, kur daļa atrodas, kas to nosaka, kas to noblīvē un kas iet cauri. Kad šīs funkcijas ir skaidras, pareizos izmērus kļūst daudz vieglāk kontrolēt.


Izmēri, kas nosaka, vai atloks ir piemērots
Noderīgs zīmējums atdala izmēru no funkcijas. Skrūvju caurumi rada skavas spēku, reģistrs nosaka detaļu atrašanās vietu, virsma nes blīvējumu un urbums nes kausējumu vai apstrādes vidi. Pieprasot, lai viena funkcija kompensētu citu, rada sarežģītu montāžu un nenoteiktu blīvējumu.
| Zīmēšanas funkcija | Kāpēc tas ir svarīgi | Kas pircējam jānorāda |
|---|---|---|
| Ārējais diametrs | Kontrolē aploksni, piekļuvi instrumentiem un atstarpi sildītāju, aizsargu vai balstu tuvumā | Nominālais izmērs, pielaide un jebkurš ierobežotais sektors |
| Centrālā urbuma vai kausējuma eja | Kontrolē plūsmas nepārtrauktību un iekšējo soli savienojumā | Diametrs, pielaide, pārejas forma, virziens un virsmas prasības |
| Kopējais un lokālais biezums | Ietekmē skrūvju piesaisti, stingrību, izlīdzināšanu un salikto garumu | Datu skalas, biezumi, urbumi un rumbas garums |
| Reģistra vai tapas atrašanās vietas noteikšana | Izveido koncentrisku montāžu, nevis paļaujas uz skrūvju caurumu atstarpi | Vīriešu vai sieviešu iezīme, diametrs, dziļums, piemērotība un ievads |
| Skrūvju raksts | Nodrošina iespīlēšanas savienojumu un nosaka leņķisko orientāciju | Daudzums, soļa apļa diametrs, cauruma izmērs, vītne, dziļums un leņķa atskaites punkts |
| Blīvējuma seja | Izveido paredzēto kontaktu ar blīvi, gredzenu, rievu vai metāla virsmu | Apšuvuma veids, izmēri, apdare, blīvējuma specifikācija un pieļaujamie bojājumi |
| Ģeometriskās vadības ierīces | Saglabājiet urbumu, reģistru un blīvējuma virsmu pareizi saistītus | Datums plus nepieciešamais līdzenums, perpendikularitāte, pozīcija, koaksialitāte vai izskrējiens |
| Orientēšanās iezīmes | Izlīdziniet sildītājus, sensoru pieslēgvietas, atslēgas rievas, aizsargus vai asimetriskas savienojuma daļas | Pulksteņa leņķis no viena nepārprotama atskaites punkta |
ISO 286-1 nodrošina starptautisku sistēmu lineāro izmēru pielaidēm un piemērotībām, tostarp cilindru īpašībām un pamata cauruma un pamata vārpstas koncepcijām. ISO 1101 nodrošina simbolu valodu formas, orientācijas, atrašanās vietas un izpildes vadīklām. Šie standarti palīdz izteikt prasību, taču projektētājam joprojām ir jāizvēlas funkcionālie atskaites punkti un pieļaujamās vērtības.
Skrūvju caurumu atstarpe nav atrašanās vietas noteikšanas sistēma.Ja pievienotajai vītnes galvai vai adapterim jābūt koncentriski ar stobra urbumu, definējiet reģistru vai citu kontrolētu atrašanās vietas noteikšanas līdzekli. Skrūvju pievilkšana, vienlaikus saspiežot divus nepareizi novietotus urbumus, var sabojāt virsmu, blīvējumu vai stiprinājumus un atstāt kaitīgu iekšējo pakāpienu.

ANSI, DIN, JIS un PN nav pilni pirkuma apraksti
Nanhaiya piedāvā ANSI, DIN un JIS opcijas vai pielāgotu standartu. Šis diapazons ir noderīgs, ja atloks pievienojas izveidotajiem rūpnīcas cauruļvadiem vai tam jāatbilst esošajam reģionālajam modelim. Piedāvājumam joprojām ir nepieciešams precīzs dokuments, izdevums, nominālais izmērs, vērtējums, seja, materiāls un visas projekta izmaiņas.
Piemēram, ASME B16.5 ir paredzēts cauruļu atlokiem un atloku veidgabaliem no NPS 1/2 līdz NPS 24. Tā darbības joma attiecas uz spiediena un temperatūras vērtējumiem, materiāliem, izmēriem, pielaidēm, marķējumu un testēšanu. Tas ir spēcīgs ietvars komponentiem, kas ietilpst tā darbības jomā, taču tā nosaukums nepārvērš katru ekstrūdera savienojumu par B16.5 atloku.
Praktiskā atšķirība:ja atloks ir daļa no spiediena cauruļvada robežas, izmantojiet piemērojamos cauruļvadu noteikumus un kvalificētu inženiertehnisko pārbaudi. Ja tas ir pielāgots mašīnas interfeiss, kontrolējiet to, izmantojot apstiprināto aprīkojuma rasējumu un darbības pienākumu. Ja tas veic abas lomas, pirkuma pakotnei ir jāatbilst abām prasību kopām.
Standarta modelis
Norādiet standarta numuru, gadu vai izdevumu, izmēru, klasi vai PN, apdari, materiāla grupu un savienojuma sastāvdaļu. Skaidri uzskaitiet visas novirzes.
Pielāgots modelis
Parakstīto zīmējumu padariet par autoritāti. Atsauce uz standartu joprojām var definēt atlasītos pavedienus, atbilstības, simbolus vai pārbaudes metodes.
Jaukts interfeiss
Parādiet, kura seja atbilst standartam un kura ir pielāgota. Definējiet iekšējo pāreju un leņķiskās attiecības starp abiem galiem.
Mūsu rūpnīcas skats:"tāds pats kā vecais atloks" ir noderīgs konteksts, taču tā nav pārbaudāma prasība. Mēs uzliekam precīzu saskarni uz zīmējuma un lūdzam pircējam to apstiprināt. Tas sniedz ražošanas, pārbaudes un uzstādīšanas komandām tādu pašu atbildi, kad tiek apšaubīts mērījums.
Spiediena klasi nevar atdalīt no temperatūras un materiāla
Nanhaiya mucas atloka lapā ir norādītas PN6, PN10, PN16, PN25, PN40 un PN63 opcijas. Uztveriet tās kā pieejamās specifikāciju kategorijas, nevis kā vienu universālu darba spiediena paziņojumu. Izmantojamais novērtējums ir atkarīgs no regulējošā standarta, materiāla, temperatūras, ģeometrijas, skrūvēm, blīvējuma un sistēmas konstrukcijas.
Polimēru apstrāde papildina nosacījumus, kurus nevar aprakstīt ar īsu atloku etiķeti. Savienojums var redzēt karstu kausējumu, sildīšanas un dzesēšanas ciklus, mašīnas vibrāciju, galviņas svaru, montāžas slodzes un tīrīšanu. Norādiet parastos un maksimālos nosacījumus, bet saglabājiet projektēšanas nosacījumus atsevišķi no ikdienas procesa iestatījumiem.
| Pienākuma ievade | Kāpēc ražotājam tas ir vajadzīgs | Pierādījumi, kas jāpievieno |
|---|---|---|
| Normāla un maksimālā temperatūra | Ietekmē materiāla uzvedību, blīvējuma izvēli, termisko kustību un vērtējuma bāzi | Procesa lapa, sildītāja iestatījumi un izmērītais darbības diapazons |
| Normāls un maksimālais spiediens | Definē mehānisko un blīvēšanas pienākumu saskaņā ar piemērojamo projektēšanas metodi | Instrumentu diapazons, darbības ieraksti un konstrukcijas prasības |
| Spiediena vide | Izkausēta polimēra, gāzes, šķidruma vai augu cauruļvadiem var būt nepieciešama atšķirīga konstrukcija un tīrīšana | Materiāla nosaukums, formula, drošības dati un procesa diagramma |
| Ārējā slodze | Smaga presformas galva vai neatbalstīts cauruļvads var palielināt atloka lieces slodzi | Montāžas svars, smaguma centrs, balsti un uzstādīšanas rasējums |
| Termiskie cikli | Atkārtota izplešanās un saraušanās var ietekmēt priekšslodzi, izlīdzināšanu un blīvējumu | Starta un apturēšanas frekvence, kā arī sildīšanas un dzesēšanas secība |
| Piemērojamais kods vai klienta noteikums | Nosaka atbildību par aprēķiniem, materiālu uzskaiti, marķēšanu, testēšanu un apstiprināšanu | Precīzs dokuments, izdevums un projekta specifikācija |
Neizvēlieties lielāku PN numuru kā atsevišķu līdzekli noplūdes novēršanai.Noplūde var rasties sejas bojājumu, nepareiza blīvējuma, deformācijas, piesārņojuma, sliktas izlīdzināšanas, nepiemērotu skrūvju vai termiskās kustības dēļ. Pirms klases vai pievilkšanas metodes maiņas atrodiet atteices mehānismu.


Izvēlieties materiālu un virsmas apstrādi reālajai videi
Nanhaiya ražo mucu atlokus no oglekļa tērauda, nerūsējošā tērauda un leģētā tērauda. Pieejamās virsmas apstrādes metodes ietver smilšu strūklu, cinkošanu un niķelēšanu, kā arī citas apstrādes metodes ir pieejamas pēc klientu prasībām. Apstiprinātajā zīmējumā jānorāda precīza pakāpe un apstrādes joma, ne tikai plaša materiālu grupa.
| Opcija | Kāpēc pircējs to var apsvērt | Jautājumi, kas jāatrisina pirms apstiprināšanas |
|---|---|---|
| Oglekļa tērauds | Vispārēja mašīnu izturība un ekonomiska ražošana, kur tiek kontrolēta vide | Precīza pakāpe, aizsardzība pret koroziju, metināmība, temperatūras bāze un atklātās virsmas |
| Nerūsējošais tērauds | Izturība pret koroziju vai tīrāka atklāta virsma noteiktai procesa videi | Precīza klase, ķīmiskā iedarbība, izsitumu risks, pārošanās materiāli un ražošanas ceļš |
| Leģētais tērauds | Mehāniska vai termiska darbība, kas prasa noteiktu sakausējumu un apstrādes ceļu | Pakāpe, termiskā apstrāde, cietība, stingrība, mehāniskā apstrāde un pārbaudes ieraksti |
| Smilšu strūklas virsma | Virsmas sagatavošana vai noteikta ārējā apdare | Kuras virsmas ir apstrādātas un kuras precizitātes vai blīvējuma virsmas ir jāaizsargā |
| Cinkota vai niķelēta virsma | Papildu virsmas aizsardzība saskaņotai videi | Pārklājuma materiāls, biezuma kritērijs, maskētās vietas, izmēru pielaide un remonta metode |
Pārklājums nekoriģē nepiemērotu pamatmateriālu, vāju ģeometriju vai bojātu blīvējuma virsmu. Tas var arī mainīt cieši pieguļošu reģistru, ja zīmējumā nav noteiktas maskētās virsmas un galīgie izmēri. Izlemiet, vai pielaide attiecas pirms apstrādes vai uz gatavo daļu, kas ir gatava montāžai.
Mūsu rūpnīcas skats:mēs atdalām darba virsmas no aizsargātām ārējām virsmām. Blīvējuma zeme, atrašanās vietas diametrs vai blīvs urbums nedrīkst nejauši iegūt pārklājumu. Apstrādes robežu iezīmēšana zīmējumā ir daudz drošāka nekā to atrisināšana pēc gatavo detaļu piegādes.



Kā izmērīt rezerves mucas atloku
Veca daļa sniedz vērtīgus fiziskus pierādījumus, taču tā var vairs neatspoguļot paredzēto ģeometriju. Reģistrs var nolietoties, seja var tikt nosmelta remonta laikā un karstums var deformēt plāksni. Oriģinālais mašīnas vai montāžas rasējums joprojām ir vislabākā sākuma autoritāte, kad tā ir pieejama.
- Fotografējiet uzstādīto mezglu.Reģistrējiet plūsmas virzienu, sastāvdaļu secību, viduslīniju, balstus, sildītājus, sensorus un piekļuvi pirms demontāžas.
- Identificējiet abas pārošanās sastāvdaļas.Ņemiet vērā cilindru, adapteri, ekrāna mainītāju, saplūšanas serdi, pārnesumkārbas sānu konstrukciju vai uzgali, kas savienota ar katru virsmu.
- Notīriet, nemainot pierādījumus.Noņemiet polimēru un vaļīgo piesārņojumu, nenoapaļojot malas un nenopulējot nodiluma pēdas, kas izskaidro kļūmi.
- Izveidojiet datumus.Pirms izmēru ierakstīšanas izvēlieties primāro blīvējuma vai montāžas virsmu, urbuma vai reģistra asi un vienu leņķisko elementu.
- Izmēriet katru interfeisu.Ierakstiet urbumu, ārējo diametru, biezumu, katru soli un dziļumu, skrūvju rakstu, vītnes, preturbumus, sejas īpašības un orientāciju.
- Izmēriet savienojuma daļas.Nokopēts nolietots atloks var atkārtot veco kļūdu. Pārbaudiet faktiskos vīriešu un sieviešu reģistrus, pieejamo skrūvju savienojumu un blīvējuma atrašanās vietu.
- Atrisiniet konfliktus jaunajā zīmējumā.Salīdziniet paraugu, oriģinālo rasējumu un savienojuma mērījumus, pēc tam apstipriniet izmēru, kas atjauno paredzēto funkciju.
Minimālais fotoattēlu komplekts:viens uzstādīts pārskats, abas atloku virsmas, sānskats, mucas vai uzgaļas galviņas datu plāksnīte, katra zīme vai daļas numurs, zīmogs un tuvākie bojājumi. Novietojiet skalu blakus detaļai, lai orientētos, bet nekad neaprēķiniet kritiskos izmērus no perspektīvas fotoattēliem.
Divu skrūvju vai daudzkomponentu projektiem rūpīgi pārbaudiet leņķisko orientāciju. Skrūves raksts var būt simetrisks, kamēr kausējuma atvere, sildītāja spaile, sensora pieslēgvieta vai balsts nav. Agregātu var saskrūvēt kopā un tomēr pagriezt neizmantojamā pozīcijā.
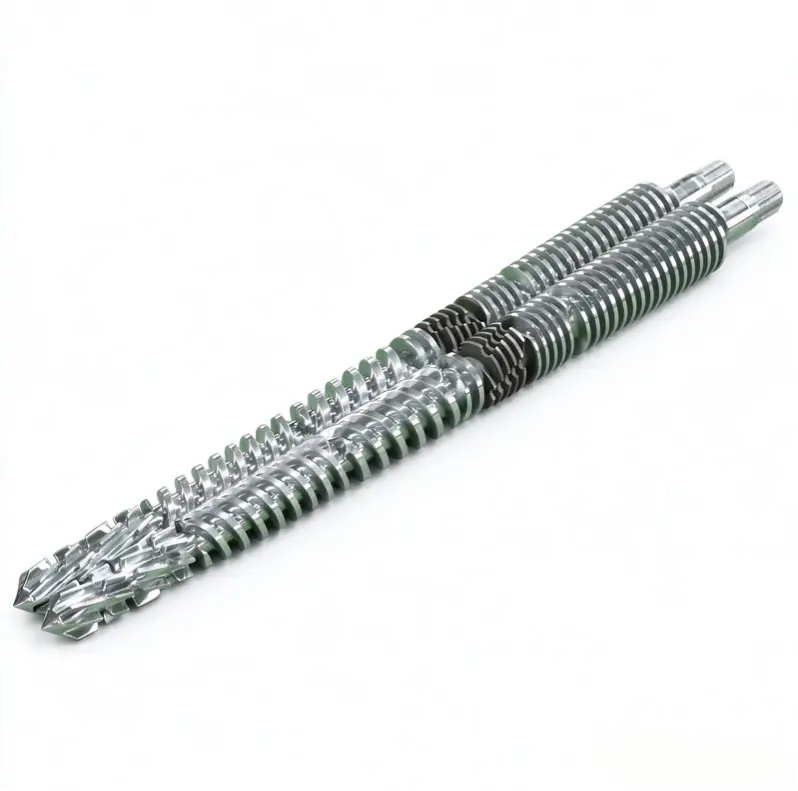
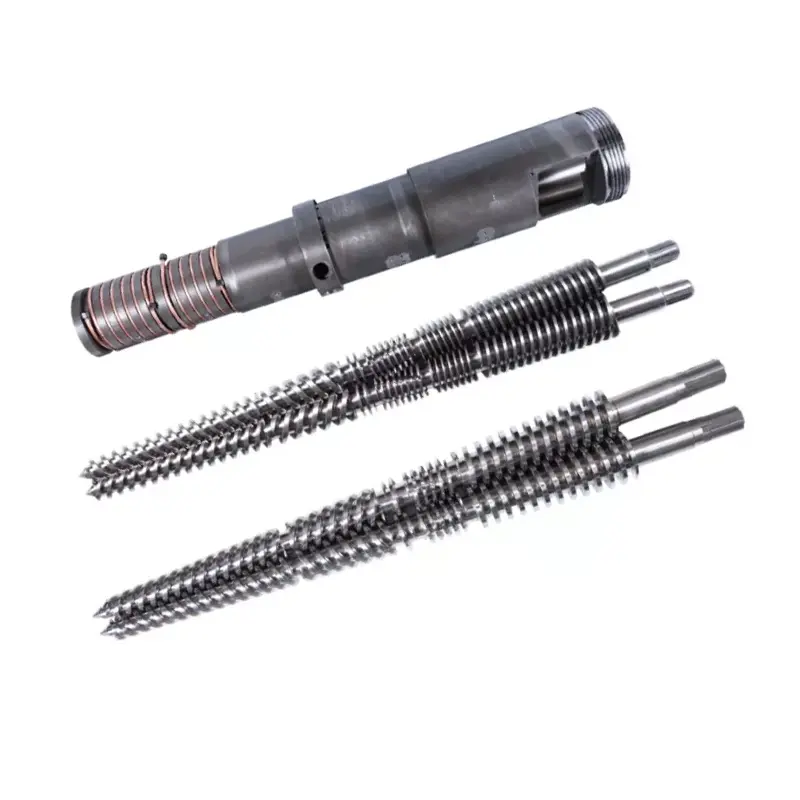
Kopīgojiet saistīto produktu saimi, lai piegādātājs saprastu sistēmu. Nanhaiya atbalstaviena skrūve, paralēla dvīņu skrūveunkoniska dubultskrūves mucalietojumprogrammas, plusekstrūdera saplūšanas serdeņiun pielāgotas die saskarnes.
Apstrādes iespēja atbalsta zīmējumu, bet neaizstāj to
Nanhaiya'sražošanas iekārtaslapā ir uzskaitīti CNC urbšanas un frēzēšanas pozicionēšanas precizitāte 0,02 mm. Tas arī identificē piecu asu apstrādi neregulāriem skrūvju virzieniem un īpašām atloku konstrukcijām. Šīs iespējas attiecas uz sarežģītiem caurumu modeļiem un atloku iezīmēm.
Iekārtas publicētā pozicionēšanas iespēja automātiski nav katra gatavā atloka pielaide. Faktiskā pieņemšana izriet no rasējuma, procesa maršruta, stiprinājuma, materiāla stāvokļa, termiskās apstrādes vai pārklājuma secības un saskaņotās pārbaudes metodes.
| Ražošanas posms | Kontroles jautājums | Noderīgs pircēja ieraksts |
|---|---|---|
| Materiālu saņemšana | Vai materiāls precīzi atbilst pasūtījumā norādītajai pakāpei un formai? | Materiāla sertifikāts, ja tas norādīts līgumā |
| Datu apstrāde | Kura seja un ass kontrolēs vēlākās funkcijas? | Apstiprināts rasējums ar skaidru atskaites punktu shēmu |
| Urbumu un reģistru apstrāde | Vai pārošanās diametri, dziļumi un atbilstības tiek iegūti pareizā secībā? | Izmēru pārskats par kritiskām saskarnes funkcijām |
| Caurumu izgatavošana | Vai soļa aplis, leņķiskā orientācija, vītne un dziļums ir norādīti pareizi? | Modeļa pārbaudes rezultāti un vītnes pārbaude |
| Sejas apdare | Vai ir aizsargātas blīvējuma ģeometrijas, līdzenuma un virsmas prasības? | Norādīta sejas pārbaude un virsmas ieraksts |
| Termiskā vai virsmas apstrāde | Vai apstrāde mainīs izmēru, līdzenumu, cietību vai aizsargājamās zonas? | Apstrādes sertifikāts un galīgā izmēru pārbaude pēc vajadzības |
| Galīgā marķēšana un iepakošana | Vai augs var noteikt pārskatīšanu, orientāciju un pārošanās komplektu? | Daļu marķējums, pārbaudes izlaišana un aizsargāts iepakojums |



Mūsu rūpnīcas skats:pielaidei jābūt iemeslam un pārbaudes metodei. Mēs pievelkam atrašanās vietas noteikšanas, blīvēšanas un izlīdzināšanas funkcijas vietās, kur montāžai nepieciešama kontrole. Mazākās iespējamās pielaides piemērošana katrai dimensijai tikai palielina izmaksas un var novērst uzmanību no funkcijām, kas faktiski ir piemērotas.
Kādas ir izplatītās atloku problēmas
Savienojuma problēmu reti diagnosticē viena fotogrāfija. Pierakstiet, kad parādās simptoms, neatkarīgi no tā, vai tas mainās atkarībā no temperatūras vai spiediena, un tieši to, kur sākas noplūde, kustība vai bojājumi. Mainiet vienu kontrolēto mainīgo vienlaikus.
| Novērota problēma | Iespējamie cēloņi, kas jāizpēta | Iepirkumu nodarbība |
|---|---|---|
| Jauns atloks neiekļūs reģistrā | Nepareizs diametrs vai atbilstība, pārklājums uz atrašanās vietas, urbums, netīrumi, termiskais stāvoklis vai savienojošās daļas deformācija | Norādiet galīgos apstrādātos izmērus, piemērotību, ievadīšanas un pārbaudes temperatūru |
| Skrūvju caurumi nesakrīt | Nepareizs soļa aplis, caurumu skaits, leņķa atskaites punkts, vadāmība, vītnes vai zīmējuma pārskatīšana | Nosakiet visa raksta izmērus no redzamas orientācijas funkcijas |
| Sildīšanas laikā parādās noplūde | Termiskā kustība, nepiemērots blīvējums, sejas deformācija, priekšslodzes vai temperatūras zudums ārpus apstiprinātās bāzes | Sistēmas pārskatā iekļaujiet termisko ciklu, blīvējuma specifikāciju un skrūvēšanas metodi |
| Noplūde saglabājas vienā sektorā | Vietējie sejas bojājumi, piesārņojums, nevienmērīgs līdzenums, novirze vai ārēja lieces slodze | Norādiet sejas vadības ierīces un atbalstiet pievienoto komplektu |
| Polimērs sadalās savienojuma vietā | Iekšējais solis, beigta kabata, rupji bojājumi, noplūdes ceļš vai pārmērīga atrašanās saskarnes tuvumā | Kontrolējiet samontēto kausējuma kanālu, ne tikai ārējo atloku izmērus |
| Stiprinājumi atkārtoti atbrīvojas vai sabojājas | Nepareiza stiprinājuma specifikācija, nevienmērīga montāža, termiskais cikls, vibrācija, pārslodze vai deformētas virsmas | Ļaujiet atbildīgajam inženierim noteikt visa savienojuma skrūves un pievilkšanu |
| Korozija sākas savienojuma vietā | Nepiemērots materiāls, bojāts pārklājums, iesprostots piesārņojums, nesaderīga vide vai galvaniskais stāvoklis | Pirms materiāla un apstrādes izvēles aprakstiet faktisko ķīmisko un tīrīšanas vidi |
Lielāks griezes moments nav diagnoze.Pārmērīga pievilkšana var sabojāt vītnes, skrūves, virsmas, blīves vai pievienoto aprīkojumu. Izolējiet un padariet mašīnu drošu, pēc tam lūdziet kvalificētam personālam pārbaudīt visu savienojumu un ievērot apstiprināto montāžas procedūru.
Ja atloks savienojas ar acauruļu ekstrūzijas galviņa, pārbaudiet balstu un viduslīniju, kā arī savienojumu. Ja tas savienojas netālu no aplastmasas ekstrūdera pārnesumkārbavai stobra balstu, pārbaudiet, vai mašīnas struktūra neizspiež saskarni no izlīdzināšanas.
Ekstrūdera mucas atloka RFQ kontrolsaraksts
Pilnīgs piedāvājums ļauj piegādātājam norādīt to pašu daļu, kuru pircējs plāno uzstādīt. Kad vien iespējams, pievienojiet ar pārskatīšanu kontrolētu zīmējumu un atzīmējiet katru vienumu, kam vēl nepieciešams inženiertehnisks apstiprinājums.
- Atloka funkcija un precīza uzstādīšanas pozīcija
- Mašīnas ražotājs, modelis un sērijas konteksts
- Gan savienojuma komponentu rasējumi, gan detaļu numuri
- Ārējais diametrs un visi lokālie aploksnes ierobežojumi
- Centrālā urbuma un iekšējās pārejas ģeometrija
- Kopējais biezums, rumbas, pakāpieni un padziļinājumi
- Reģistrējiet diametrus, dziļumus, pieslēgumus un ievadus
- Skrūvju daudzums, soļa aplis un leņķa atskaites punkts
- Klīrensa cauruma, urbuma vai vītnes detaļas
- Blīvējuma virsmas, rievas, starplikas vai blīvējuma specifikācija
- Nepieciešamās formas, orientācijas un pozīcijas vadīklas
- Precīza materiāla kategorija un termiskā apstrāde
- Virsmas apstrāde, maskēšana un gala izmēri
- Normālās un projektētās temperatūras informācija
- Normālā un projektētā spiediena informācija
- Vidēja, polimēru formula un tīrīšanas iedarbība
- Ārējās slodzes, atbalsta un termiskie cikli
- Piemērojamais standarts, izdevums un projekta noteikumi
- Daudzums, rezerves daļu stratēģija un marķējums
- Materiālu, apstrādes un pārbaudes dokumenti
- Nepieciešamā atbilstības pārbaude vai saskaņotā sistēmas pārbaude
- Fotogrāfijas un stāvokļa atskaite nomaiņai
Mūsu rūpnīcas skats:fotogrāfijas norāda, kur meklēt, paraugi stāsta, kas pastāv tagad, un zīmējumi norāda, ko ražot. Spēcīgs nomaiņas pasūtījums izmanto visus trīs, kad tie ir pieejami. Ja viņi nepiekrīt, mēs apstājamies pie apstiprinājuma sastādīšanas, nevis izvēlamies ērtāko mērījumu.
Veidojiet pieņemšanu ap pārošanās saskarni
Pārbaudei jāievēro zīmēšanas pārskatīšanas laikā konstatētie riski. Vienkāršam plakanam atlokam var būt nepieciešama īsa izmēra atskaite. Spiediena robežkomponentam, īpašam adapterim vai cieši pieguļošai nomaiņai var būt nepieciešams vairāk ierakstu, pārbaudītas pārbaudes vai sistēmas testēšana saskaņā ar atbildīgo inženierijas procedūru.
| Pieņemšanas vārti | Pierādījumi | Atlaidiet jautājumu |
|---|---|---|
| Zīmējuma apstiprināšana | Parakstīta pārskatīšana ar datiem, izmēriem, pielaidēm, materiālu, apstrādi un piezīmēm | Vai zīmējumā ir aprakstīts paredzētais pārošanās mezgls, nepaļaujoties uz pieņēmumiem? |
| Materiāls un apstrāde | Nepieciešamie sertifikāti, kas saistīti ar daļu vai ražošanas partiju | Vai ieraksti atbilst pasūtījumā norādītajai pakāpei un ārstēšanai? |
| Izmēru pārbaude | Rezultāti urbumam, reģistram, biezumam, skrūvju rakstam, blīvējuma ģeometrijai un norādītajām ģeometriskajām vadīklām | Vai pēc visas apstrādes funkcionālās īpašības atbilst apstiprinātajām robežām? |
| Vizuālais stāvoklis | Sejas, diegu, pārklājumu, malu un marķējuma fotogrāfijas un pārbaude | Vai blīvējuma un atrašanās vietas noteikšanas virsmas ir tīras, aizsargātas un bez nepieņemamiem bojājumiem? |
| Pārošanās pārbaude | Uzstādiet ar pircēja piegādātajām savienojuma daļām, mērierīcēm vai saskaņotu pārbaudes ierīci | Vai montāža bez piespiešanas atrod, orientējas un nostiprina, kā paredzēts? |
| Sistēmas vai spiediena pārbaude | Saskaņota procedūra, atbildīgs apstiprinājums un reģistrēts rezultāts, kad nepieciešams | Vai tika veikts pareizs tests attiecībā uz atloka faktisko darbības jomu un reglamentējošiem noteikumiem? |
| Piegādes izlaišana | Daļu identifikācija, aizsardzība, iepakojuma saraksts un dokumentu pakete | Vai saņēmēja iekārta var noteikt, saglabāt un instalēt pareizo versiju? |
Lai saņemtu atbalstu uzstādīšanai vai apkopes plānošanai, pārskatiet Nanhaiya'stehniskais dienests. Piegādātāju atlasē var iekļaut arīuzņēmuma profils, ražošanas iekārtasun pašreizējaissertifikāti.
Bieži uzdotie jautājumi
Kāda informācija ir nepieciešama, lai citētu ekstrūdera mucas atloku?
Nosūtiet kontrolētu rasējumu vai skaidrus izmērus attiecībā uz ārējo diametru, urbumu, biezumu, atrašanās vietas reģistru, skrūvju daudzumu, skrūvju cauruma vai vītnes izmēru, soļa apļa diametru, cauruma orientāciju, blīvējuma virsmu un savienojuma komponentu. Pievienojiet ekstrūdera modeli, materiālu, darba temperatūras un spiediena bāzi, virsmas apstrādi, daudzumu un nepieciešamos pārbaudes dokumentus.
Vai ANSI, DIN vai JIS ir pietiekami, lai norādītu mucas atloku?
Nē. Standarta caurules atlokam ir nepieciešams precīzs standarta numurs, izdevums, izmērs, novērtējums, apdare, materiāls un savienojuma sastāvdaļa. Pielāgotam ekstrūderim vai galviņas atlokam var būt nepieciešams arī kontrolēts mašīnas rasējums, jo tā reģistrs, kausējuma eja, skrūvju orientācija un kopējā ģeometrija var neatbilst caurules atloka standartam.
Ko Nanhaiya atloka lapā nozīmē PN6, PN10, PN16, PN25, PN40 un PN63?
Tās ir spiediena klases opcijas, kas norādītas Nanhaiya mucas atlokiem. Tie nav universāla darba spiediena garantija katram materiālam un temperatūrai. Pirkuma specifikācijā izvēlētā PN klase jāsavieno ar precīzu standartu, izmēriem, materiālu, temperatūras bāzi, skrūvēm, blīvējumu un piemērojamiem sistēmas projektēšanas noteikumiem.
Kādu materiālu izvēlēties mucas atlokam?
Nanhaiya piedāvā oglekļa tērauda, nerūsējošā tērauda un leģētā tērauda iespējas. Izvēloties, jāņem vērā slodze, temperatūra, korozijas iedarbība, saskare ar polimēru vai piedevām, metināšanas prasības, savienojamās daļas materiāls, virsmas apstrāde un vadošie projektēšanas noteikumi. Norādiet precīzu atzīmi apstiprinātajā zīmējumā, nevis pasūtot tikai pēc materiālu grupas.
Kā izmērīt rezerves ekstrūdera atloku?
Izmēriet urbumu, ārējo diametru, kopējo biezumu, reģistra diametrus un dziļumus, skrūvju daudzumu, cauruma vai vītnes izmēru, soļa apļa diametru, leņķisko orientāciju un blīvējuma īpašības. Reģistrējiet savienojuma daļu, plūsmas virzienu un montāžas pozīciju. Salīdziniet mērījumus ar oriģinālo mašīnas rasējumu, jo noņemtā daļa var būt nodilusi, deformēta vai iepriekš remontēta.
Kāpēc ekstrūdera atloka noplūde pēc uzstādīšanas?
Iespējamie cēloņi ir bojāta vai nepiemērota blīvējuma virsma, nepareiza blīve vai blīvējums, atloka virsmas deformācija, slikta reģistra izlīdzināšana, piesārņojums, nevienmērīgas skrūves, nepiemēroti stiprinājumi, termiskā kustība vai spiediena un temperatūras apstākļi, kas neatbilst apstiprinātajam projektam. Atrodiet cēloni, pirms pielietojat lielāku pievilkšanas spēku.
Vai piegādātājs var no parauga nokopēt nolietotu mucas atloku?
Fiziskais paraugs ir noderīgs, taču tam nevajadzētu būt vienīgajai iestādei. Nodilums, korozija, atkārtota apstrāde, remonts un termiski kropļojumi var mainīt kritiskos izmērus. Izmantojiet oriģinālo rasējumu, ja tas ir pieejams, izmēriet savienojošās sastāvdaļas un vienojieties, kuri izmēri tiks atjaunoti, pirms tiek apstiprināts rezerves rasējums.
Kā būtu jāpieņem pielāgots mucas atloks?
Vispirms apstipriniet zīmējumu, pēc tam pārbaudiet pasūtījumā prasītos materiālu un apstrādes ierakstus. Pārbaudiet urbumu, reģistru, biezumu, skrūvju rakstu, blīvējuma ģeometriju un norādītās formas vai pozīcijas vadības ierīces, salīdzinot ar rasējumu. Ja iespējams, apstipriniet saderību ar savienotajām daļām un veiciet tikai saskaņoto sistēmu vai spiediena pārbaudi saskaņā ar piemērojamo inženierijas procedūru.
Tehniskās atsauces
- Nanhaiya mucas atloks: pirmās puses materiāli, standarti, virsmas apstrāde, PN iespējas, lietojumprogrammas un produktu attēli.
- Nanhaiya ražošanas iekārtas: pirmās puses apstrādes iespējas un publicētie aprīkojuma pozicionēšanas dati.
- ASME B16.5-2020 pārskats: oficiālais ASME apjoms un saturs cauruļu atlokiem un atloku veidgabaliem.
- ISO 286-1:2010: oficiālais ISO apraksts kodu sistēmai lineāro izmēru un atbilstības pielaidēm.
- ISO 1101:2017: oficiālais ISO apraksts ģeometriskās pielaides valodai formai, orientācijai, atrašanās vietai un izpildei.
Standarti ir jāiegādājas vai tiem jāpiekļūst no to pilnvarotajiem izdevējiem, kad ir nepieciešamas visas to prasības. Atbildīgajam inženierim pirms ražošanas vai testēšanas jāapstiprina piemērojamais izdevums, jurisdikcija un projekta noteikumi.
Redakcionāla piezīme. Šajā rokasgrāmatā ir nodalītas Nanhaiya pašreizējās produktu iespējas no lietojumprogrammām specifiskiem inženiertehniskajiem lēmumiem. Apstiprinātajā pirkuma specifikācijā ir jāapstiprina gala spiediena konstrukcija, skrūvēšana, blīvējums, materiāla kategorija, pielaides un pieņemšanas prasības.