WPC veidni nevar izvēlēties no produkta fotoattēla un ārējiem izmēriem. Instrumentiem jāatbilst koka plastmasas formulai, profila sekcijai, izvadei, ekstrūdera izlādei, kalibrēšanas metodei, dzesēšanas līnijai un veiktspējas pārbaudēm, kas izmantotas gatavajai plāksnei vai profilam.


Ātra atbilde
Lai iegādātos aWPC ekstrūzijas veidne, nosūtiet galīgo šķērsgriezumu ar pielaidēm, pilnu polimēru un koksnes pildvielas formulu, materiāla sagatavošanas metodi, mērķa izvadi un līnijas ātrumu, ekstrūdera saskarni, pakārtoto dzesēšanas izkārtojumu un gatavā produkta pieņemšanas plānu. Atzīmējiet zīmējumā redzamās virsmas, kritiskās sienas, iekšējās ribas, dobumus, rādiusus un jebkuru reljefu vai slīpēšanas pielaidi.
Nepieņemiet instrumentus tikai no sausa izmēra atskaites. Izpildiet saskaņoto formulu pa paredzēto līniju, ļaujiet profilam atdzist, pēc tam izmēriet izmērus, sienas un ribu biezumu, taisnumu, vērpumu, virsmas stāvokli un masu uz garumu. Produkta veiktspējas testi paliek gatavā produkta ražotāja atbildība.
Pērciet formēšanas sistēmu, nevis izolētu tērauda bloku
Ekstrūzijas veidne izveido karsto profilu, kad WPC kausējums atstāj ekstrūderu. Šis profils joprojām ir mīksts un spēj mainīt formu. Kalibratori, dzesēšanas sekcijas, atbalsta, izvilkšanas un griešanas aprīkojums to notur un stabilizē. Matrica, kas izskatās pareizi uz stenda, var radīt nestabilu profilu, ja šīs pakārtotās daļas tam neatbilst.
Nanhaiya WPC veidņu klāstā tiek izmantoti tērauda korpusi ar rūdītām un pulētām virsmām. Veidnes ir apstrādātas ar CNC un termiski apstrādātas, un ir pieejami papildu dzesēšanas kanāli. Produktu klāsts aptver loksnes, dēļus un profilus, tostarp ieklāšanu, žogus, paneļus un āra mēbeļu sastāvdaļas, kas izgatavotas no PE vai PP ar koka pildvielu.
| Iegādāties preci | Tā darbs | Kas jāparādās citātā |
|---|---|---|
| Adapteris un ieplūde | Savieno ekstrūdera izlādi ar profila plūsmas ceļu | Atloka, skrūvju raksts, reģistrs, blīvējums, kausējuma ieplūde, centra augstums, sildītāja un sensora detaļas |
| Ekstrūzijas matrica | Izkliedē kausējumu un veido karstā profila sekciju | Korpusa un ieliktņu rasējumi, materiāls, apstrāde, sildīšanas zonas, plūsmas virsmas apdare un regulēšanas punkti |
| Kalibrators vai izmēru noteikšanas instrumenti | Atbalsta kritiskās virsmas un izmērus agrīnas dzesēšanas laikā | Sekciju skaits, saskares virsmas, vakuuma vai ūdens savienojumi, regulēšana un montāža |
| Dzesēšanas instrumenti | Noņem siltumu, kamēr profils tiek atbalstīts | Dzesēšanas kanāli, ūdens prasības, tvertnes vai plākšņu izkārtojums un savienojumu izmēri |
| Mainiet detaļas | Ļauj piedāvāt plānotos produktu variantus vai aizvieto ierastos nodiluma elementus | Zīmēšanas numuri, saderības matrica, rezerves daudzums un maiņas procedūra |
| Apstrāde un atbalsts | Novieto instrumentus un aizsargā ekstrūdera savienojumu | Detaļu atsvari, pacelšanas punkti, statīvs, sliedes, viduslīnijas regulēšanas un uzglabāšanas piederumi |
| Dokumentācija | Kontrolē ražošanu, uzstādīšanu, darbību un turpmāku nomaiņu | Apstiprināti rasējumi, materiālu rēķini, pārbaudes protokoli, rokasgrāmata un rezerves daļu saraksts |
Mūsu rūpnīcas skats:frāze "viens WPC veidņu komplekts" ir pārāk neskaidrs cenu salīdzināšanai. Viens piegādātājs var piedāvāt tikai apsildāmās formas korpusu. Citā var būt adapteris, vairāki kalibratori, dzesēšanas plāksnes, balsti, rezerves sildītāji un norādījumi par nodošanu ekspluatācijā. Pirms kopsummas salīdzināšanas mēs lūdzam pircēju salīdzināt rindas vienības tvērumu.



Galīgais profila zīmējums ir sākumpunkts
Kataloga fotoattēlā ir parādīta produktu saime, taču tajā ir paslēpta informācija, kas kontrolē instrumentus. Mums ir nepieciešams sekcijas skats ar izmēriem un pielaidēm. Zīmējumā ir jānorāda arī virsmas, kas savienojas ar klipiem, stiprinājumiem, rāmjiem vai citiem profiliem, jo šīs īpašības bieži ir pelnījušas stingrāku kontroli nekā dekoratīvā seja.
Dobam profilam piešķiriet katras sienas un tīkla izmērus. Neatstājiet iekšējos dobumus kā māksliniecisku rakstu. To ģeometrija ietekmē materiāla sadalījumu, dzesēšanu, stingrību, profila svaru un to, kā sekcija uzvedas izvilkšanas laikā.
- Kopējais platums, augstums un profila orientācija
- Sienu biezums katrā ārējā sejā
- Iekšējā tīkla biezums un novietojums
- Dobuma izmērs, daudzums un ģeometrija
- Stūra un iekšējie rādiusi
- Rievas, mēlītes, klipši un stiprinājumu zonas
- Kritiskās pielaides un pārbaudes dati
- Atļauts loks, vērpjot un taisnums
- Mērķa masa uz garuma vienību
- Redzamās sejas un virsmas defektu robežas
- Reljefs, slīpēšana vai tīrīšana ar suku
- Griezuma garums un pakārtotā griešanas metode
- Cieta, doba, pārklāta vai koekstrudēta konstrukcija
- Apstiprināts pamatparaugs un pārskatīšanas datums
Neapstrādājiet presformas atveri kā auksti apstrādāta profila kopiju.Karstā WPC sadaļa var mainīties, veicot uzbriešanu, izvilkšanu, kalibrēšanu un dzesēšanu. Instrumentu kompensācija ir jāizstrādā, pamatojoties uz faktisko formulu, izvadi un pakārtoto sistēmu.
Mūsu rūpnīcas skats:tīrs 3D renderējums ir noderīgs pārdošanai, taču tas ir slikts ražošanas dokuments. Jautājam, kuras virsmas savienojas ar citu detaļu, kura siena kontrolē izturību, kuru seju redz klients un kur iekārta var pieņemt variācijas. Šī prioritāšu karte ir noderīgāka nekā vienādas stingras pielaides noteikšana katrā rindā.


WPC ir formulu saime, nevis viens izejmateriāls
Instrumentu izgatavotājam ir vajadzīgs vairāk nekā tikai burti WPC. Polimērs var būt PE, PP vai PVC. Koksnes sastāvdaļa var atšķirties pēc sugas, daļiņu formas, izmēra sadalījuma un mitruma stāvokļa. Formulas var saturēt arī minerālu pildvielu, smērvielu, savienojošo līdzekli, pigmentu, stabilizatoru, putotāju vai pārstrādātu materiālu.
Nanhaiya WPC veidņu lapā kā mērķa materiāli ir norādīti PE un PP ar koka pildvielu. Tās produktu un pielietojuma klāsts ietver arī PVC putu plātnes un specializētu PE koksnes plastmasas apstrādi. Norādiet precīzu ražošanas formulu, lai veidne būtu paredzēta materiālam, kas tajā nonāks.
| Formulas ievade | Kāpēc instrumentu piegādātājam tas ir vajadzīgs | Ko sūtīt |
|---|---|---|
| Matricas polimērs | Maina kausēšanas uzvedību, temperatūras logu, noņemšanu un dzesēšanas reakciju | Precīza sveķu pakāpe, piegādātāja datu lapa un procenti |
| Koka sastāvdaļa | Ietekmē padeves uzvedību, plūsmas pretestību, mitruma slodzi un virsmas izskatu | Koksnes veids, milti vai šķiedra, daļiņu diapazons, tilpuma blīvums, mitruma stāvoklis un procenti |
| Minerālu pildviela | Maina viskozitāti, svaru, nodilumu un virsmu | Materiāla nosaukums, daļiņu dati, apstrāde un procenti |
| Smērviela un apstrādes palīglīdzeklis | Ietekmē presformas atbrīvošanu, spiedienu, virsmas un pakārtoto apstrādi | Produkta nosaukums, pievienošanas ātrums un sajaukšanas secība |
| Sakabes līdzeklis un stabilizators | Maina savienojuma un gala produkta veiktspēju | Atzīme un procentuālā daļa, kā arī visi apstrādes ierobežojumi |
| Pigmenta vai vāciņa slānis | Ietekmē redzamo virsmu, termisko reakciju un koekstrūzijas izkārtojumu | Krāsu sistēma, slāņa biezuma mērķis, koekstrudera pozīcija un plūsmas attiecība |
| Pārstrādāts saturs | Var palielināt viskozitāti, piesārņojumu un mitruma izmaiņas | Avots, sagatavošana, maksimālā procentuālā daļa un partijas variācijas |
| Putošanas sistēma | Maina blīvuma attīstību, spiedienu un izmēru atjaunošanos | Pilnīga formula, mērķa blīvums un apstrādes logs |
ASV Lauksaimniecības departamenta Meža produktu laboratorija skaidro, ka WPC mitrumu var noņemt pirms apstrādes, atsevišķa maisīšanas posma laikā vai tiešās ekstrūzijas procesā. Tās tehniskajā nodaļā ir arī norādīts, ka WPC ražotāji izmanto dažādus aprīkojuma ceļus, tostarp iepriekš sajauktas granulas ar vienu skrūvi, vienpakāpes divu skrūvju savienošanu un profilēšanu, kā arī tandēma sistēmas. Veidnei jābūt saskaņotai ar ceļu, kas nodrošina tās kausējumu.
Atsauces formulas noteikums:instrumenta līgumā ievietojiet vienu apstiprinātu formulu un sagatavošanas metodi. Nākotnes izmaiņas ir iespējamas, taču komandai ir nepieciešama bāzes līnija, kad mainās spiediens, virsma, izmēri vai produkcija.
Mitrums ir pelnījis savu rindu RFQ. Burbuļi, caurumi un nestabila virsma pie veidnes var rasties uzglabāšanas, žāvēšanas, maisīšanas, barošanas vai ventilācijas laikā. Pulēta plūsmas virsma nevar noņemt ūdeni, kas paliek savienojumā.
Saskaņojiet veidni ar veidu, kādā tiek ražots WPC kausējums
Iepriekš saliktas WPC granulas, kas iet caur vienas skrūves profilētāju, sasniedz veidni citādi nekā sausais maisījums, kas tiek sajaukts un veidots vienā divu skrūvju procesā. Izvadei var būt atšķirīga spiediena stabilitāte, temperatūras sadalījums un jutība pret ekrāna ierobežojumiem. Lūdziet veidņu piegādātājam pārskatīt ekstrūderi un adapteri, ne tikai profilu.
| Ražošanas ceļš | Tipisks iepirkšanās fokuss | Nepieciešamā informācija veidnes ieejā |
|---|---|---|
| Iepriekš saliktas granulas un vienas skrūves profilēšana | Vienmērīga transportēšana, kausēšana, spiediena radīšana un profila veidošana | Granulu pakāpe, mitrums, skrūves diametrs, jauda, kušanas temperatūra, spiediena diapazons un filtrēšana |
| Vienpakāpes divu skrūvju savienošana un profilēšana | Barošana, sajaukšana, mitruma noņemšana un formēšana vienā nepārtrauktā maršrutā | Pilnīga formula, padeves plāns, ventilācija, skrūvju konfigurācija, izplūdes spiediens, temperatūras un ātruma izmaiņas |
| Tandēma ekstrūzija | Atdaliet maisīšanas vai žāvēšanas pienākumu no gala spiediena un profilēšanas | Pārsūtīšanas metode, otrā ekstrūdera dati, kausējuma stāvoklis, vadības loģika un traucējumu apstrāde |
| Koekstrudēts vāciņš vai funkcionālais slānis | Stabils slāņa sadalījums un saķere ap profilu | Serdes un vāciņa formulas, plūsmas attiecība, ieplūdes orientācija, individuālie spiedieni un slāņa biezuma pieņemšana |
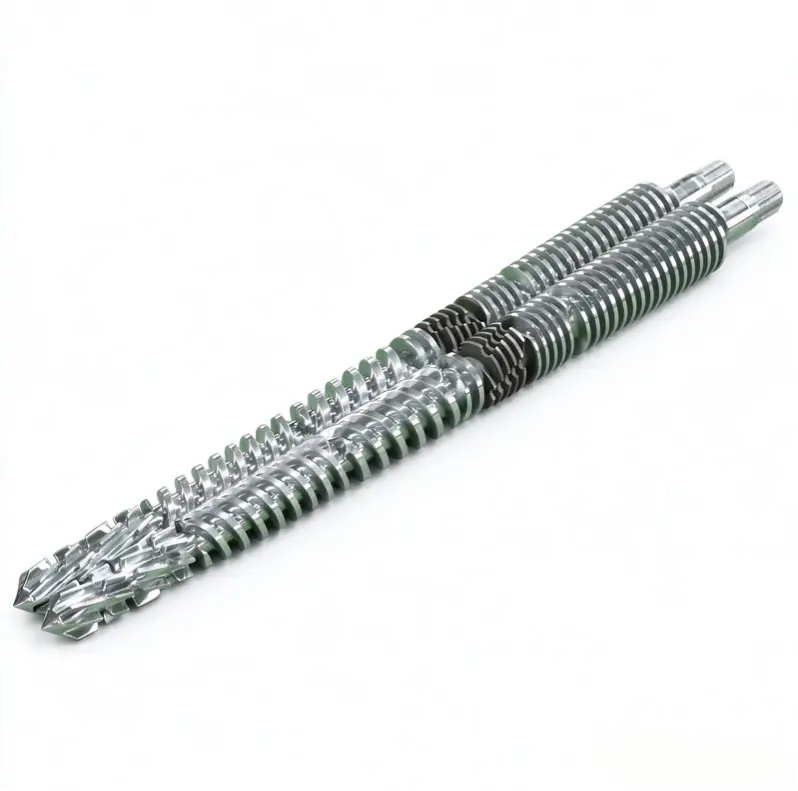
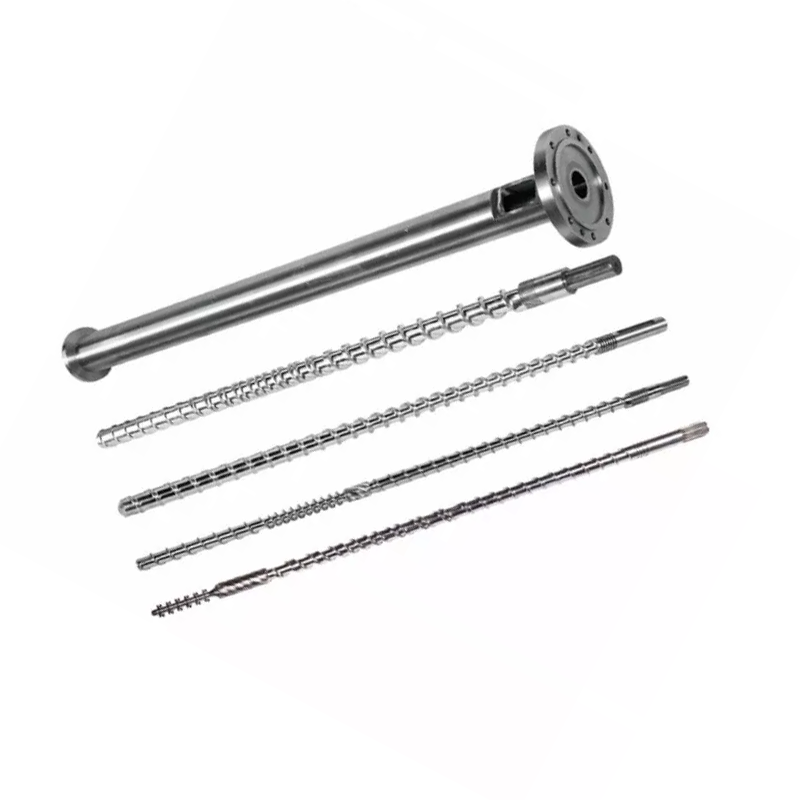
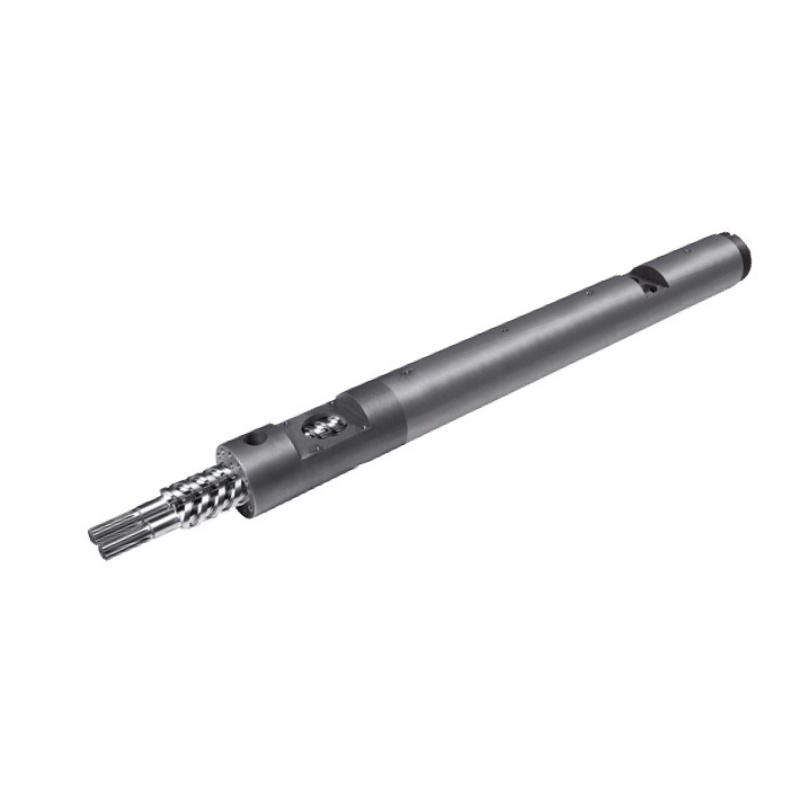
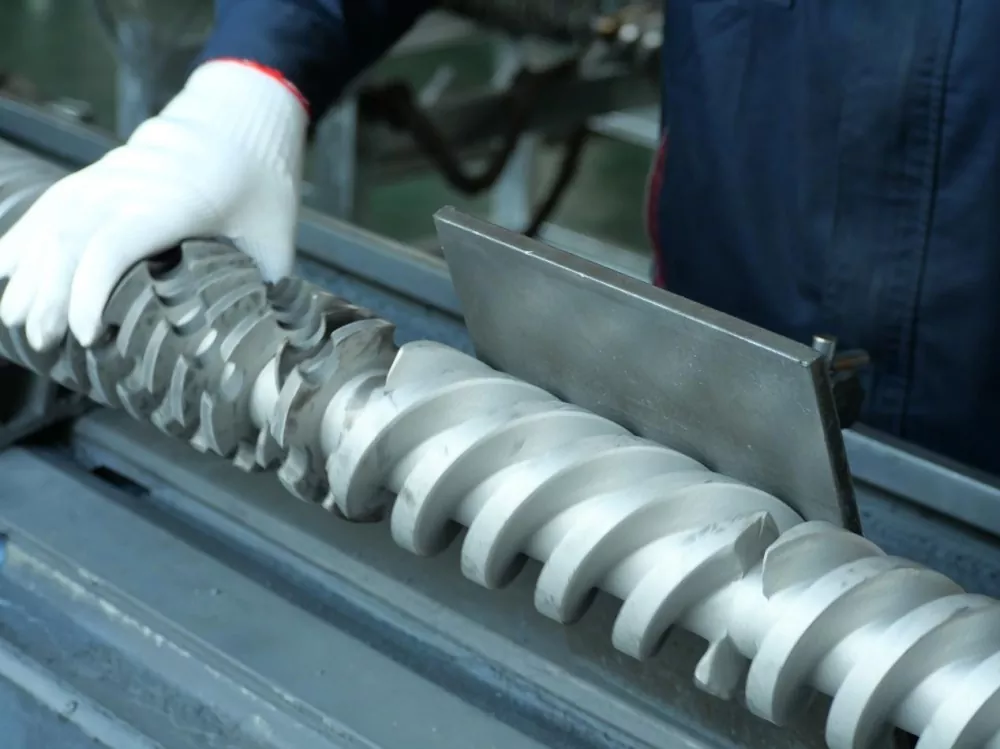
Nanhaiya piederumivienas skrūves, paralēlas dvīņu skrūves, koniskas divskrūvju mucasunplastmasas ekstrūdera mašīnas. Izvēlieties plastifikācijas sadaļu pēc apstrādes darba. Pēc tam izveidojiet veidni atbilstoši kausējuma stāvoklim, ko sekcija var uzturēt.
Abrazīvās koksnes un ar minerālvielu pildītām formulām pārskatiet skrūvju un mucas nodiluma pakotni pirms pelējuma ierobežojuma palielināšanas. Nanhaiya esošais ceļvedis,Skrūves muca WPC ekstrūzijai: kā apturēt koka un plastmasas nodilumu, attiecas uz ventilāciju, temperatūru un virsmas izvēli, nedublējot šajā rakstā minētos lēmumus par profila instrumentiem.
Mūsu rūpnīcas skats:kad jauna veidne paaugstina spiedienu, bieži vien nekavējoties tiek vainota presforma. Dažreiz ierobežojums ir nepareizs. Dažreiz skrūve nevar nodrošināt vienmērīgu, pilnībā sagatavotu kausējumu ar pieprasīto ātrumu. Mēs salīdzinām spiedienu pirms un pēc izmaiņām, pārbaudām ekrānu un materiāla stāvokli un apstiprinām patieso tīro jaudu, pirms atkal izgriežam plūsmas ceļu.

Profila plūsmai ir jānonāk kopā pie matricas izejas
WPC profils var saturēt biezas ārējās sienas, plānas iekšējās sloksnes, dziļas rievas un mazus stūrus vienā sekcijā. Katrs ceļš pretojas plūsmai atšķirīgi. Ja kausējums sasniedz vienu apgabalu pārāk ātri un otru pārāk lēni, profils var vilkt, sagriezties, saplīst vai parādīt nevienmērīgu blīvumu un virsmu.
Instrumentu dizains izmanto pārejas formu un lokālo plūsmas pretestību, lai līdzsvarotu sekciju. Mērķis nav vienāds ātrums katrā iekšējā punktā. Mērķis ir stabils profils pie izejas, ko kalibrators var atbalstīt bez pārmērīgas korekcijas.
Ārsienas
Redzamajām sejām ir nepieciešama stabila padeve un atbilstoša virsma pie uzmavas. Arī biezās sekcijas pārnes vairāk siltuma kalibratorā un var atdzist lēnāk nekā plānās daļas.
Iekšējie tīkli
Plānās ribas ir neaizsargātas pret nepilnīgu pildījumu vai plīsumiem. To padeves ceļiem, krustojumiem un pakārtotajam atbalstam jābūt redzamam instrumentu un pieņemšanas rasējumos.
Rievas un stūri
Nelielas funkcijas var pastiprināt vietējās plūsmas un apdares problēmas. Atzīmējiet funkcionālās malas, lai instrumenta korekcija aizsargātu piemērotību, nevis uzlabotu nekritisku virsmu.



Mūsu rūpnīcas skats:pelējuma korekcijai jābūt izmērītam iemeslam. Mēs atzīmējam, kur profils ir smags, plāns, ātrs, lēns vai deformēts, pēc tam kontrolētos soļos mainām atbildīgās plūsmas zonu. Slīpējot die lūpu, jo profils "izskatās nepareizi", var nomainīt vienu defektu pret citu un noņemt ierakstu, kas nepieciešams nākamajam komplektam.
Kalibrēšana un dzesēšana nosaka auksto profilu
Ekstrūzijas forma veido karstu sekciju. Kalibrators nosaka un atbalsta kritiskās virsmas, kamēr siltums atstāj materiālu. Dzesēšana turpinās caur plāksnēm, tvertnēm vai smidzināšanas sekcijām, un izvilkšana pārvieto profilu kontrolētā spriedzē. Šīm sastāvdaļām ir jābūt kopīgai centra līnijai un ātruma atskaitei.
Nanhaiya piedāvā papildu dzesēšanas kanālus savās WPC veidnēs. Norādiet katras ķēdes mērķi, ieplūdes un izplūdes izmēru, ūdens kvalitātes prasības, darba temperatūru un pieejamo plūsmu. Iekārtai arī jāplāno piekļuve tīrīšanas kanāliem, kas var savākt katlakmens vai gružus.
| Pakārtotā ievade | Ietekme uz profilu | Pircēja dati, kas jāsniedz |
|---|---|---|
| Kalibratora kontaktinformācija un atbalsts | Sekcijai atdziestot, notur izvēlētās ārējās virsmas, rievas, malas vai dobumus | Kalibratora rasējums, garums, posmu skaits, vakuuma metode un regulēšanas diapazons |
| Dzesēšanas ūdens stāvoklis | Maina siltuma noņemšanas ātrumu un izmēru stabilizāciju | Padeves temperatūras diapazons, plūsma, spiediens, ūdens kvalitāte un recirkulācijas sistēma |
| Attālums no matricas līdz kalibratoram | Pirms izmēra noteikšanas maina neatbalstīta karstā profila darbību | Līnijas izkārtojums, regulēšanas diapazons un piekļuve palaišanai |
| Izvilkšanas veids un izlīdzināšana | Iestata līnijas ātrumu un var nevienmērīgi vilkt profilu | Jostas vai sliežu ceļa izkārtojums, ātruma diapazons, kontakta garums un centra augstums |
| Griešana un sakraušana | Var atklāt vai radīt kustību pēc primārās dzesēšanas | Griezuma garums, zāģa vai griezēja veids, atbalsta galds un kraušanas metode |
Nesoliet aukstus izmērus pie matricas izejas.Vienojieties, kur un kad katrs izmērs tiks mērīts pēc atdzesēšanas. Izmantojiet to pašu kondicionēšanas un mērīšanas metodi apstiprināšanas paraugiem un ražošanas kontrolei.
USDA Forest Products Laboratory profila ekstrūzijas pētījumi apraksta procesu, kurā izkausētais WPC tika veidots caur presformu, kam sekoja izmēra noteikšana, ūdens izsmidzināšanas tvertne un izvilcējs. Šī secība ir noderīgs atgādinājums: formēšanas rezultāts pieder visai līnijai, pat ja veidne tiek iegādāta kā viena vienība.
Norādiet veidņu uzbūvi, apstrādi un pārbaudi
Nanhaiya ražo savas WPC veidnes no tērauda un apraksta augstas stiprības leģēto tēraudu ar rūdītām un pulētām virsmām darba zonām. Katra veidne ir apstrādāta ar CNC, termiski apstrādāta un pulēta. Galīgajā līgumā šie vispārīgie produkta atribūti jāpārvērš komponentu līmeņa prasībās.
- Materiāla kategorija katrai galvenajai sastāvdaļai
- Termiskā apstrāde un rūdīšanas diapazons
- Gatavās cietības prasība un testa vieta
- Plūsmas virsmas apdares prasība
- Kritiskie izmēri un pielaides
- Reģistri, dībeļi un montāžas uzziņas
- Sildītāja daudzums, jauda, spriegums un savienotāji
- Termopāra tips, atrašanās vieta un kabeļa detaļas
- Spiediena un kušanas temperatūras porti
- Dzesēšanas kanālu rasējums un spiediena pārbaude
- Stiprinājuma materiāls, pakāpe un rezerves daudzums
- Nomaināms ieliktnis un dilstošās daļas definīcija
- Aizsardzība pret rūsu, iepakošanas un uzglabāšanas metode
- Materiālu, apstrādes un izmēru uzskaite
Neprasiet visur pēc iespējas cietāko virsmu. Preses korpusam, ieliktņiem, stiprinājumiem, adapterim un balstam ir dažādi uzdevumi. Specifikācijā jāapvieno virsmas stāvoklis, pamatnes stiprība, remonta metode un korozijas iedarbība ar paredzamo koksnes un minerālvielu saturu.


Piegādātāja kvalifikācija var ietvert Nanhaiya'sražošanas iekārtas, sertifikāta informācijaunuzstādīšanas un apkopes atbalsts. Ievietojiet nepieciešamos dokumentus un atbalstu pirkuma pasūtījumā, nevis paļaujieties uz vispārīgu kataloga paziņojumu.
Izmantojiet defekta modeli, lai atrastu atbildīgo zonu
WPC profila defekti var sākties izejmateriālā, maisītājā, padevējā, skrūvē un mucā, veidnē, kalibratorā, dzesēšanas sekcijā vai izvilkšanā. Defekta atrašanās vieta šķērsgriezumā un tā izmaiņas laika gaitā sniedz noderīgas norādes. Ierakstiet tos, pirms kopā maināt temperatūru, ātrumu un instrumentus.
| Novērots defekts | Pelējuma pārbaudes | Citas līnijas pārbaudes | Iepirkumu nodarbība |
|---|---|---|---|
| Profils griežas vienā atkārtojamā virzienā | Plūsmas līdzsvars, sienas kompensācija, matricu izlīdzināšana un izlādes stāvoklis | Kalibratora pozīcija, dzesēšanas līdzsvars un izvilkšanas izlīdzināšana | Pēc pilnīgas dzesēšanas pagrieziet izmērītu pieņemšanas vienumu |
| Viena siena vai riba ir plāna | Vietējais ierobežojums, ieliktņa pozīcija, nogulsnēšanās, nodilums vai bojāta plūsmas virsma | Formulas konsistence, mitrums, ekrāna stāvoklis un izvades stabilitāte | Atzīmējiet zīmējumā katru kritisko sienu un ribu |
| Iekšējie tīmekļa pārtraukumi | Tīmekļa plūsmas ceļš, krustojuma dizains un izejas atbalsts | Mitrums, piesārņojums, kausējuma sagatavošana, ātrums un neatbalstīta distance | Darbības testā iekļaujiet šķērsgriezuma griezuma pārbaudi |
| Rupja vai saplēsta virsma | Apdare, nogulsnējums, temperatūra un lokālā plūsma | Formula, smērvielu līdzsvars, mitrums, dispersija un līnijas ātrums | Apstipriniet fiziskās virsmas paraugu saskaņā ar nosaukto formulu |
| Burbuļi vai caurumi | Aizturēšanas zonas un lokāla pārkaršana | Koksnes mitrums, žāvēšana, padeve, ventilācija un gaistošu noņemšana | Pārbaudes plānā ierakstiet mitruma sagatavošanu un ventilācijas darbību |
| Brūnas vai melnas zīmes | Mirušās zonas, nogulsnes, pārmērīga lokālā temperatūra un tīrīšanas bojājumi | Mucu nogulsnes, termiskā vēsture, izslēgšanas prakse un piesārņota barība | Pieprasiet dokumentētu palaišanas, izslēgšanas un tīrīšanas procedūru |
| Izmēri slīd skrējiena laikā | Termiskā kustība, vaļīga regulēšana, nodilums un dzesēšanas kanāla stāvoklis | Izvade, temperatūra, spiediens, vakuums, ūdens un izvilkšanas ātrums | Izmantojiet noteikta laika paraugu ņemšanu, veicot stabilu darbību, nevis vienu agrīnu paraugu |
| Augsts spiediens un zema jauda | Ierobežota plūsma, bloķēts ceļš, nepiemērota pāreja vai zema presēšanas temperatūra | Ekrāna bloķēšana, nodilusi skrūve, padeves ierobežojums un materiāla viskozitāte | Nosakiet spiediena vietu un izmantojamo darbības logu |
Praktiskā diagnostikas metode:atzīmējiet augšējo, apakšējo, kreiso un labo uz ekstrudāta un gala profila. Ierakstiet to pašu orientāciju, izmantojot kalibratoru. Ja defekts griežas vai mainās pēc līnijas komponenta, izmeklēšanai ir labāks sākumpunkts nekā vispārīga instrukcija, lai pielāgotu veidni.
Mūsu rūpnīcas skats:mēs esam piesardzīgi, ja defekts tiek aprakstīts tikai kā "virsma ir slikta". Jautājam, kur tas parādās, vai tas ir nepārtraukts, kad tas sākas pēc palaišanas, kura formulas partija darbojas un kas notiek ar spiedienu. Tuvs fotoattēls ar orientāciju un saglabātu sadaļu bieži ietaupa vairāk laika nekā gara ziņa.

WPC ekstrūzijas veidņu RFQ kontrolsaraksts
Pilnīgs piedāvājums padara citātus salīdzināmus un sniedz inženieru komandai skaidru atsauces nosacījumu. Izmantojiet vienu pārskatīšanas numuru produkta zīmējumā, formulā, līniju izkārtojumā un pieņemšanas dokumentā.
- Identificējiet gatavo produktu.Valsts ieklāšana, nožogojums, durvju rāmis, griesti, panelis, apdare vai cits profils. Izskaidrojiet pielietojumu un to, kuras virsmas ir redzamas vai funkcionālas.
- Pievienojiet kontrolēto šķērsgriezumu.Iekļaujiet izmērus, sienas, ribas, dobumus, rādiusus, atskaites punktus, pielaides, taisnumu, pagriezienu un mērķa masu uz garumu.
- Sniedziet pilnu formulu.Norādiet polimēru marku, koksnes veidu un saturu, minerālu pildvielu, smērvielu, savienojošo līdzekli, stabilizatoru, pigmentu, pārstrādāto saturu un jebkuru putošanas vai vāciņu slāņu sistēmu.
- Aprakstiet materiāla sagatavošanu.Sniedziet informāciju par žāvēšanu, sajaukšanu, sajaukšanu, granulēšanu, uzglabāšanu, tilpuma blīvumu un mitruma kontroli.
- Definējiet ekstrūzijas ceļu.Norādiet vienu skrūvi, paralēlu dvīņu, konusveida dvīņu vai tandēmu; skrūves diametrs; izvade; līnijas ātrums; filtrēšana; normāls spiediens; un temperatūras logs.
- Kontrolējiet mehānisko saskarni.Pievienojiet atloku, reģistru, skrūvju apli, kausējuma ieplūdi, blīvējuma virsmu, centra augstumu, balstu, pacelšanu un atstarpi.
- Norādiet elektrisko un komunālo pakalpojumu datus.Norādiet spriegumu, frekvenci, sildītāja vadību, termopāra veidu, kabeļa standartu, dzesēšanas ūdens temperatūru, plūsmu, spiedienu un kvalitāti.
- Rādīt pakārtoto izkārtojumu.Ietveriet kalibratora sekcijas, vakuuma vai ūdens savienojumus, dzesēšanas tvertnes, atbalsta galdus, izvilkšanu, reljefu, griezēju un pieejamo regulēšanu.
- Definējiet virsmas darbu.Norādiet, vai produkts atstāj līniju gludu, reljefu, slīpētu vai matētu, un cik daudz materiāla tiek noņemts otrreizējā procesā.
- Uzskaitiet katru piegādāto komponentu.Atsevišķs adapteris, matricas korpuss, ieliktņi, kalibratori, dzesēšanas plāksnes, sildītāji, sensori, blīves, stiprinājumi, statīvi, instrumenti un rezerves daļas.
- Pieprasiet tehnisko dokumentāciju.Iekļaujiet rasējumus, materiālu rēķinus, materiālu un apstrādes ierakstus, pārbaudes ziņojumu, elektrības sarakstu, dzesēšanas shēmu, rokasgrāmatu un rezerves daļu sarakstu.
- Uzrakstiet pieņemšanas testu.Nosauciet formulu, profilu, izvadi, ātrumu, darbības ilgumu, procesa ierakstus, paraugu ņemšanas biežumu, izmēru ierobežojumus, virsmas paraugu un gatavā produkta testus.
Brīdinājums par nomaiņu:neizmantojiet nolietotu veidni kā vienīgo jaunā komplekta definīciju. Apvienojiet oriģinālos rasējumus, mašīnas saskarnes mērījumus, labi saglabātu profilu un nomaiņas iemeslu. Kopējot nolietotās plūsmas funkcijas, var atveidot veco defektu.
PVC vai WPC dēļu līnijai pārskatietPVC plātnes konusveida divskrūvju mucaar instrumentu komplektu. Augstas izlaides vai salikšanas pienākumiem salīdzinietparalēli rotējoša dubultskrūves mucaun jo plašāksparalēlu divu skrūvju diapazons. Šīs saites atbalsta aprīkojuma izvēli; galīgā izvēle joprojām ir atkarīga no formulas un procesa maršruta.
Pieņemiet veidni ar kontrolētu ražošanas procesu
Sāciet ar detaļu pārbaudi, pēc tam pierādiet formēšanas rezultātu uz līnijas. Saskaņotā WPC formula ir svarīga, jo atšķirīgs polimērs, koksnes saturs, mitruma stāvoklis vai smērvielu sistēma var mainīt spiedienu, virsmu un izmēru atjaunošanos.
| Pieņemšanas posms | Kas jāpārbauda | Ierakstiet, lai saglabātu |
|---|---|---|
| Dokumentu izskatīšana | Zīmējumu pārskatīšana, komponentu saraksts, materiāls un apstrādes apjoms, sildītāji, sensori, dzesēšanas ķēdes, rezerves daļas un rokasgrāmatas | Parakstīto dokumentu reģistrs |
| Pārbaude stendā | Kritiskās saskarnes, reģistri, atveres, ieliktņi, blīvējuma virsmas, stiprinājumi, plūsmas virsmas un montāžas orientācija | Izmēru un vizuāla atskaite, kas saistīta ar detaļu numuriem |
| Uzstādīšana | Centra augstums, atloka stiprinājums, balsts, piekļuve pacelšanai, sildītāja vadi, sensori, ūdens savienojumi un izlīdzināšana ar kalibratoriem | Uzstādīšanas kontrolsaraksts un fotogrāfijas |
| Uzsildīšana | Zonas identifikācija, kontrollera reakcija, sensora rādījums, strāvas patēriņš, noplūde un dzesēšanas kanāla stāvoklis | Zonu karte un stabilizēti rādījumi |
| Ražošanas skrējiens | Apstiprinātā formula, padeves sagatavošana, jauda, līnijas ātrums, temperatūra, spiediens, motora slodze, dzesēšanas un izvilkšanas apstākļi | Uz laiku balstīta procesa lapa un saglabātais izejmateriāla paraugs |
| Profila pārbaude | Ārējie izmēri, sienu un ribu sekcijas, taisnums, vērpjot, virsma, krāsa, masa uz garumu un saderība ar savienojošām sastāvdaļām | Mērījumi ir saistīti ar griezuma vietu un ražošanas laiku |
| Pārmaiņas un atveseļošanās | Saskaņota regulēšana, parasta apturēšana un restartēšana vai viena izmēra vai krāsas maiņa, ja tas ir svarīgi ikdienas ražošanai | Operatora pierakstīšanās un atlikušo darbību saraksts |
Gatavajam produktam var būt nepieciešami testi, kas pārsniedz profila izmērus.ASTM D7031ir rokasgrāmata WPC produktu mehānisko un fizikālo īpašību novērtēšanai, un tajā teikts, ka lietotājiem ir jāizvēlas lietojumprogrammai piemērotie testi.ASTM D7032-21aptver WPC un plastmasas zāģmateriālu klāja dēļu, kāpņu pakāpienu, aizsargu un margu veiktspējas vērtējumus.
Ar dabīgo šķiedru pastiprinātu kompozītmateriālu klāja dēļiem,ISO 16616:2015nodrošina pārbaudes metodes, savukārtISO 19821:2017adresē span reitingu. Pirms līguma rakstīšanas apstipriniet piemērojamo izdevumu, valsts kodu un produktu klāstu. Veidnei nav gatavā produkta atbilstības.
Mūsu rūpnīcas skats:vislabākā nodošana ir stabils procesa logs un izsekojamu paraugu komplekts. Mēs vēlamies zināt, kura formula darbojās, cik ātri līnija pārvietojās, kur noregulējās spiediens, kā tika iestatīta dzesēšana un kad katrs paraugs tika nogriezts. Viens izskatīgs dēlis, kas novietots uz galda, nepaskaidro, vai līnija var to atkārtot.

Bieži uzdotie jautājumi
Kāda informācija ir nepieciešama, lai citētu WPC ekstrūzijas veidni?
Nosūtiet galīgo profila rasējumu ar pielaidēm, pilnu WPC formulu, materiāla sagatavošanas metodi, ekstrūdera un adaptera informāciju, mērķa izvadi un līnijas ātrumu, dzesēšanas un izvilkšanas izkārtojumu, virsmas prasībām, pārslēgšanās plānu, pieejamām utilītprogrammām un izmērāmu pieņemšanas testu. Fizisks produkta paraugs ir noderīgs, taču tam nevajadzētu aizstāt kontrolēto zīmējumu.
Vai viena WPC veidne var darbināt ar PE, PP un PVC bāzes koka kompozītmateriālus?
Tā pati gatavā forma nepadara materiālus savstarpēji aizstājamus. PE, PP un PVC bāzes WPC sastāvi var atšķirties pēc plūsmas, temperatūras loga, eļļošanas, nosūkšanas un dzesēšanas reakcijas. Mēs pārskatām precīzu formulu un apstrādes ceļu, pirms izlemjam, vai viens instrumenta korpuss un atsevišķi ieliktņi ir praktiski, vai arī īpašie instrumenti ir drošāki.
Vai WPC ekstrūzijas veidnē ir iekļauts kalibrators?
Citētajā tvērumā ir jāsaka. Ekstrūzijas matrica veido karsto kausējumu, savukārt kalibrators, dzesēšanas sekcijas un izvilkšana notur un stabilizē profilu, kad tas atdziest. Pieprasiet rindas vienumu instrumentu sarakstu, kas identificē veidni, adapterus, kalibratorus, dzesēšanas plāksnes, blīves, sildītājus, sensorus un nomaiņas daļas.
Kāpēc WPC profils pēc veidnes griežas vai lokās?
Sagriešanās vai izliekums var rasties nevienmērīgas presēšanas plūsmas, nelīdzsvarotu sienu vai stieņu sekciju, nevienmērīgas dzesēšanas, kalibratora izlīdzināšanas, nestabilas izejas, nevienmērīgas temperatūras vai nepareizas izvilkšanas dēļ. Pirms vairāku mainīgo pielāgošanas izmēriet kropļojumu virzienu un laiku. Ir jāpārbauda visa formēšanas un dzesēšanas sistēma.
Kādu materiālu Nanhaiya izmanto WPC veidnēm?
Nanhaiya WPC veidņu lapā ir norādīts tērauds un aprakstīts augstas stiprības leģētais tērauds ar rūdītām un pulētām virsmām. Katra veidne ir apstrādāta ar CNC un termiski apstrādāta ar papildu dzesēšanas kanāliem. Apstiprinātajā piedāvājumā jānorāda precīza projekta pakāpe, apstrādes apjoms, plūsmas virsmas apdare un pārbaudes ieraksti.
Kā jānorāda dobais WPC ieklāšanas profils?
Norādiet visu šķērsgriezumu ar ārējiem izmēriem, sienu un ribu biezumu, dobuma ģeometriju, rādiusiem, kritiskajām pielaidēm, redzamajām virsmām, reljefu vai slīpēšanas pielaidi, mērķa masu uz garumu un gala produkta testa standartu. Atzīmējiet, kuri izmēri ir funkcionāli, lai instrumentu izgatavotājs zinātu, kur regulēšana ir vissvarīgākā.
Vai veidne var garantēt WPC ieklāšanas standarta atbilstību?
Nē. Veidne kontrolē profila veidošanos, bet gala produkta veiktspēja ir atkarīga arī no formulas, maisījuma, mitruma kontroles, ekstrūzijas apstākļiem, dzesēšanas un ražošanas kvalitātes sistēmas. Ražotājam ir jāpārbauda gatavais ieklāšana atbilstoši piemērojamajām prasībām, piemēram, atlasītajam ASTM, ISO vai valsts standartam.
Kā būtu jāpieņem WPC ekstrūzijas veidne?
Vispirms pārbaudiet apstiprinātos rasējumus, materiālus, apstrādi, saskarnes, sildītājus, sensorus, plūsmas virsmas un nomainiet detaļas. Pēc tam palaidiet saskaņoto ražošanas formulu ar nosaukto profilu, izvadi un līnijas ātrumu. Reģistrējiet procesa apstākļus un izmēriet atdzesētā profila izmērus, sienu un ribu sekcijas, taisnumu, vērpjot, virsmu, masu uz garumu un visus testus, kas nepieciešami izstrādājuma specifikācijā.
Tehniskais saturs sagatavots no Nanhaiya pašreizējās WPC veidnes, skrūves mucas, aprīkojuma un servisa lapām. Ārējais tehniskais atbalsts ir pieejams tikai oficiālajiem USDA, ASTM un ISO avotiem. Galīgos instrumentu izmērus, materiālus, apstrādi, līnijas apjomu un pieņemšanas kritērijus kontrolē apstiprinātie projekta dokumenti.