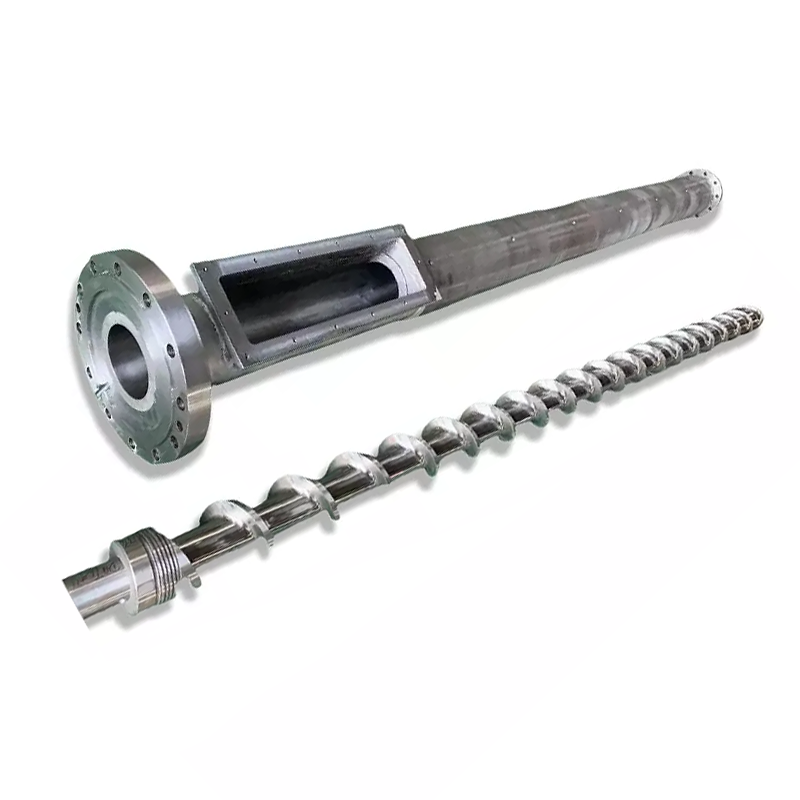
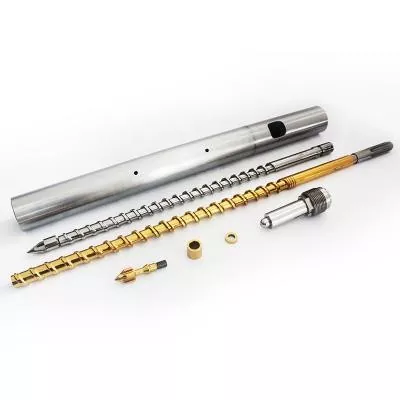
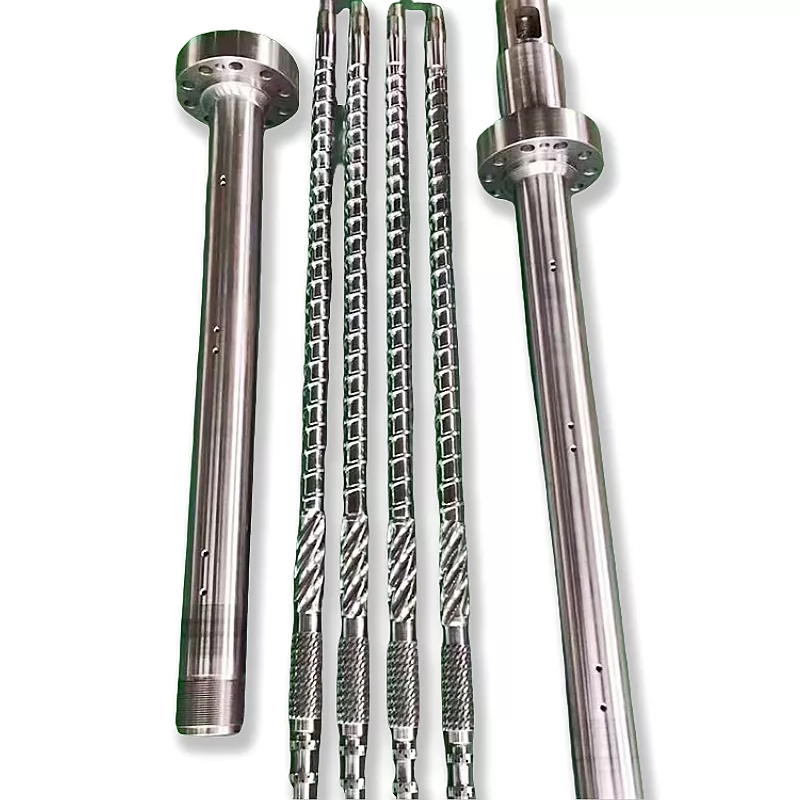
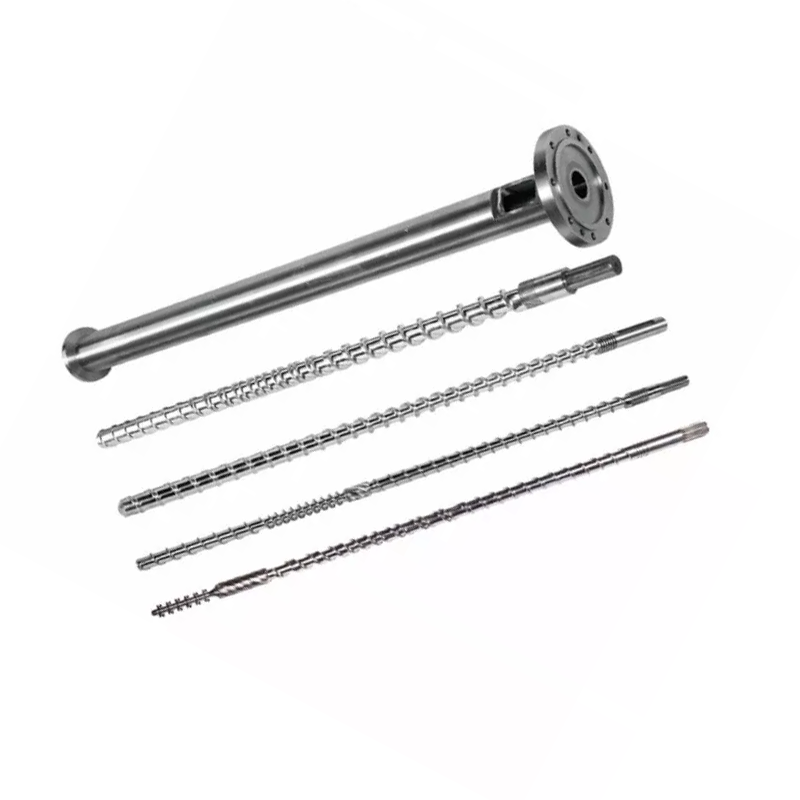
Caurules matricas galvai jābūt lielākai par nominālo diametru. Tam ir jāatbilst polimēram, sastāvam, caurules standartam, izvadei, ekstrūdera savienojumam, kalibrēšanas sistēmai un tam, kā operatori maina izmērus. Šī rokasgrāmata pārvērš šos datus par pirkuma specifikāciju PVC, PE, CPVC, PP un PPR cauruļu ražošanai.


Lai iegādātos acauruļu ekstrūzijas galviņa, nosūtiet piegādātājam piecas saskaņotas datu kopas: materiālu un sastāvu; caurules standarts, diametrs un sienu diapazons; izvade un līnijas ātrums; ekstrūdera atloku un kausējuma ieplūdes saskarni; un pakārtotais kalibrators, vakuums, dzesēšana un izvilkšanas iekārta. Pieprasījums, kurā norādīts tikai "PVC caurule, 110 mm", nav gatavs projektēšanai.
Vissvarīgākais līguma punkts ir pieņemšanas nosacījums. Nosauciet faktisko ražošanas materiālu, caurules izmēru, stabilu izvadi, līnijas ātrumu, apkures un sensora iestatījumus, pieļaujamās sienas izmaiņas, ārējo diametru, ovālu, virsmas stāvokli un nepieciešamos produkta testus. Preses galva veido karsto kausējumu, bet pati par sevi nevar garantēt galīgo atdzesētu cauruli.
Pirmais lēmums nav veidnes diametrs
Pirmais lēmums ir ražošanas aploksne. Viena galva var darbināt tuvumā esošu izmēru grupu ar maināmām presformām un stieņiem. Ļoti plašs izmēru diapazons var radīt kompromisus attiecībā uz plūsmu, uzturēšanās laiku, regulēšanu, galvas spiedienu un pārslēgšanu. Pareizais diapazons ir atkarīgs no materiāla un ātruma, ne tikai no tā, kuri ieliktņi var fiziski ievietoties korpusā.
Mēs sadalām katru izmeklēšanu trīs robežās. Produkta robeža aptver caurules materiālu, standartu, diametru un sienu. Procesa robeža aptver jaudu, ātrumu, temperatūru un spiedienu. Mehāniskā robeža aptver atloku, viduslīniju, sildītājus, sensorus, pacelšanas un lejupvērsto pozīciju.
| Pircēja ievade | Kāpēc tas maina diegu galvu | Pierādījumi jānosūta |
|---|---|---|
| Polimērs un pilnīga formula | Maina viskozitāti, karstumjutību, slīdēšanu, nodilumu, korozijas risku, uzturēšanās laika ierobežojumu un tīrīšanas metodi | Sveķu pakāpes datu lapa, sastāva procenti un paraugs |
| Cauruļu standarts un pielietojums | Definē gatavo produktu, kas līnijai jāizgatavo un jāpārbauda | Precīzs standarta numurs, izdevums, tirgus un iekšējais rasējums |
| OD, sienas, SDR vai grafika diapazons | Iestata gredzenveida plūsmas laukumu, instrumentu saimi un praktisko maināmo daļu diapazonu | Izmēru tabula ar minimālajiem, parastajiem un maksimālajiem produktiem |
| Neto izvade un līnijas ātrums | Maina plūsmas ātrumu, spiedienu, apkures slodzi, uzturēšanās laiku un pakārtoto dzesēšanas pieprasījumu | Stabils tirgojams kg/h katram kritiskajam izmēram |
| Ekstrūdera un adaptera saskarne | Nosaka ieplūdes ģeometriju, skrūvju rakstu, reģistru, blīvējumu, centra augstumu un atbalstu | Kontrolēts rasējums un esošās mašīnas izmērīti fotoattēli |
| Kalibrēšanas un dzesēšanas sistēma | Ietekmē izņemšanu, galīgo OD, ovālu, sienas sadalījumu un palaišanas uzvedību | Kalibratora rasējumi, vakuuma tvertnes dati, dzesēšanas garums un izvilkšanas pozīcija |
| Pārejas plāns | Nosaka, kuras daļas ir noņemamas, kā tās ir centrētas un cik droši operatori ar tām rīkojas | Mainiet biežumu, tīrīšanas metodi, celtņa jaudu un mērķa dīkstāves laiku |
Mūsu rūpnīcas skats:mēs neuzskatām, ka caurules nominālais diametrs ir pietiekama galviņas specifikācija. Ja pircējs mums norāda tikai sveķu nosaukumu un OD, pirms plūsmas ceļa noteikšanas mēs pieprasām sienu sēriju, formulu, izvadi, ekstrūdera saskarni un izmēru noteikšanas metodi. Ātrs citāts, kas balstīts uz trūkstošiem ievades datiem, parasti pārceļ neatbildētos jautājumus uz nodošanu ekspluatācijā.



Sāciet ar gatavās caurules standartu
Preses galva ir ražošanas instruments. Tā nav cauruļu sertifikācija. Pircējam ir jānorāda precīzs produkta standarts un izdevums, savukārt piegādātājam ir jāpārveido caurules apvalks plūsmas ceļā, instrumentu komplektā un regulēšanas metodē. Galīgo atbilstību uz gatavās caurules pierāda tās tirgum un pielietojumam nepieciešamie testi.
Parastiem ūdensvadu projektiem ir trīs noderīgas oficiālās atsaucesISO 1452-2:2009 PVC-U caurulēm, ISO 4427-2:2019 PE caurulēmunISO 15874-2:2013 PP caurulēm, ko izmanto karstā un aukstā ūdens iekārtās. Sagatavojot līgumu, pārbaudiet pašreizējo izdevumu, grozījumus un nacionālo pieņemšanu.
| Cauruļu ģimene | Oficiālā starta atsauce | Informācija, kas joprojām ir nepieciešama augstajam RFQ |
|---|---|---|
| PVC-U spiediena caurule | ISO 1452-2 vai nepieciešamais līdzvērtīgs valsts standarts | PVC sausā maisījuma formula, cauruļu sērija, nominālais OD, sienas galds, ligzdas pielaide, jauda, līnijas ātrums un virsmas prasības |
| PE spiediena caurule | ISO 4427-2 vai nepieciešamais līdzvērtīgs valsts standarts | Precīzs PE savienojums, SDR diapazons, OD diapazons, cieta vai koekstrudēta konstrukcija, svītru vai slāņu izvietojums, izvades un dzesēšanas sistēma |
| PP vai PPR karstā un aukstā ūdens caurule | ISO 15874-2 vai līdzvērtīgs valsts standarts | Precīza PP klase, cauruļu izmēru klase, servisa pielietojums, slāņa konstrukcija, diametrs un sienu diapazons, izvades un kalibrēšanas metode |
| Elektrības vads vai rūpnieciskās caurules | Pircēja piemērojamā valsts, nozares vai klienta specifikācija | Materiāla formula, stingums vai funkcionālais mērķis, ģeometrija, krāsa, apdruka vai svītra, testa plāns un pieļaujamie virsmas defekti |
Piedāvājumā nerakstiet "saskaņā ar starptautisko standartu".Nosauciet dokumentu, daļu, izdevumu un vietējo adopciju. Pēc tam pievienojiet gatavās caurules rasējumu un pārbaudes plānu. Līdzīgiem nominālajiem izmēriem var būt dažādi sienu diapazoni, pārbaudes apstākļi un identifikācijas prasības.
Vēl viena atdalīšana ir svarīga. Dzeramā ūdens apstiprinājums attiecas uz gatavo cauruļvadu produktu un tā samitrinātajiem materiāliem. Pasūtot uzgali no Nanhaiya, dzeramā ūdens apstiprinājums netiek nodots pircēja caurulei. Sveķu apstiprināšana, savienojumu kontrole, ražošanas uzskaite un trešās puses sertifikācija joprojām ir daļa no cauruļu ražotāja atbilstības sistēmas.
Norādiet faktisko formulu, nevis tikai PVC vai PE
Nanhaiya'scauruļu ekstrūzijas galviņatiek piedāvāts PVC ar piedevām, PE, CPVC un PP. Šie nosaukumi nosaka materiālās ģimenes. Tie nenorāda mums kausējuma viskozitāti, pildvielas daudzumu, stabilizatora sistēmu, pārstrādāto saturu, apstrādes logu vai tendenci izdalīties.
Attiecībā uz PVC nosūtiet pilnu sausā maisījuma recepti pēc svara un sajaukšanas stāvokļa. Kalcija karbonāta līmenis un daļiņu apstrāde, smērvielu līdzsvars, stabilizatora sistēma, trieciena modifikators, apstrādes palīglīdzekļi, pigments un pārstrādes procentuālais daudzums var mainīt sienu izskatu, galvas spiedienu un nosēdumu uzvedību.
PE vai PPR gadījumā nosūtiet precīzu savienojuma pakāpi un pašreizējo piegādātāja datu lapu. Iekļaujiet informāciju par kausējuma masas plūsmu vai viskozitāti, kas publicēta attiecīgajai pakāpei, blīvumu, piedevām, oglekļa-melno vai krāsu sistēmu, atkārtotas slīpēšanas ierobežojumu un to, vai identifikācijas svītras vai funkcionālie slāņi ir koekstrudēti.
PVC un CPVC
Siltuma vēsture un uzturēšanās laiks ir pelnījuši īpašu uzmanību. Plūsmas ceļā jāizvairās no nevajadzīgas aizturēšanas, un apkures plānam ir jāatbalsta kontrolēta palaišana un tīrīšana. Formulas izmaiņas jāatklāj pirms izgatavošanas.
PE
Pakāpe, kausēšanas izturība, jauda un dzesēšanas jauda darbojas kopā. Lieljaudas PE galvai ir nepieciešama stabila apkārtmēra plūsma un atbilstoša izmēra sistēma, nevis vienkārši lielāka gredzenveida sprauga.
PP un PPR
Norādiet precīzu sveķu un servisa produktu. Karstā un aukstā ūdens caurulēm, rūpnieciskajām caurulēm un daudzslāņu konstrukcijām var būt nepieciešami dažādi instrumenti, dzesēšana un pieņemšanas nosacījumi.
Mūsu rūpnīcas skats:kad ražošanas komanda pēc instrumenta apstiprināšanas maina pildvielu, sveķu šķiru vai otrreizējās pārstrādes procentuālo daudzumu, matrica pēkšņi nav kļuvusi neprecīza. Procesa ievade ir mainīta. Mēs ierakstām atsauces formulējumu tehniskajā līgumā, lai turpmākā problēmu novēršana sākas no zināma stāvokļa.

Preses atvere nav galīgais caurules izmērs
Karsts gredzenveida kausējums neatstāj veidni un paliek ģeometriski fiksēts. Tas var uzbriest pie izejas, izvilkties, saskarties ar kalibratoru, sarukt dzesēšanas laikā un turpināt mainīties, līdz ar temperatūras izlīdzināšanos. Tāpēc nominālā 110 mm caurule automātiski neizmanto 110 mm atveri.
Gala rezultāts tiek iegūts no sistēmas: ekstrūdera jauda, kausējuma temperatūra un spiediens, formas un serdeņa ģeometrija, apkārtmēra siltuma līdzsvars, centrēšana, gaisa ceļš, kalibrators, vakuums, dzesēšana un izvilkšanas ātrums. Ja šīs daļas tiek iegādātas no dažādiem piegādātājiem, pircējam ir jāpiešķir viens kontrolētās saskarnes rasējums un viena pieņemšanas atbildības matrica.
| Vadības elements | Ko tas tieši ietekmē | Ko tā nevar pierādīt viena pati |
|---|---|---|
| Dies un serdeņa plūsmas ceļš | Gredzenveida kausējuma sadalījums, spiediena zudums, uzturēšanās uzvedība un sākotnējā caurules forma | Gala aukstuma OD, sienas, ovāla vai spiediena veiktspēja |
| Mandeles centrēšanas regulēšana | Sākotnējā apkārtmēra sprauga un sienas sadalījuma korekcija | Stabils rezultāts, kad temperatūra, plūsma vai virziens pa straumi turpina svārstīties |
| Sildītāja-zonu izkārtojums | Termiskā kontrole ap un gar galvu | Faktiskā kausējuma temperatūra bez noteiktas mērīšanas metodes |
| Kalibrators un vakuuma tvertne | Ārējā izmēra noteikšana, agrīna dzesēšana un formas atbalsts | Vienmērīga siena, ja ienākošā kausējuma caurule ir nestabila |
| Dzesēšanas sistēma | Cietināšanas ātrums, izmēru stabilitāte un atlikušā siltuma noņemšana | Laba ģeometrija, ja ūdens temperatūra vai plūsma nav kontrolēta |
| Izbraukšana | Līnijas ātrums, vilkšana un vienmērīga transportēšana | Pareizi izmēri, ja vilcējs ir nepareizi noregulēts vai ātrums svārstās |
Noderīgs lieluma noteikums:norādiet mazāko un lielāko cauruli, bet inženieris ap sarežģītiem darbības stūriem. Tās bieži ir lielākās caurules ar lielu jaudu, plānākā siena ar lielu līnijas ātrumu, mazs izmērs ar zemu jaudu, kas palielina uzturēšanās laiku, un izstrādājums ar visciešāko sienu vai virsmu.


Nanhaiya piedāvā regulējamus stieņus, dzesēšanas kanālu opcijas un maināmas starplikas savā cauruļu galviņu klāstā. Izmantojiet šīs opcijas noteikta iemesla dēļ. Regulēšana ir noderīga, ja operatoriem ir atkārtojama centrēšanas metode. Nomaināmas nodiluma sastāvdaļas ir noderīgas, ja to apjoms, rezerves daudzums un nomaiņas procedūra ir skaidra.
Pirms apstrādes uzsākšanas bloķējiet ekstrūdera saskarni
Caurules matricai var būt lielisks iekšējais plūsmas ceļš, un to joprojām nevar uzstādīt, jo tika pieņemts ieplūdes, reģistra, skrūvju raksts, blīvējums vai centra augstums. Nomaiņas projekti ir īpaši neaizsargāti, jo mašīnu rasējumi var būt veci, pārveidoti vai nepieejami.
Mēs dodam priekšroku trim pierādījumu veidiem: oriģinālajam kontrolētajam zīmējumam, jauniem mērījumiem un skaidrām fotogrāfijām ar mēroga atsauci. Ja trīs nepiekrīt, atrisiniet konfliktu pirms ražošanas rasējuma izlaišanas.
- Ekstrūdera marka, modelis un skrūvju konfigurācija
- Skrūves diametrs un nominālā jaudas diapazons
- Izlādes vai adaptera atloka rasējums
- Reģistrējiet diametru, dziļumu un pielaidi
- Skrūvju daudzums, vītne, soļa aplis un orientācija
- Blīvējuma virsmas ģeometrija un blīvējuma metode
- Kausējuma ieplūdes diametrs un pārejas garums
- Nepieciešamā slēdža plāksne vai ekrāna saskarne
- Spiediena sensora porta izmērs un atrašanās vieta
- Kušanas temperatūras sensora veids un ievietošana
- Sildītāja spriegums, frekvence, jauda un savienotāji
- Termopāra tipa un kontroliera saderība
- Uzmavas centra augstums un plūsmas virziens
- Atbalsta rāmis, riteņi, sliedes vai pacelšanas punkti
- Pieejamais uzstādīšanas un apkopes attālums
- Attālums līdz kalibratoram un izlīdzināšanas atsauce
Nanhaiya ražo pielāgojamumucas atlokiun die-head komponenti, tāpēc adapteri var apspriest ar galvu, nevis atstāt kā uzstādīšanas pārsteigumu. Pilnīgam līnijas projektam izlīdziniet veidnes saskarni ar atlasītoplastmasas ekstrūdera mašīna, vadības ierīces un pakārtotais aprīkojums.
Mūsu rūpnīcas skats:tālruņa fotoattēls ar atloku palīdz mums saprast izkārtojumu, taču tas nenosaka skrūvju apli vai nereģistrē piemērotību. Mēs izmantojam fotoattēlu, lai atrastu jautājumus. Metāla griešanai izmantojam zīmējumu ar parakstu. Šī atšķirība neļauj nelielai saskarnes kļūdai aizkavēt visu instalāciju.


Izvēlieties konstrukciju ap materiālu un tīrīšanas pienākumu
Nanhaiya speciālajā cauruļu galviņā ir izmantots augstas stiprības leģēts tērauds ar rūdītām virsmām, un to ražo ar precīzu CNC apstrādi un termisko apstrādi. Tās vispārējaisekstrūdera galviņalapā ir norādīts 38CrMoAl, nitrēšana un virsmas cietība no HV950 līdz HV1000.
Šīs vērtības ir noderīgi sākumdati, taču apstiprinātajā specifikācijā joprojām ir jānorāda precīzs komponenta materiāls, apstrādes apjoms, gatavās cietības kritērijs, plūsmas virsmas apdare, izmēru pārbaude un visas prasības pret koroziju. Viena komponenta cietības vērtību nedrīkst kopēt uz katru stiprinājumu, sildītāja vāku vai konstrukcijas daļu.
| Servisa stāvoklis | Bažas par iepirkumu | Ko definēt citātā |
|---|---|---|
| Pildīts PVC | Abrazīvs minerālu pildviela, nogulsnes un tīrīšanas biežums | Formula, pildvielas līmenis, mitrināto komponentu materiāls un apstrāde, maināms nodiluma apjoms un tīrīšanas metode |
| CPVC vai siltumjutīgs savienojums | Termiskā vēsture, aizturēšana un materiāla degradācija | Apstrādes logs, plūsmas ceļa koncepcija, apkures zonas, sensoru punkti, palaišanas un izslēgšanas procedūra |
| Oglekļa-melns PE | Stabils sadalījums, virsmas kvalitāte un ilgas darbības | Salikta klase, jaudas diapazons, spiediena logs, sildītāja izvietojums un piekļuve tīrīšanai |
| Pārstrādāts saturs | Piesārņojums, viskozitātes izmaiņas un abrazīvās daļiņas | Avots, maksimālā procentuālā daļa, filtrēšanas plāns, paraugs, paredzamās izmaiņas un pieļaujamās robežas |
| Biežas krāsu izmaiņas | Aizturēšana, piekļuve, detaļu maiņa un lūžņi | Krāsu secība, tīrīšanas materiāls, atļautais maiņas laiks, tīrīšanas procedūra un noņemamās daļas |
Grūtāks nav pilnīga materiālā stratēģija.Virsmas cietībai, korpusa dziļumam, pamatnes stingrībai, izturībai pret koroziju, apdarei un remonta metodei ir jāatbilst komponentam un procesam. Lūdziet piegādātājam uzskaitīt, kas tiek apstrādāts, kā tas tiek pārbaudīts un kāds pārbaudes ieraksts ir pievienots pasūtījumam.


Pārskatiet Nanhaiya'sražošanas iekārtas, sertifikātiuntehniskais dienestspiegādātāja kvalifikācijas laikā. Uzstādīšanas norādījumus un konsultācijas par ilgtermiņa apkopi var iekļaut saskaņotajā atbalsta apjomā.
Izmēru maiņu iekļaujiet pirkuma aprēķinā
Zemāka instrumentu cena var būt dārga, ja katras izmaiņas piesaista celtni, sabojā sildītājus vai prasa atkārtotu izmēģinājumu un kļūdu centrēšanu. Jautājiet, kā tiek noņemta matrica un serde, kur novietotas karstās daļas, kādi stiprinājumi tiek apstrādāti, kā tiek atjaunota izlīdzināšana un kādi blīvējumi vai palīgmateriāli tiek nomainīti.
| Pārmaiņas jautājums | Kāpēc pircējam būtu jārūpējas | Līguma izlaide |
|---|---|---|
| Kuriem izmēriem ir viens korpuss? | Parāda reālo galvu un maiņas daļu komplektu skaitu | Saderības matrica pēc caurules OD, sienu diapazona un materiāla |
| Kam jāatdzesē pirms noņemšanas? | Ietekmē dīkstāves un apstrādes drošību | Rakstīta temperatūra un apstrādes procedūra |
| Kā ir centrēta matrica un serde? | Ietekmē palaišanas lūžņus un sienu korekciju | Regulēšanas shēma, atskaites pozīcijas un apmācība |
| Kādi instrumenti un celšanas ierīces ir nepieciešami? | Novērš nedrošu improvizētu apiešanos | Instrumentu saraksts, detaļu atsvari, pacelšanas punkti un stiprinājuma rasējumi |
| Kuras daļas ir parastās rezerves daļas? | Samazina dīkstāves laiku pēc vītnes, blīvējuma, sildītāja vai sensora bojājumiem | Divu gadu ieteicamais rezerves saraksts ar cenu pēc preces |
| Kā tiek tīrīts plūsmas ceļš? | Izmaina darbaspēku, virsmas risku un krāsas maiņas lūžņus | Apstiprināti tīrīšanas instrumenti, materiāli un demontāžas soļi |
Jauktu produktu grafikam aprēķiniet pārejas izmaksas pēc stundām, darbaspēka un sākuma lūžņiem. Ja iekārta vairākas reizes nedēļā mainās starp diviem attāliem cauruļu izmēriem, divas pilnīgas galviņas var aizsargāt vairāk ražošanas laika nekā viena korpusa ar daudziem ieliktņiem. Ja izmaiņas notiek reti un diapazons ir kompakts, kopīgs korpuss var būt saprātīgs.
Mūsu rūpnīcas skats:jautājam, kas nomainīs instrumentus un kāda celšanas tehnika ir pieejama. Dizains, kas darbojas uz tīra montāžas stenda, var būt neērts blakus karstam ekstrūderam un vakuuma tvertnei. Operatora piekļuve ir inženierijas ievade, nevis pēcpārdošanas informācija.

Izmantojiet cauruļu defektus, lai atrastu atbildīgo procesa zonu
Kad caurule neatbilst specifikācijām, operatori bieži vispirms noregulē presformu, jo ir redzamas tās centrēšanas skrūves. Tas var īslaicīgi uzlabot vienu rādījumu, vienlaikus slēpjot temperatūras, ekstrūdera vai pakārtotas problēmas. Pierakstiet defektu ap apkārtmēru un visā caurules garumā, pirms veicat vairākas izmaiņas vienlaikus.
| Novērots defekts | Izliekuma pārbaudes | Augšupējās un lejupējās pārbaudes | Pirkšanas nodarbība |
|---|---|---|---|
| Viena puse nemainīgi biezāka | Mantu centrēšana, plūsmas ceļa nogulsnes, bojājumi, sildītāja līdzsvars un montāžas izlīdzināšana | Ekstrūdera viļņošanās, kalibratora izlīdzināšana, vakuuma sadale, dzesēšana un izvilkšanas izlīdzināšana | Nepieciešama pieejama centrēšana, temperatūras zonas un izlīdzināšanas atsauce |
| Sienas mainās ap un gar cauruli | Brīva regulēšana, termiskais cikls, nestabils spiediens vai nevienmērīga plūsma | Padeve, skrūvju izvade, līnijas ātruma kontrole, vakuuma un ūdens temperatūras stabilitāte | Pieņemiet stabilu darbības logu, nevis vienu īsu mērījumu kopu |
| Garas virsmas līnijas | Piesārņojums, nogulsnes, skrāpējumi vai bojāta die lūpu virsma | Neizkusušas daļiņas, filtrēšana, kalibratora bojājumi un apstrādes pēdas | Definējiet tīrīšanas rīkus, filtru plānu, virsmas pārbaudi un rezerves instrumentus |
| Dzeltenas, brūnas vai melnas svītras | Mirušās zonas, nogulsnes, pārmērīgs lokālais karstums un ilgs uzturēšanās laiks | Piesārņota barība, mucu nogulsnes, skrūvju nodilums un izslēgšanas prakse | Pirms vecās ģeometrijas kopēšanas pārskatiet visu kušanas ceļu un tīrīšanas procedūru |
| Augsts galvas spiediens | Ierobežota gredzenveida sprauga, zema temperatūra, aizsprostojums vai nepiemērots plūsmas ceļš | Ekrāna ierobežojums, materiāla viskozitāte, izvades pieprasījums un sensora stāvoklis | Specifikācijā norādiet spiediena mērīšanas punktu un darbības robežu |
| Caurules ovitāte | Nevienmērīga izejas plūsma vai sākotnējā caurules pozīcija | Kalibratora nodilums, vakuums, dzesēšanas līdzsvars, atbalsts un izvilkšanas izlīdzināšana | Galīgā ovitāte pieder pie pilnas līnijas pieņemšanas testa |
| Rupja iekšējā virsma | Stieņa apdare, nogulsnes, temperatūra un plūsmas uzvedība | Materiāla mitrums, dispersija, degradācija un izvades stabilitāte | Parauga apstiprinājumā iekļaujiet gan iekšējās, gan ārējās virsmas kritērijus |
Vienas izmaiņas noteikums:ierakstiet bāzes līniju, mainiet vienu kontrolēto mainīgo, pagaidiet, līdz materiāls šķērso līniju, atzīmējiet skarto cauruli un veiciet mērījumu vēlreiz. Temperatūras nejauša regulēšana, centrēšana, vakuums un izvilkšana vienlaikus iznīcina pierādījumus, kas nepieciešami, lai identificētu cēloni.
Ja izejas vai kausējuma spiediens ir nestabils pirms galvas, pārbaudiet arī skrūvi un cilindru. Nanhaiya piederumiPVC cauruļu vienas skrūves, PVC cauruļu paralēlās skrūvju mucasunPVC cauruļu koniskas divskrūvju mucas. Matricu nevajadzētu pārveidot, lai kompensētu nolietotu vai nepiemērotu plastifikācijas daļu.

Cauruļu ekstrūzijas galviņas RFQ kontrolsaraksts
Pilnīgs piedāvājums ļauj pircējam salīdzināt inženiertehnisko jomu, nevis salīdzināt zemo bāzes cenu ar iekļaujošu piedāvājumu. Ievietojiet tālāk norādītos vienumus vienā pakotnē, ko kontrolē pārskatīšana.
- Identificējiet produktus.Uzskaitiet visas caurules OD, sienu diapazonu, SDR vai grafiku, slāņa konstrukciju, krāsu un pielietojumu. Atzīmējiet parasto produktu un visgrūtāko izmēru.
- Nosauciet standartu.Norādiet precīzu standartu, daļu, izdevumu, valsts pieņemšanu un iekšējo rasējumu. Pievienojiet gatavās caurules pārbaudes plānu.
- Atklājiet materiālu.Nodrošiniet pilnu PVC formulu vai precīzu PE, PP vai PPR pakāpi, piedevas, pildvielu, pigmentu, pārstrādātu saturu un piegādātāja datu lapas.
- Definējiet likmi.Norādiet neto pārdošanas jaudu un līnijas ātrumu katram kritiskajam produktam, kā arī pieejamo dzesēšanas jaudu un parasto darbības grafiku.
- Aprakstiet ekstrūderu.Nosakiet vienu, paralēlu dvīņu vai konusveida dvīņu skrūvi; skrūves diametrs; motora jauda; normāls kausējuma spiediens un temperatūra; adaptera izkārtojums; un pašreizējie procesa ierobežojumi.
- Kontrolējiet saskarni.Pievienojiet atloku, reģistru, skrūvju apli, blīvējuma virsmu, kausējuma ieplūdi, centra augstumu, sensora portu un atbalsta rasējumus.
- Norādiet elektriskās detaļas.Norādiet sildītāja spriegumu un frekvenci, termopāra veidu, savienotāja standartu, kontroliera saderību, kabeļa garumu un bīstamās zonas prasības, ja tādas ir.
- Parādiet lejupējo līniju.Iekļaujiet kalibratora izmērus, vakuuma tvertni, dzesēšanas garumu, izsmidzināšanas vai iegremdēšanas izvietojumu, izvilkšanas veidu, viduslīniju un attālumu no formas izejas.
- Izvēlieties pārslēgšanās jomu.Uzskaitiet maiņas detaļu komplektus, rezerves sildītājus un sensorus, blīves, stiprinājumus, apstrādes rīkus, uzglabāšanas statīvus un vēlamo izmēru maiņas procedūru.
- Definējiet dokumentus.Pieprasiet montāžas un detaļu rasējumus, materiālu sarakstu, materiālu un termiskās apstrādes ierakstus, izmēru pārbaudi, elektrisko sarakstu, ekspluatācijas instrukcijas un rezerves daļu sarakstu.
- Uzrakstiet pieņemšanas testu.Nosauciet sveķus, formulu, caurules izmēru, darbības ilgumu, izvadi, līnijas ātrumu, procesa ierakstus, izmēru paraugu ņemšanu un atbilstības/neatteices kritērijus.
- Precizējiet atbalstu.Vienojieties par uzstādīšanas norādījumiem, atbildību par nodošanu ekspluatācijā, operatora apmācību, attālo palīdzību un robežām starp galviņas un visas līnijas veiktspēju.
Brīdinājums par nomaiņu:nolietota matrica var vairs nesaglabāt sākotnējos izmērus. Izmēriet mašīnas saskarni un labi noturētu cauruli, atrodiet oriģinālos rasējumus un paskaidrojiet, kāpēc tiek nomainīta vecā galva. Katras nolietotās dimensijas kopēšana var radīt to pašu plūsmas vai izlīdzināšanas problēmu.
Skrūves konfigurācijai ir jāatbilst arī materiāla pienākumam. Pārlūkojiet Nanhaiya'svienas skrūves, paralēlas dvīņu skrūvesunkoniskas divskrūvju mucaskad aptauja aptver visu plastifikācijas sadaļu. Piederumiem un pievienotajiem instrumentiem izmantojietekstrūzijas rezerves daļu klāsts.
Pieņemiet informāciju par ražošanas stāvokli, kuru plānojat pārdot
Izmēru pārbaude pierāda, ka izgatavotās sastāvdaļas atbilst zīmējumam. Tas nepierāda, kā konkrēts savienojums plūdīs pa visu līniju. Pareizam pieņemšanas plānam ir divas daļas: komponentu pārbaude un ražošanas process.
| Pieņemšanas posms | Kas jāpārbauda | Ieraksti, kas jāsaglabā |
|---|---|---|
| Dokumentu izskatīšana | Apstiprināta rasējuma pārskatīšana, materiālu saraksts, maiņas daļu matrica, sildītāju un sensoru saraksts, rokasgrāmatas un rezerves apjoms | Parakstīto dokumentu reģistrs |
| Komponentu pārbaude | Kritiskās saskarnes, koncentriski elementi, blīvējuma virsmas, stiprinājumi, pieslēgvietas, materiāls, apstrāde un redzamās plūsmas virsmas stāvoklis | Pasūtījumā norādītie izmēri un materiālu vai apstrādes ieraksti |
| Montāžas pārbaude | Pielāgošana, orientācija, sildītāja uzstādīšana, sensora ievietošana, centrēšanas kustība, atbalsts, pacelšana un piekļuve | Montāžas kontrolsaraksts ar fotogrāfijām |
| Uzsilšanas pārbaude | Zonas identifikācija, kontrollera reakcija, sensora nolasījums, strāvas patēriņš un termiskā stabilitāte | Zonu karte un stabilizēti rādījumi |
| Ražošanas skrējiens | Saskaņotais materiāls, caurules izmērs, jauda, līnijas ātrums, temperatūra, kausējuma spiediens, motora slodze, vakuums un dzesēšanas apstākļi | Uz laiku balstīta procesa lapa un saglabātie paraugi |
| Cauruļu pārbaude | OD, siena vairākās pulksteņa pozīcijās, ovitāte, masa uz garumu, iekšējā un ārējā virsma, taisnums un nepieciešamie standarta testi | Pārbaudes ziņojums, kas saistīts ar parauga pozīciju un ražošanas laiku |
| Ikdienas darbība | Iedarbināšana, centrēšanas korekcija, normāla apturēšana, droša demontāža vai viena saskaņota izmēra maiņa | Operatora izrakstīšanās un atvērto vienumu saraksts |
Ja iespējams, izmantojiet pircēja parasto formulējumu. Ja ir nepieciešams aizstājējs materiāls, pierakstiet atšķirību un ierobežojiet to, ko pierāda tests. Veiksmīgs PE palaišana neapstiprina PVC formulu, un zema ātruma produkts ar biezu sienu nepierāda plānas sienas ātrgaitas stāvokli.
Mūsu rūpnīcas skats:mēs dodam priekšroku stabilai darbībai ar izsekojamiem mērījumiem, nevis īsu displeju ar maksimālo jaudu. Spiedienam ir jāsamierinās, sienas rādījumiem jāpaliek kontrolējamiem, sildītājiem nevajadzētu darboties neparasti, un atdzesētajai caurulei jāatbilst saskaņotajai pārbaudei. Šis rezultāts dod abām pusēm noderīgu nodošanas punktu.


Bieži uzdotie jautājumi
Kāda informācija ir nepieciešama, lai citētu cauruļu ekstrūzijas presformas galvu?
Nosūtiet polimēra pakāpi un formulu, caurules standartu, pilnu izmēru un sienu diapazonu, mērķa izvadi un līnijas ātrumu, ekstrūdera veidu, kausējuma ieplūdes un atloka rasējumu, sildītāja spriegumu, sensora prasības, pakārtotās kalibrēšanas detaļas, vēlamās maiņas daļas un pieņemšanas plānu. Pašreizējā savienojuma fotoattēli un izmērītie rasējumi ir noderīgi arī nomaiņas projektiem.
Vai viena caurule var darbināt PVC, PE un PPR?
Kopīgs ārējais korpuss var būt tehniski iespējams šauri definētā projektā, taču PVC, PE un PPR nerada vienādus plūsmas, termiskos vai izmēru apstākļus. Vispirms mēs salīdzinām pilnu sastāvu, izlaidi, izmēru diapazonu, plūsmas ceļa prasības un tīrīšanas metodi. Atsevišķs instruments vai atsevišķa galva var būt drošāka ražošanas izvēle.
Vai caurules uzgalis ir vienāds ar galīgo caurules diametru?
Parasti nē. Karstā caurule mainās pēc veidnes atstāšanas, jo kausējums uzbriest, velk uz leju, nonāk kalibratorā un atdziest. Nepieciešamie presformas un serdeņa izmēri jāprojektē atbilstoši materiālam, izvadei, līnijas ātrumam, vakuuma izmēram un dzesēšanas sistēmai, nevis jākopē tieši no nominālā caurules izmēra.
Vai matricas galva viena pati var garantēt caurules sieniņu biezumu un ovālumu?
Nē. Preses galva nosaka gredzenveida kausējuma sadalījumu, bet galīgais sienas biezums un ovāls ir atkarīgs arī no kausējuma stabilitātes, centrēšanas, temperatūras līdzsvara, kalibratora stāvokļa, vakuuma, dzesēšanas, izvilkšanas izlīdzināšanas un līnijas ātruma. Pieņemšanai ir jāpārbauda visa darbības līnija.
Kādu materiālu Nanhaiya izmanto ekstrūzijas galviņu galviņām?
Nanhaiya vispārējā ekstrūdera galviņas lapā ir norādīts 38CrMoAl ar nitridēšanu un virsmas cietību no HV950 līdz HV1000. Speciālā cauruļu ekstrūzijas galviņa ir aprakstīta kā leģēts tērauds ar rūdītām virsmām. Gala materiāla, termiskās apstrādes un mitrinātās virsmas prasības jāapstiprina apstiprinātajā specifikācijā attiecībā uz sveķiem, piedevām un tīrīšanas metodi.
Vai man vajadzētu iegādāties vienu galviņu ar daudzu izmēru ieliktņiem vai vairākām nokomplektētām galviņām?
Izmantojiet maiņas daļas, ja izmēru diapazons, jauda un tīrīšanas kārtība ļauj vienam korpusam nosegt darbu bez pārmērīgas regulēšanas. Atsevišķas galviņas var būt jēgas, ja izstrādājumi ļoti atšķiras pēc diametra, polimēra, jaudas, slāņa struktūras vai pārslēgšanas biežuma. Salīdziniet kopējo nomaiņas laiku un ražošanas risku, nevis tikai instrumentu cenu.
Kā būtu jāpieņem cauruļu ekstrūzijas galviņas?
Sāciet ar rasējumu, materiālu, apstrādi, sildītāju, sensoru, atloku un plūsmas ceļa pārbaudi. Pēc tam palaidiet saskaņoto ražošanas materiālu ar norādīto caurules izmēru, izvadi un līnijas ātrumu. Reģistrējiet temperatūru, kausējuma spiedienu, sienas rādījumus ap apkārtmēru, ārējo diametru, ovālumu, virsmas stāvokli, masu uz garumu un visus testus, kas nepieciešami mērķa caurules standartam.
Kāpēc ekstrudētas caurules sienas viena puse ir biezāka?
Iespējamie cēloņi ir malas vai serdeņa nepareiza centrēšana, apkārtmēra temperatūras nelīdzsvarotība, nevienmērīga kausējuma plūsma, nogulsnes vai bojājumi plūsmas ceļā, nestabila ekstrūdera izvade, kalibratora novirze, nevienmērīgs vakuums vai dzesēšana un izvilkšanas novirze. Pārbaudiet tendenci, pirms izmantojat centrēšanas skrūves, lai paslēptu pakārtoto problēmu.
Tehniskais saturs sagatavots no Nanhaiya pašreizējā produkta, aprīkojuma un pakalpojumu informācijas, ko atbalsta tikai oficiālās ISO caurules standarta lapas. Galīgās formas ģeometrija, materiāls, apstrāde, izmēri un pieņemšanas kritēriji ir noteikti apstiprinātajā projekta specifikācijā.